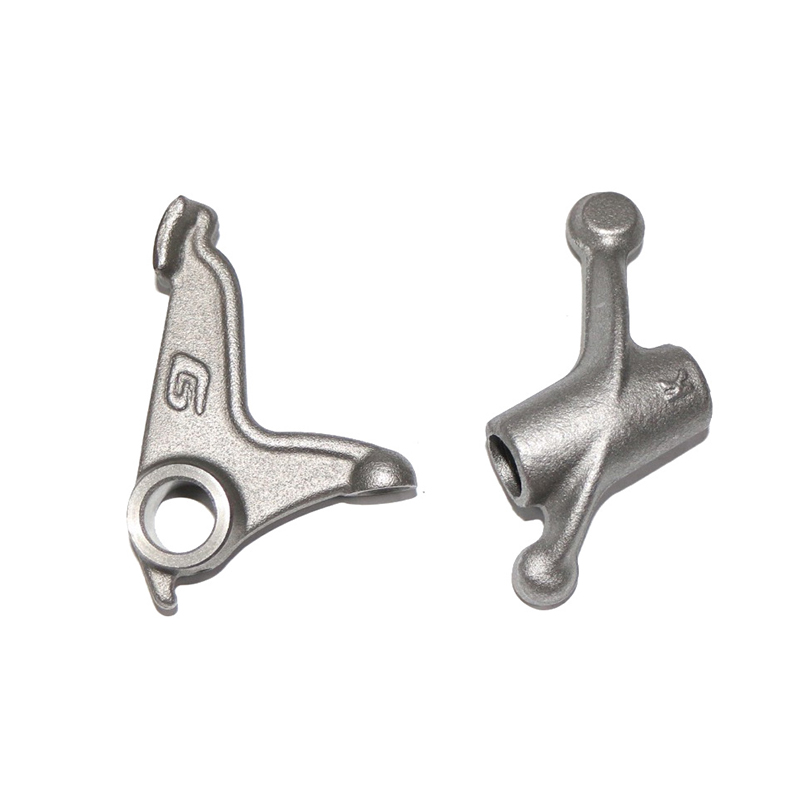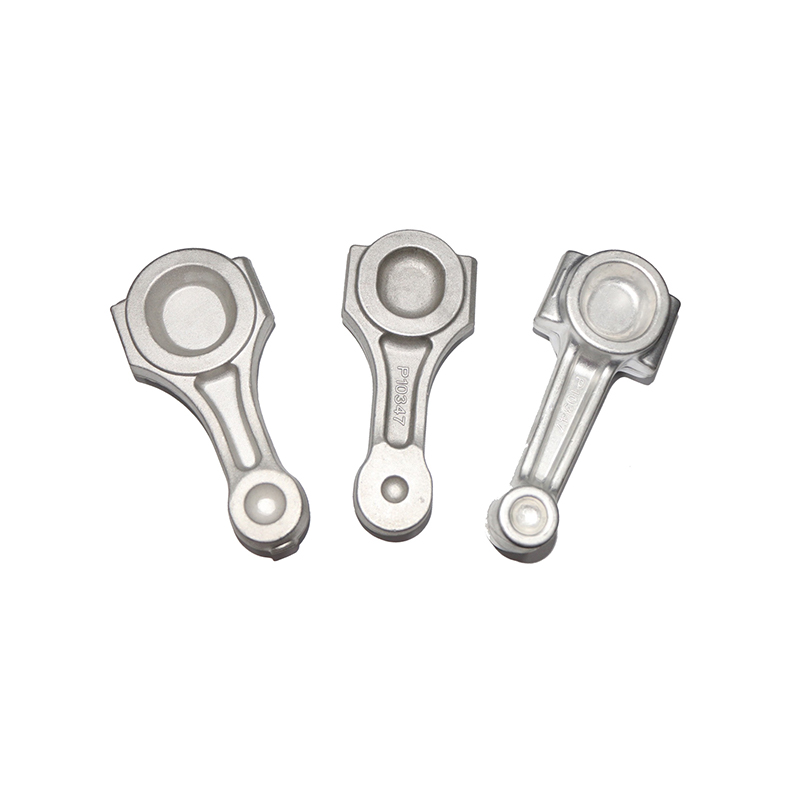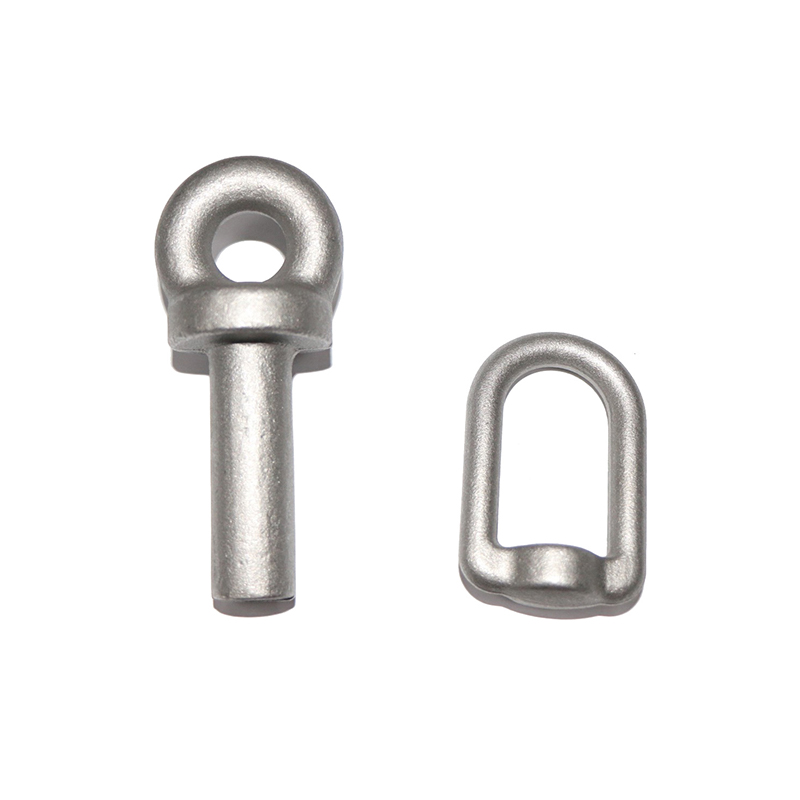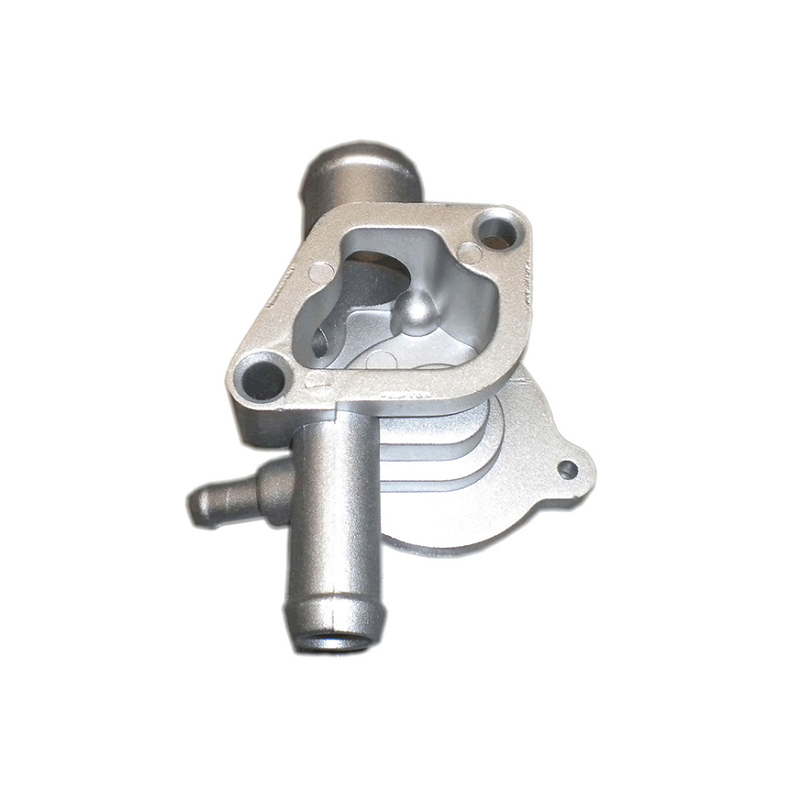
A melegen kovácsolt alkatrészek bemutatása: mitől egyediek
A melegen kovácsolt alkatrészek meghatározása és áttekintése
Melegen kovácsolt alkatrészek olyan alkatrészek, amelyeket fémkovácsolási eljárással állítanak elő, amelynek során a nyersanyagokat, jellemzően acélt, ötvözetet vagy más fémeket átkristályosodási hőmérsékletük fölé hevítik, majd nyomóerővel alakítják. A "meleg kovácsolás" kifejezés az alakváltozási folyamat során magas hőmérséklet alkalmazására utal, amely az anyagot rendkívül rugalmassá teszi, és lehetővé teszi, hogy jelentős képlékeny alakváltozáson menjen keresztül repedés nélkül. A hidegkovácsolástól eltérően, amelyet szobahőmérsékleten vagy annak közelében végeznek, a melegkovácsolás megkönnyíti olyan összetett geometriák és nagy szerkezeti elemek előállítását, amelyeket egyébként nehéz vagy lehetetlen lenne elérni hidegalakítási technikákkal. A melegkovácsolás folyamata számos kritikus lépést foglal magában, beleértve az anyagválasztást, a melegítést, a nagy nyomás alatti alakítást, és gyakran az ezt követő hőkezelést a mechanikai tulajdonságok javítása érdekében. A melegkovácsolás hevítési folyamata acél esetében jellemzően 1000°C és 1250°C között van, az ötvözet típusától és a kívánt anyagtulajdonságoktól függően. Ezen a magasabb hőmérsékleten a fém belső szemcseszerkezete képlékenyebbé válik, ami csökkenti az anyag formálásához szükséges áramlási feszültséget. Ez lehetővé teszi a gyártók számára, hogy bonyolult profilú alkatrészeket állítsanak elő, például autóipari főtengelyeket, hajtókarokat, fogaskerekeket és nehézgépalkatrészeket. A melegen kovácsolt alkatrészeket kiváló mechanikai tulajdonságaik jellemzik, ideértve a nagy szakítószilárdságot, a fáradtságállóságot és a szívósságot, így elengedhetetlenek a nagy terhelésnek és dinamikus igénybevételnek kitett alkalmazásokhoz.
A melegen kovácsolt alkatrészek történeti fejlődése
A melegkovácsolási eljárás több évszázados múltra tekint vissza, és a kohászat, a gépek és a folyamatirányítás fejlődésével jelentősen fejlődött. Történelmileg a kovácsok kezdetleges melegkovácsolást végeztek úgy, hogy a fémet kézzel hevítették egy kovácsban, majd üllőn formálták. Noha ez a kézi eljárás munkaigényes és korlátozott pontosságú volt, lefektette a modern kovácsolási technológiák alapjait. Az ipari forradalom bevezette a gépesített kalapácsokat, préseket és kemencéket, amelyek lehetővé tették a melegen kovácsolt alkatrészek nagyüzemi gyártását, különösen a vasúti, a hajóépítő és az autóipar számára. A 20. században a nagyszilárdságú acélok, ötvözött fémek és a fejlett hőmérsékletszabályozási módszerek kifejlesztésével a melegkovácsolás rendkívül precíz és ellenőrzött gyártási folyamattá vált. Napjainkban a számítógéppel vezérelt indukciós kemencék, hidraulikus prések és automatizált kovácsolósorok lehetővé teszik a gyártók számára, hogy rendkívül szűk tűréssel, következetes mikrostruktúrákkal és kiszámítható mechanikai tulajdonságokkal rendelkező alkatrészeket állítsanak elő. A modern melegen kovácsolt alkatrészek több évtizedes kohászati kutatásnak hasznát veszik, beleértve a szemcseáramlás optimalizálását, a hőkezelési technikákat és a felületkezelési módszereket, amelyek maximalizálják a szilárdságot, a tartósságot és a fáradtságállóságot.
A melegen kovácsolt alkatrészek anyagtulajdonságai és előnyei
A melegen kovácsolt alkatrészek számos anyagtulajdonságot mutatnak, amelyek megkülönböztetik őket az egyéb gyártási módszerekkel, például öntéssel, megmunkálással vagy hidegkovácsolással előállított alkatrészektől. Az egyik legjelentősebb előny a fokozott mechanikai szilárdság. A melegkovácsolás során a fém belső szemcseszerkezete deformálódik, és az alkatrész alakjának megfelelően igazodik, így folyamatos szemcseáramlás jön létre, amely követi az alkatrész geometriáját. Ez a szemcseáramlás javítja a teherbíró képességet, csökkenti a repedések kockázatát és növeli a fáradásállóságot, különösen olyan nagy igénybevételnek kitett alkalmazásoknál, mint az autóipari főtengelyek, hajtórudak és repülőgép-alkatrészek. A melegen kovácsolt alkatrészek másik kritikus tulajdonsága a szívósság. A magas hőmérsékletű deformáció és az azt követő hőkezelés kombinációja lehetővé teszi, hogy a fém elnyelje az energiát és ellenálljon az ütéseknek anélkül, hogy törne. Ellentétben az öntött alkatrészekkel, amelyek gyakran tartalmaznak porozitást és zárványokat, amelyek feszültségkoncentrátorként működnek, a melegen kovácsolt alkatrészek sűrű és egyenletes belső szerkezettel rendelkeznek, csökkentve a meghibásodás valószínűségét dinamikus terhelés esetén. A melegen kovácsolt alkatrészek kiváló rugalmasságot mutatnak a hidegen kovácsolt alkatrészekhez képest, lehetővé téve, hogy feszültség hatására plasztikusan deformálódjanak rideg tönkremenetel nélkül, ami kulcsfontosságú a biztonság szempontjából kritikus alkalmazásoknál, mint például a felfüggesztő karok és a nehéz gépek összekapcsolása. A hőkezelés tovább növeli a melegen kovácsolt alkatrészek teljesítményét. Az ötvözettől és a tervezett alkalmazástól függően olyan eljárások alkalmazhatók, mint a kioltás, temperálás vagy lágyítás a kívánt keménység, szilárdság és szívósság egyensúlyának elérése érdekében. Ez a rugalmasság lehetővé teszi a mérnökök számára, hogy a melegen kovácsolt alkatrészeket specifikus teljesítménykövetelményekhez igazítsák, kezdve a nagy szilárdságú gépjármű-hajtáslánc-alkatrészektől a korrózióálló ipari szerelvényekig.
Melegen kovácsolt alkatrészek gyártási folyamatai
A melegen kovácsolt alkatrészek gyártása ellenőrzött folyamatok sorozatát foglalja magában, amelyek mindegyike kritikus a kívánt anyagtulajdonságok és méretpontosság eléréséhez. Az első lépés az anyagválasztás, ahol a gyártók a mechanikai követelmények, a korrózióállóság és a hőmérséklettűrés alapján választják ki a megfelelő ötvözetet. A gyakori anyagok közé tartoznak a szénacélok, ötvözött acélok, rozsdamentes acélok, alumíniumötvözetek és titánötvözetek. Az optimális szemcseszerkezet és mechanikai tulajdonságok biztosításához minden anyaghoz speciális fűtési profilok és alakváltozási paraméterek szükségesek. Az anyag kiválasztása után a megfelelő kovácsolási hőmérsékletre hevítik, jellemzően indukciós vagy gáztüzelésű kemencékben. A melegítésnek egyenletesnek kell lennie, hogy elkerüljük a termikus gradienseket, amelyek egyenetlen deformációhoz vagy belső feszültségekhez vezethetnek. A célhőmérséklet elérése után a munkadarab kovácsoló présbe vagy kalapácsba kerül, ahol a nyomóerők a kívánt geometriára formálják az anyagot. Az alkatrész összetettségétől függően a kovácsolás több lépésből állhat, beleértve az előkovácsolást, a végső kovácsolást és a vágást. Az utókovácsolási eljárások jelentős szerepet játszanak a melegen kovácsolt alkatrészek tulajdonságainak javításában. A hőkezelés, beleértve az edzést és a temperálást is, optimalizálja a keménységet és a szívósságot, míg a megmunkálási műveletek pontos méreteket és felületi minőséget biztosítanak. A belső hibák kimutatására és a minőség garantálására gyakran alkalmaznak roncsolásmentes vizsgálati módszereket, például ultrahangos vizsgálatot vagy mágneses részecskevizsgálatot. A precíz kovácsolás, az ellenőrzött hőkezelés és az alapos ellenőrzés kombinációja kiszámítható teljesítményű, hosszú élettartamú és nagy megbízhatóságú alkatrészeket eredményez.
Melegen kovácsolt alkatrészek alkalmazása az iparágakban
A melegen kovácsolt alkatrészeket erősségük, tartósságuk és sokoldalúságuk miatt számos iparágban széles körben használják. Az autóiparban a melegen kovácsolt alkatrészek nélkülözhetetlenek a kritikus motor- és hajtáslánc-alkatrészekhez, beleértve a főtengelyeket, a hajtórudakat, a fogaskerekeket és a tengelyeket. Ezeknek az alkatrészeknek ellenállniuk kell a ciklikus terhelésnek, a magas hőmérsékletnek és a mechanikai igénybevételnek, így a melegkovácsolás az ideális gyártási módszer. Hasonlóképpen, az űrhajózási alkalmazásokban melegen kovácsolt titán és alumínium alkatrészeket használnak futóművekhez, szerkezeti keretekhez és turbinatengelyekhez, ahol a súly, a szilárdság és a fáradtságállóság döntő fontosságú. Az ipari gépipar is nagymértékben támaszkodik a melegen kovácsolt alkatrészekre, különösen az olyan nagy teherbírású alkatrészeknél, mint a hidraulikus karok, görgők, tengelyek és présszerszámok. Ezek az alkatrészek nagy terhelés és ismétlődő igénybevétel mellett működnek, és meghibásodásuk jelentős leállást vagy biztonsági veszélyeket okozhat. A melegkovácsolás biztosítja az ilyen alkatrészek szerkezeti integritását és hosszú távú megbízhatóságát. Ezenkívül a melegen kovácsolt alkatrészeket egyre gyakrabban használják az energiaszektorban, beleértve a szélturbinákat, az olaj- és gázberendezéseket, valamint az energiatermelő gépeket, ahol a kiváló szilárdság/tömeg arány és a fáradtságállóság kritikus fontosságú.
Összehasonlítás más gyártási módszerekkel
A melegen kovácsolt alkatrészek határozott előnyöket kínálnak más gyártási módszerekkel szemben, beleértve a hidegkovácsolást, öntést és megmunkálást. A hidegkovácsolással összehasonlítva a melegen kovácsolt alkatrészek nagyobb méreteket és bonyolultabb formákat érhetnek el, mivel a megnövekedett hőmérséklet csökkenti az anyag áramlási feszültségét és növeli a rugalmasságot. A hidegen kovácsolt alkatrészek, jóllehet kiváló felületkezeléssel és méretpontossággal rendelkeznek, jellemzően korlátozott méretűek és geometriai összetettséggel rendelkeznek. Az öntés viszont bonyolult formákat tesz lehetővé, de gyakran porozitást és gyengébb belső struktúrákat eredményez, így a forró kovácsolás az előnyben részesített választás a nagy igénybevételű alkalmazásokhoz. A megmunkálással precíz formákat lehet előállítani, de jelentős anyagleválasztással jár, ami hulladékhoz vezethet, és nem javítja a fém szilárdságát. A forró kovácsolás egyetlen folyamatban egyesíti az alakítást és a megerősítést, összehangolva a belső szemcseszerkezetet az alkatrész geometriájával. Ennek eredményeképpen az alkatrészek erősebbek, tartósabbak, és képesek ellenállni a dinamikus és ciklikus terhelési feltételeknek, amelyeket más gyártási módszerek nem tolerálnak.
Technológiai innovációk a melegen kovácsolt alkatrészek terén
A melegkovácsolási technológia modern fejlesztései kibővítették a melegen kovácsolt alkatrészek képességeit. A számítógépes numerikus vezérlésű (CNC) kovácsolóprések lehetővé teszik az erő, a löket és a hőmérséklet pontos szabályozását, egyenletes alakváltozást és állandó mechanikai tulajdonságokat biztosítva. A szimulációs szoftver lehetővé teszi a mérnökök számára, hogy előre jelezzék az anyagáramlást, a feszültségeloszlást és a lehetséges hibákat a tényleges kovácsolás előtt, csökkentve ezzel a gyártás során előforduló próba-hibákat. Az indukciós fűtési rendszerek gyors és egyenletes fűtést biztosítanak, javítva a hatékonyságot és csökkentve az anyag hőterhelését. Az automatizálás és a robotika tovább javította a melegen kovácsolt alkatrészek gyártását, lehetővé téve a nagy volumenű, állandó minőségi gyártást. A robotok kezelik az anyagbetöltési, kovácsolási és vágási műveleteket, minimalizálva az emberi hibákat és javítva a biztonságot magas hőmérsékletű környezetben. A fejlett felügyeleti rendszerek valós időben követik nyomon a hőmérséklet, az erő és a mikroszerkezeti változásokat, lehetővé téve az adaptív folyamatvezérlést és -optimalizálást.
A melegen kovácsolt alkatrészek mikroszerkezeti jellemzői
A melegen kovácsolt alkatrészek egyedi tulajdonságai nagyrészt mikroszerkezetüknek tulajdoníthatók. A melegkovácsolás során a fém dinamikus átkristályosodáson megy keresztül, ahol új szemcsék képződnek és az anyagáramlás irányának megfelelően igazodnak egymáshoz. Ez a folyamatos szemcseáramlás növeli a mechanikai szilárdságot a kritikus terhelési útvonalakon, és minimalizálja a gyenge pontokat. A porozitás és a zárványok kiküszöbölése, az egyenletes szemcseméret-eloszlással kombinálva biztosítja, hogy az alkatrész nagy igénybevételt tudjon elviselni idő előtti meghibásodás nélkül. A különböző ötvözetek egyedileg reagálnak a melegkovácsolásra. Például a magas széntartalmú acélok nagy keménységet és kopásállóságot érnek el az oltás és megeresztés után, míg az alumíniumötvözetek megtartják könnyű súlyukat és korrózióállóságukat. A kovácsolás során a mikroszerkezeti evolúció megértése lehetővé teszi a mérnökök számára, hogy a feldolgozási paramétereket konkrét alkalmazásokhoz szabják, biztosítva, hogy a melegen kovácsolt alkatrészek megfeleljenek az űrrepülés, az autóipar és az ipari szektor szigorú követelményeinek.
Melegen kovácsolt alkatrészek tervezési szempontjai
A melegkovácsoláshoz szükséges alkatrészek tervezése megköveteli az anyagáramlás, a szerszám tervezése és az utókovácsolási műveletek gondos figyelembevételét. A mérnököknek figyelembe kell venniük a zsugorodást, a mérettűréseket és a lehetséges felületi hibákat a tervezési szakaszban. Előnyben részesítjük a filéket, a sugarakat és az egyenletes falvastagságot a feszültségkoncentráció csökkentése és az anyagáramlás javítása érdekében a kovácsolás során. A megfelelő szerszámkialakítás biztosítja, hogy a fém teljesen kitöltse az üreget, minimálisra csökkentve a villanást és elkerülve a belső hibákat. A működőképes és megbízható melegkovácsolt alkatrészek előállításához figyelembe kell venni a hőkezelést, a megmunkálási ráhagyást és az összeszerelési követelményeket is.
Melegen kovácsolt alkatrészek iparági szabványai és tanúsítása
A melegen kovácsolt alkatrészekre gyakran szigorú ipari szabványok és tanúsítványok vonatkoznak a biztonság, megbízhatóság és teljesítmény biztosítása érdekében. Az olyan szabványok, mint az ASTM, az ISO, a SAE és a DIN, iránymutatást adnak az anyagtulajdonságokra, a kovácsolási folyamatokra, a mérettűrésekre és az ellenőrzési eljárásokra vonatkozóan. Ezeknek a szabványoknak való megfelelés kritikus fontosságú az autóiparban, a repülőgépiparban és az energiaszektorban, ahol egyetlen alkatrész meghibásodása katasztrofális következményekkel járhat. A tanúsítványok biztosítják, hogy a melegen kovácsolt alkatrészek megfelelnek a szabályozási követelményeknek, és következetesen működnek az üzemi körülmények között.
A melegen kovácsolt alkatrészek anyagi előnyei a hidegen kovácsolt alkatrészekhez képest
Alapvető különbségek a melegen kovácsolt és a hidegen kovácsolt alkatrészek között
Hot forged parts and cold forged parts are two distinct categories of forged components, differentiated primarily by the temperature at which the forging process is conducted. A melegkovácsolás során a munkadarabot átkristályosodási hőmérséklete fölé melegítik, acélötvözetek esetében jellemzően 1000 °C és 1250 °C közötti tartományban, mielőtt nyomóerőt alkalmaznának az alkatrész formálására. Ez a magas hőmérsékletű eljárás növeli a fém rugalmasságát, csökkenti az áramlási feszültséget, és jelentős képlékeny deformációt tesz lehetővé repedés nélkül. Cold forging, in contrast, is performed at or near room temperature, which limits the degree of deformation that the material can endure without fracturing. While cold forged parts benefit from high dimensional accuracy and smooth surface finish, they are generally constrained in size and complexity compared to hot forged components. The differences in temperature between the two forging processes have a direct impact on the microstructure, mechanical properties, and performance of the resulting parts. Hot forging promotes dynamic recrystallization, which eliminates internal defects such as porosity and inclusions, while cold forging primarily relies on plastic deformation and strain hardening to enhance material strength. A melegen kovácsolt alkatrészekben lévő átkristályosított szemcseszerkezet igazodik az alkatrész geometriájához, folyamatos szemcseáramlást biztosítva, amely növeli a teherbíró képességet és a fáradtságállóságot. Cold forged parts, while stronger in the near-surface region due to work hardening, may not exhibit the same depth of uniform mechanical properties throughout the component.
A melegen kovácsolt alkatrészek szemcseáramlása és mikroszerkezeti előnyei
A melegen kovácsolt alkatrészek egyik elsődleges anyagi előnye a hidegen kovácsolt alkatrészekkel szemben, hogy a kovácsolás során folyamatos és szabályozott szemcseáramlás alakul ki. Grain flow refers to the alignment of the crystalline structure of the metal along the shape of the component, which is naturally achieved when the metal is deformed at elevated temperatures. A melegkovácsolás során fellépő dinamikus átkristályosodás lehetővé teszi a fémszemcsék átalakulását, kiküszöbölve a megnyúlt vagy torz szemcséket, amelyek az alkatrész gyenge pontjává válhatnak. Az így kapott mikrostruktúra egyenletes és sűrű, ami javítja a szakítószilárdságot, a szívósságot és a repedés terjedésével szembeni ellenállást. Ezzel szemben a hidegen kovácsolt alkatrészek a szobahőmérsékleten történő képlékeny deformáció miatt jelentős húzószilárdulást tapasztalnak. While this can increase surface hardness and yield strength, the internal microstructure may retain residual stresses and potential defects, such as microcracks or non-uniform grain distribution. A hidegkovácsolás nem teszi lehetővé a fémszemcsék természetes átrendezését, ami korlátozhatja a fáradtságállóságot és a szívósságot nagy igénybevételű alkalmazásoknál. The superior grain flow in hot forged parts makes them particularly suitable for components subjected to dynamic loading, impact, or high-temperature conditions, including automotive crankshafts, connecting rods, and industrial shafts.
A mechanikai szilárdság és a fáradtságállóság előnyei
A melegen kovácsolt alkatrészek általában nagyobb mechanikai szilárdságot és fáradtságállóságot mutatnak, mint a hidegen kovácsolt alkatrészek. The alignment of grains along the geometry of the part enables it to distribute applied loads more effectively, reducing localized stress concentrations that could lead to failure. A belső üregek és zárványok kiküszöbölése a melegkovácsolás során tovább javítja az alkatrész ciklikus terhelésnek ellenálló képességét, így ideális a kritikus alkatrészekhez az autóiparban, a repülőgépiparban és a nehézgépekben. Cold forged parts, while achieving increased hardness and yield strength at the surface due to work hardening, may be more prone to internal stress concentrations that reduce fatigue life. A teljes szemcsebeigazítás hiánya korlátozza a hidegen kovácsolt alkatrészek azon képességét, hogy hosszabb ideig képesek kezelni a nagy dinamikus vagy ütközési terheléseket. A melegen kovácsolt alkatrészek egyensúlyt tartanak a nagy szakítószilárdság, hajlékonyság és szívósság között a teljes keresztmetszetben, így megbízhatóbb és kiszámíthatóbb teljesítményt nyújtanak nehéz üzemi körülmények között.
Méret és geometriai rugalmasság
A melegen kovácsolt alkatrészek jelentős előnyöket kínálnak a méret és a geometriai összetettség tekintetében a hidegen kovácsolt alkatrészekhez képest. The high-temperature deformation process reduces the material's resistance to flow, allowing for the production of large, heavy-duty components that would be challenging or impossible to produce through cold forging. Components such as large gears, crankshafts, turbine shafts, and structural machine elements are more efficiently manufactured using hot forging. Cold forging, constrained by room temperature plasticity limits, is better suited for smaller, simpler components where high surface finish and tight dimensional tolerances are essential. A nagyméretű vagy összetett formák több lépést, nagy alakítási nyomást vagy közbenső melegítést igényelnek, ami növeli a gyártási időt és a költségeket. A melegen kovácsolt alkatrészek lehetővé teszik a gyártók számára, hogy bonyolult geometriákat állítsanak elő kevesebb feldolgozási lépéssel, biztosítva a konzisztenciát és minimalizálva a gyártás során fellépő hibák kockázatát.
Hőkezelés és anyagtulajdonság-optimalizálás
Hot forged parts can be subjected to various post-forging heat treatments, such as quenching, tempering, and annealing, to optimize mechanical properties for specific applications. A kezdeti magas hőmérsékletű kovácsolás biztosítja, hogy a fém kifinomult és egyenletes szemcseszerkezetet kapjon, amely kiszámíthatóan reagál a hőkezelési folyamatokra. A mérnökök személyre szabhatják a melegen kovácsolt alkatrészek keménységét, szívósságát és szilárdságát, hogy megfeleljenek az igényes alkalmazási követelményeknek, legyen szó autóipari hajtáslánc-alkatrészekről, repülőgép-szerkezeti elemekről vagy nehézgépekről. A hidegen kovácsolt alkatrészek, jóllehet élvezik a keményedést, kevésbé rugalmasak az utófeldolgozás során az anyagtulajdonságok módosítása érdekében. A túlzott hőkezelés csökkentheti a nyúlásos edzés előnyeit, és a hidegkovácsolásból származó belső maradékfeszültségek a hevítés során méretinstabilitást okozhatnak. Hot forged parts, by contrast, allow precise control over the balance of hardness, ductility, and tensile strength throughout the component, enabling performance optimization that cold forged parts may not achieve.
Kopás- és ütésállóság
The internal structure and material properties of hot forged parts contribute to superior wear and impact resistance compared to cold forged parts. Az egyenletes szemcseáramlás és a sűrű mikrostruktúra lehetővé teszi, hogy az alkatrész törés nélkül nyelje el a mechanikai ütésekből származó energiát, ami kritikus az ismétlődő terhelésnek vagy hirtelen ütéseknek kitett alkatrészeknél. Hot forged components are frequently used in high-wear applications, such as gears, axles, connecting rods, and industrial presses, where durability under mechanical stress is essential. Cold forged parts, while strong in surface hardness, may have a higher likelihood of microcrack formation and subsurface defects that reduce long-term wear resistance. The inability of the internal structure to realign during cold forging limits the part’s capacity to absorb impact energy, making them less suitable for heavy-duty or high-impact environments.
Korrózióállóság és anyagintegritás
Hot forged parts often exhibit better corrosion resistance and material integrity than cold forged parts, particularly when manufactured from alloy steels, stainless steels, or corrosion-resistant materials. The high-temperature forging process eliminates microvoids, reduces inclusions, and enhances the density of the metal, providing fewer pathways for corrosive agents to penetrate the material. A kovácsolás utáni hőkezelések és a felületkezelés tovább javítja az oxidációval és kémiai támadásokkal szembeni ellenállást. Cold forged parts, due to retained internal stresses and potential microcracks, may experience localized corrosion or stress corrosion cracking over time, especially in aggressive environments. Hot forged parts’ uniform microstructure and higher overall material integrity make them more reliable for use in chemical plants, marine applications, automotive engine components, and other demanding environments.
Méretstabilitási és toleranciai szempontok
A melegen kovácsolt alkatrészek kiváló méretstabilitást biztosítanak, különösen megfelelő hőkezeléssel és megmunkálási műveletekkel kombinálva. A magas hőmérsékletű kovácsolási eljárás csökkenti a belső feszültségeket, az egyenletes szemcseszerkezet pedig minimálisra csökkenti a vetemedést vagy deformációt az idő múlásával. Components such as large automotive shafts, heavy-duty gears, and industrial machine parts benefit from the stability and predictability of hot forged materials. A hidegen kovácsolt alkatrészek, bár kezdetben méretpontosak, feszültséglazulást vagy visszarugózást mutathatnak az idő múlásával a szobahőmérsékletű deformáció során keletkező maradék belső feszültségek miatt. This can lead to minor but significant deviations from design specifications in high-precision applications, which may require additional machining or corrective processes. Hot forged parts’ combination of high dimensional stability and machinability reduces the need for extensive post-processing and improves overall manufacturing efficiency.
Energiahatékonysági és termelési szempontok
Although hot forging requires energy input to heat the material, the overall efficiency in producing large, complex, and high-strength components can outweigh the energy costs. Hot forged parts often require fewer forming steps and less material waste compared to cold forging, particularly for large-scale or complex geometries. The ability to produce stronger, more durable components in fewer steps reduces downstream maintenance and replacement costs in industrial applications. Cold forging, while energy-efficient in terms of heating, may require multiple stages, higher pressing forces, or intermediate annealing for larger components. Az anyageltávolítás és a megmunkálás a végső méretek elérése érdekében tovább növeli a gyártási ráfordítást és a költségeket. Hot forged parts’ combination of strength, reliability, and process efficiency makes them ideal for high-performance industrial, automotive, and aerospace applications where material performance and production consistency are critical.
Testreszabás és tervezési rugalmasság
A melegen kovácsolt alkatrészek jelentős mérnöki és tervezési rugalmasságot biztosítanak, lehetővé téve a gyártók számára, hogy az alkatrészeket a konkrét működési és környezetvédelmi követelményekhez igazítsák. A mérnökök kiválaszthatják a megfelelő ötvözeteket, szabályozhatják a szemcseáramlást, célzott hőkezeléseket alkalmazhatnak, és felületkezelési technikákat alkalmazhatnak az erő, a szívósság, a kopásállóság és a korrózióállóság kívánt egyensúlyának elérése érdekében. Ez a rugalmasság különösen értékes a repülőgépiparban, az autóiparban és a nehézgépekben, ahol pontos teljesítményjellemzőkre van szükség a biztonság és a hatékonyság érdekében. A hidegen kovácsolt alkatrészek, bár alkalmasak szabványos, kisebb alkatrészekhez, korlátozott testreszabhatóságot kínálnak az anyagdeformáció és a húzószilárdság miatti korlátok miatt. A melegen kovácsolt alkatrészek azáltal, hogy lehetővé teszik a belső szerkezet, a mechanikai tulajdonságok és az alkatrészek általános geometriájának ellenőrzését, lehetővé teszik a gyártók számára, hogy nagy teljesítményű megoldásokat tervezzenek összetett és igényes alkalmazásokhoz.
Tervezési rugalmasság: Hogyan tesznek lehetővé a melegen kovácsolt alkatrészek bonyolult formákat
Bevezetés a kovácsolás tervezési kihívásaiba
A fém alkatrészek gyártása gyakran megköveteli az egyensúlyt az erő, a tartósság, a gyárthatóság és az összetett geometriák kialakításának képessége között. A hagyományos gyártási módszerek, mint az öntés, megmunkálás és hidegkovácsolás, korlátozzák az elérhető formákat, különösen akkor, ha az alkatrésznek nagy igénybevételnek, ciklikus terhelésnek vagy ütőerőknek kell ellenállnia. A melegen kovácsolt alkatrészek megválaszolják ezeket a kihívásokat azáltal, hogy a megemelt hőmérsékletű deformációt precíz szerszámkialakítással és szabályozott anyagáramlással kombinálják, lehetővé téve a mérnökök számára, hogy szerkezetileg robusztus és geometriailag összetett alkatrészeket hozzanak létre. A melegkovácsolás lehetővé teszi olyan jellemzők előállítását, mint a szeletek, bordák, üreges szakaszok és bonyolult kontúrok, amelyeket gyakran lehetetlen vagy nem praktikus elérni egyedül hidegkovácsolással vagy megmunkálással. A munkadarab magas hőmérséklete csökkenti az áramlási feszültséget és növeli a rugalmasságot, lehetővé téve, hogy az anyag egyenletesen és teljesen kitöltse a bonyolult szerszámüregeket. Ez a képesség alapvető fontosságú az autóiparban, a repülőgépiparban, a nehézgépiparban és az energiaszektorban, ahol a tervezés bonyolultsága szorosan összefügg a teljesítménnyel, a súlycsökkentéssel és a működési hatékonysággal.
Anyagáramlás és hatása az összetett formákra
Az elsődleges tényező, amely lehetővé teszi a tervezési rugalmasságot a melegen kovácsolt alkatrészeknél, a fém viselkedése magas hőmérsékletű deformáció esetén. Az átkristályosodási pont feletti hőmérsékleten a fémek jelentősen megnövekedett plaszticitást mutatnak, lehetővé téve, hogy repedés vagy üregek kialakulása nélkül folyjanak be a részletes szerszámüregekbe. Ez a szabályozott anyagáramlás lehetővé teszi összetett geometriák létrehozását, beleértve a belső csatornákat, alámetszéseket és vékonyfalú szakaszokat, amelyek kritikusak a fejlett mechanikai és hőteljesítmény szempontjából. A szerszámkialakítás döntő szerepet játszik az anyagáramlás irányításában a melegkovácsolás során. A mérnökök számítási szimulációkkal, például végeselem-elemzéssel (FEA) megjósolhatják a hevített fém viselkedését, hogy biztosítsák az egyenletes töltést, minimalizálják a feszültségkoncentrációkat, és elkerüljék az olyan hibákat, mint például a lelapolás vagy a hajtás. A szerszámszögek, sugarak és üregek formáinak optimalizálásával a gyártók kihasználhatják az anyag magas hőmérsékleten való rugalmasságát olyan geometriák előállítására, amelyek egyébként több megmunkálási lépést vagy több alkatrész összeszerelését igényelnék.
Filék, bordák és üreges szakaszok létrehozása
A melegkovácsolás lehetővé teszi a funkcionális jellemzők, például a szeletek, bordák és üreges részek integrálását közvetlenül az alkatrészbe, másodlagos műveletek szükségessége nélkül. A filék csökkentik a feszültségkoncentrációt a sarkoknál, növelve a fáradtságállóságot és a szerkezeti integritást. A bordák jelentős súly hozzáadása nélkül erősítik meg, ami kritikus fontosságú az autóipari és repülőgépipari alkalmazásokban, ahol a teljesítmény és a hatékonyság szorosan összefügg a súlyoptimalizálással. Az üreges profilok csökkentik az anyagfelhasználást és az alkatrész súlyát, miközben megtartják a szerkezeti szilárdságot, ami gyakran nem érhető el egyedül megmunkálással vagy hidegkovácsolással. Az a képesség, hogy ezeket a tulajdonságokat a kovácsolási folyamat során beépítik, szükségtelenné teszi több részegység hegesztését vagy összeszerelését, csökkentve a lehetséges meghibásodási pontokat és a gyártás bonyolultságát. Ezenkívül ez a megközelítés javítja a felület folytonosságát és fenntartja a fém természetes szemcseáramlását, ami kritikus a mechanikai teljesítmény szempontjából. A hidegkovácsolás, bár hatékony az egyszerűbb formáknál, általában nem képes bonyolult belső jellemzőket vagy mély üregeket befogadni közbenső izzítás és többszörös alakítási lépések nélkül, így a melegkovácsolás kiválóan alkalmas bonyolult minták esetén.
Nagy és aszimmetrikus alkatrészek kovácsolása
Melegen kovácsolt alkatrészek nagy méretben és aszimmetrikus geometriában állíthatók elő, amit hidegkovácsolással nehéz vagy lehetetlen elérni. Az olyan alkatrészek, mint a főtengelyek, hajtókarok, nagy fogaskerekek, szerkezeti keretek és nagy teherbírású tengelyek gyakran szabálytalan alakúak és több síkúak, ami nagyfokú tervezési rugalmasságot igényel. Az emelkedett hőmérséklet csökkenti az áramlási ellenállást, lehetővé téve, hogy az anyag alkalmazkodjon a bonyolult szerszámokhoz, és túlzott kovácsolási erő nélkül töltse ki a nagy üregeket. Az aszimmetrikus geometriák különösen fontosak olyan alkalmazásokban, ahol a terheléseloszlás nem egyenletes, vagy ahol a funkcionális követelmények szabálytalan formákat írnak elő. A melegkovácsolás lehetővé teszi a mérnökök számára a folyamatos szemcseáramlás fenntartását a kritikus igénybevételi utak mentén, még változó keresztmetszetű vagy nem szabványos kontúrú alkatrészek esetén is. Ez a képesség javítja az alkatrész mechanikai teljesítményét és fáradtságállóságát, miközben csökkenti a kovácsolás utáni megmunkálás vagy összeszerelés szükségességét.
Több funkcionális szolgáltatás integrálása
A melegen kovácsolt alkatrészek lehetővé teszik több funkcionális tulajdonság egyetlen alkatrészbe történő integrálását. Például az autóipari hajtórudak kombinálhatják a megerősített fejeket, a precíziós szárméreteket és a fűzőlyuk jellemzőit egyetlen kovácsolt darabban. Az űrrepülőgép-alkatrészek, például a futómű-karok egyetlen kovácsolt szerkezetbe integrálhatják a rögzítési pontokat, a feszültségmentesítő szeleteket és az üreges részeket. Ez az integráció csökkenti az összeszerelési időt, kiküszöböli a kötőelemeket vagy hegesztéseket, és növeli a megbízhatóságot azáltal, hogy folyamatos anyagszerkezeteket hoz létre, egyenletes szemcseigazítással. A melegkovácsolásban alkalmazott tervezési rugalmasság lehetővé teszi a mérnökök számára, hogy figyelembe vegyék a funkcionális követelményeket, például a súlycsökkentést, a rezgéscsillapítást és a hővezető képességet. Vékony szakaszok beépíthetők ott, ahol súlycsökkentésre van szükség, míg a vastagabb részek szilárdságot és kopásállóságot biztosítanak. A melegkovácsolás biztosítja, hogy ezek a változó keresztmetszetek megőrizzék a megfelelő anyagintegritást és mechanikai teljesítményt, amit csak hidegkovácsolással, megmunkálással vagy öntéssel nehéz elérni.
Szimuláció és prediktív modellezés a komplex tervezésben
A modern melegkovácsolás nagymértékben támaszkodik a számítási modellezésre a tervezési rugalmasság maximalizálása érdekében. Az olyan szimulációs eszközök, mint a végeselem-elemzés (FEA) és a számítási folyadékdinamika (CFD) lehetővé teszik a mérnökök számára, hogy megjósolják, hogyan fog a felmelegített fém a komplex szerszámokba áramlani, hogyan oszlanak el a feszültségek a deformáció során, és hogyan befolyásolják a hőmérsékleti gradiensek a mikroszerkezeti evolúciót. Ezek a prediktív eszközök lehetővé teszik a szerszám geometriájának, a kovácsolási erőnek és a hőprofilok optimalizálását a kívánt alkatrészformák elérése érdekében próba-hiba kísérletezés nélkül. A szimuláció azt is lehetővé teszi a mérnökök számára, hogy előre jelezzék a lehetséges hibákat, mint például a hiányos töltés, a körök, a hajtások vagy a túlzott villanásképződés. A szerszámgeometria, a kovácsolási sebesség és a hőmérséklet-eloszlás beállításával a gyártók rendkívül bonyolult formákat érhetnek el minimális hibákkal. A hidegkovácsolás korlátozott prediktív vezérlést kínál, mivel a szobahőmérsékleten végzett keményedés növeli a repedés kockázatát az összetett deformáció során, így a melegkovácsolás a fejlett, nagy teljesítményű alkatrészek előnyben részesített választása.
Könnyű tervezési lehetőségek
A melegkovácsolás megkönnyíti a könnyű, nagy szerkezeti integritású alkatrészek létrehozását. Az üreges szelvények, kúpos falak és a bordás megerősítés közvetlenül a kovácsolt alkatrészben történő kialakításának lehetővé tételével a tervezők jelentős súlycsökkentést érhetnek el anélkül, hogy feláldoznák az erőt vagy a tartósságot. Ez különösen kritikus az autóiparban és a repülőgépiparban, ahol a csökkentett tömeg javítja az üzemanyag-hatékonyságot, növeli a hasznos teherbírást és javítja a dinamikus teljesítményt. A hidegen kovácsolt alkatrészek ugyan hatékonyak a kisebb és egyszerűbb formákhoz, de általában nehezebbek az egyenértékű szilárdsági szintekhez, mivel korlátozottak az összetett belső geometriák megvalósítása. A melegkovácsolás lehetővé teszi az anyagoptimalizálást, ahol az alkatrész minden egyes tartománya az adott teherhordó funkcióhoz van szabva. Ez a képesség hozzájárul a hatékony tervezéshez, amely egyensúlyban tartja a mechanikai teljesítményt, súlyt és költséget.
Több anyagból és ötvözetből álló alkalmazások
A melegkovácsolás lehetővé teszi a különböző ötvözetek és anyagminőségek használatát speciális tulajdonságokkal rendelkező összetett formák eléréséhez. Például a nagy szilárdságú acélok, titánötvözetek és alumíniumötvözetek bonyolult alkatrészekké kovácsolhatók testreszabott mechanikai és termikus tulajdonságokkal. A különböző ötvözetek egyedi módon reagálnak a melegkovácsolásra, lehetőséget biztosítva a mérnököknek a kopásállóságra, korrózióállóságra, kifáradási szilárdságra vagy hőteljesítményre optimalizált alkatrészek létrehozására. A hidegkovácsolás, amelyet a szobahőmérsékletű rugalmasság korlátoz, általában lágyabb ötvözetekre vagy kisebb alkatrészekre korlátozódik. A melegkovácsolás rugalmassága többféle ötvözettípus befogadására és komplex geometriákba való integrálására nagy teljesítményű megoldásokat tesz lehetővé a repülőgépiparban, az autóiparban és az ipari alkalmazásokban, ahol a speciális anyagtulajdonságok elengedhetetlenek.
Integráció a kovácsolás utáni folyamatokkal
A melegen kovácsolt alkatrészek tervezési rugalmassága kiterjed az utólagos kovácsolási műveletekkel való kompatibilitásra is. A megmunkálási, hőkezelési, felületkezelési és bevonási folyamatok a magas hőmérsékleten kovácsolt összetett formájú alkatrészekhez szabhatók. Például kovácsolás után precíziós lyukak, rögzítési felületek és menetek adhatók hozzá, miközben a fő geometria és szemcseszerkezet optimalizálva marad a szilárdság és a fáradásállóság szempontjából. A melegkovácsolás erős alapot biztosít a további testreszabáshoz anélkül, hogy az alkatrész integritását veszélyeztetné. A hidegkovácsolás, bár kompatibilis a megmunkálással, gyakran további feldolgozást igényel a maradó feszültségek enyhítésére, az alakeltérések korrigálására vagy olyan jellemzők hozzáadására, amelyek a kezdeti deformáció során nem jöhettek létre. A melegen kovácsolt alkatrészek belső rugalmassága csökkenti a kiterjedt másodlagos feldolgozás szükségességét, ami jobb minőségű eredményeket tesz lehetővé rövidebb idő alatt.
Alkalmazások, amelyek kiemelik a komplex geometria előnyeit
A bonyolult formájú melegen kovácsolt alkatrészek példái bemutatják a tervezési rugalmasság előnyeit. Az autóipari alkalmazások közé tartoznak a változó keresztmetszetű főtengelyek, megerősített szemekkel ellátott hajtórudak, valamint üreges és bordás szerkezetű felfüggesztő karok. Az űrrepülési alkalmazások futóművet, turbinatengelyeket és szerkezeti kereteket foglalnak magukban integrált bordákkal, csíkokkal és üreges járatokkal. Az ipari gépek aszimmetrikus geometriájú kovácsolt alkatrészeket, integrált karimákat és nagy szerkezeti elemeket használnak. A melegkovácsolás minden esetben lehetővé teszi olyan alkatrészek gyártását, amelyek nem csak erősek és tartósak, hanem összetett funkcionális követelményekre is optimalizáltak.
Fejlett szerszámtechnológia, amely támogatja az összetett formákat
A sajtolószerszám-technológia a tervezési rugalmasság kulcsfontosságú tényezője a melegkovácsolás során. A modern kovácsolószerszámok nagy szilárdságú szerszámacélokból készülnek, amelyek képesek ellenállni az ismételt magas hőmérsékletű deformációnak. Az olyan fejlett szerszámfunkciók, mint a betétek, a változó falvastagságú üregek és a szabályozott áramlási csatornák lehetővé teszik az összetett geometriák precíz alakítását. A többlépcsős kovácsolószerszámok szekvenciálisan előkovácsolt, közbenső és végleges formákat alakíthatnak ki minimális hibákkal. Ez a technológia lehetővé teszi a tervezők számára, hogy teljes mértékben kiaknázzák az anyag plaszticitását, és állandó minőségben állítsanak elő bonyolult alkatrészeket.
A tolerancia és a pontosság fontossága az összetett melegen kovácsolt alkatrészekben
A melegkovácsolás lehetővé teszi a tervezők számára, hogy még összetett geometriák esetén is pontos tűréseket tartsanak fenn. Bár a melegkovácsolás magas hőmérsékletet igényel, a modern folyamatszabályozás, beleértve a hőmérséklet-szabályozást, a préserő-ellenőrzést és a szerszámtervezés optimalizálását, konzisztens méreteket biztosít a nagy tételekben. A belső szemcseszerkezetnek az alkatrész geometriájához való igazítása megőrzi a mechanikai teljesítményt, miközben csökkenti a túlzott utókovácsolási megmunkálás szükségességét. A komplexitás és a precizitás ezen kombinációja különösen kritikus a nagy teljesítményű autóipari, repülőgép- és ipari alkalmazásokban, ahol mind a forma, mind a funkcionalitás a legfontosabb.
Melegen kovácsolt alkatrészek hőkezelési és feldolgozási technikái
Bevezetés a hőkezelésbe a melegkovácsolásban
A hőkezelés kritikus lépés a melegen kovácsolt alkatrészek gyártásában, amely közvetlenül befolyásolja a mechanikai tulajdonságokat, például a keménységet, a szívósságot, a hajlékonyságot, a fáradtságállóságot és a méretstabilitást. A melegkovácsolás önmagában megváltoztatja a fémek mikroszerkezetét, finomabb szemcsebeosztást eredményez és javítja a belső sűrűséget, de az optimális teljesítményjellemzők eléréséhez gyakran kovácsolás utáni hőkezelési eljárásokra van szükség. A magas hőmérsékletű deformáció és az ellenőrzött hőkezelés kombinációja lehetővé teszi a gyártók számára, hogy az egyes alkatrészek tulajdonságait a tervezett alkalmazáshoz igazítsák, legyen szó az autóiparról, a repülőgépiparról, az ipari gépiparról vagy az energiaszektorról. A melegen kovácsolt alkatrészek összetett hőtörténettel rendelkeznek mind a kovácsolás, mind a hűtés szakaszában. A kezdeti hevítés kovácsolási hőmérsékletre, jellemzően 1000 °C és 1250 °C közötti acélötvözetek esetében, dinamikus átkristályosodást, szemcsenövekedést és fázisátalakulásokat okoz. Az ezt követő hűtési és hőkezelési lépések tovább finomítják a mikrostruktúrát, enyhítik a maradék feszültségeket, beállítják a keménységet és a szakítószilárdságot. A hőkezelési paraméterek – beleértve a hőmérsékletet, az időtartamot, a hűtési sebességet és a légköri feltételeket – megfelelő megválasztása elengedhetetlen a szigorú műszaki követelményeknek megfelelő alkatrészek előállításához.
A melegen kovácsolt alkatrészek általános hőkezelési eljárásai
A melegen kovácsolt alkatrészek tulajdonságainak optimalizálására általában számos hőkezelési eljárást alkalmaznak. Ide tartozik az izzítás, a normalizálás, a kioltás, a temperálás, a tokok keményítése és a feszültségmentesítés. Mindegyik folyamat másképpen hat a mikroszerkezetre, és az ötvözet típusa, az alkatrész geometriája és a funkcionális követelmények alapján választják ki.
Lágyítás
Lágyítás involves heating hot forged parts to a specified temperature, maintaining that temperature for a controlled period, and then cooling at a predetermined rate. This process softens the metal, increases ductility, and relieves internal stresses induced during forging. Annealing is particularly useful for high-carbon steels or alloy steels that require subsequent machining or forming operations. By producing a uniform and refined grain structure, annealing enhances toughness and minimizes the risk of cracking or distortion during downstream processes. Variations of annealing, such as full annealing, spheroidizing, and process annealing, are employed depending on the material composition and the desired mechanical properties.
Normalizálás
Normalizálás is a heat treatment process in which hot forged parts are heated to a temperature above their critical range and then air-cooled. Unlike annealing, normalizing promotes a uniform and fine-grained microstructure while retaining relatively high strength and hardness. This process is commonly applied to medium- and high-carbon steels, alloy steels, and structural components that require balanced mechanical properties. Normalizing reduces residual stresses from forging, enhances dimensional stability, and improves machinability. Multiple normalizing cycles can be used for components with complex geometries to ensure uniform temperature distribution and consistent microstructure throughout the part.
Kioltás
Kioltás is a rapid cooling process designed to increase the hardness and strength of hot forged parts. After heating the part to a temperature within the austenitizing range, it is rapidly cooled in a quenching medium such as water, oil, polymer solutions, or molten salts. The choice of quenching medium, cooling rate, and temperature profile is critical to controlling the formation of microstructural phases, such as martensite in steel alloys, which provide high hardness and wear resistance. Quenching induces significant internal stresses, which must be managed through subsequent tempering to prevent cracking or distortion. Quenching is widely used for high-strength automotive components, industrial gears, and critical aerospace parts where wear resistance and fatigue strength are essential.
Temperálás
Temperálás is a heat treatment applied after quenching to reduce brittleness while retaining adequate hardness and strength. Tempering involves reheating the quenched part to a temperature below the critical point, holding it for a specified period, and then cooling at a controlled rate. This process allows the transformation of martensitic structures into tempered martensite, which balances hardness and toughness. By adjusting the tempering temperature and time, engineers can fine-tune mechanical properties to match operational requirements, such as impact resistance, fatigue life, and dimensional stability. Components such as crankshafts, connecting rods, and high-strength shafts often undergo multiple tempering cycles to achieve optimal performance.
Tokok keményítése és felületkezelések
A tok keményítése egy felületspecifikus hőkezelési technika, amelyet a kopásállóság növelésére használnak, miközben megtartják a kemény és képlékeny magot. Az olyan eljárások, mint a karburálás, nitridálás és karbonitridálás, további szenet vagy nitrogént visznek be a kovácsolt alkatrész felületi rétegébe, így puhább, ütéselnyelő maggal rendelkező kemény ház jön létre. A karburálás magában foglalja az alkatrész felmelegítését szénben gazdag atmoszférában, ezt követi a kioltás és a temperálás, így edzett felület jön létre, amely ellenáll a kopásnak és a fáradásnak. A nitridálás során nitrogént juttatnak a felületbe alacsonyabb hőmérsékleten, ami kemény, korrózióálló réteget eredményez, oltás nélkül. A edzett melegkovácsolt alkatrészeket általában fogaskerekekben, vezérműtengelyekben, tengelyekben és csapágyalkatrészekben használják, ahol a felület tartóssága kritikus.
Stressz oldás
A feszültségmentesítés egy szabályozott hőkezelési eljárás, amelynek célja a melegkovácsolás, megmunkálás vagy edzés során keletkező maradékfeszültségek csökkentése. Az alkatrészeket a kritikus tartomány alatti hőmérsékletre melegítik, meghatározott ideig tartják, majd lassan lehűtik, hogy megakadályozzák a termikus gradienseket. A feszültségoldás javítja a méretstabilitást, csökkenti a megmunkálás közbeni torzulások kockázatát, és fokozza a fáradási teljesítményt. A változó keresztmetszetű vagy nagy méretű összetett melegen kovácsolt alkatrészek különösen előnyösek a feszültségoldó kezeléseknek a tűréspontosság fenntartása és az állandó mechanikai viselkedés biztosítása érdekében.
Melegkovácsolási feldolgozási technikák
A hőkezelés mellett a kovácsolás során alkalmazott feldolgozási technikák jelentősen befolyásolják a melegen kovácsolt alkatrészek végső tulajdonságait. Ezek a technikák magukban foglalják a szerszámtervezés optimalizálását, a szabályozott alakváltozási sebességeket, a többlépcsős kovácsolást és a precíziós vágást. A megfelelő szerszámkialakítás biztosítja az egyenletes anyagáramlást, minimalizálja a feszültségkoncentrációt, és megakadályozza az olyan hibákat, mint a lelapolások vagy a hajtások. A kovácsolás sebességét és az alkalmazott nyomást gondosan ellenőrizni kell, hogy egyensúlyba kerüljön a szemcsefinomítás, a belső sűrűség és a felület minősége. A többlépcsős kovácsolási eljárásokat gyakran alkalmazzák összetett vagy nagy alkatrészekhez. Az előkovácsolás megállapítja az általános alakot, ezt követi a közbenső kovácsolás a jellemzők finomítása érdekében, és a végső kovácsolás a méretpontosság és a felületminőség elérése érdekében. A precíziós vágás eltávolítja a felesleges vakut, és előkészíti az alkatrészt a későbbi hőkezelésre és megmunkálásra. Minden egyes feldolgozási lépés befolyásolja a mikroszerkezet alakulását, a szemcsebeigazítást és a mechanikai teljesítményt, így a precíz vezérlés kritikus fontosságú a nagy teljesítményű melegen kovácsolt alkatrészeknél.
Légkör szabályozás a hőkezelés során
A hőkezelés során a légkör szabályozása elengedhetetlen az oxidáció, a dekarbonizáció vagy a forrón kovácsolt alkatrészek szennyeződésének megelőzése érdekében. Védő atmoszférákat, például inert gázokat, vákuumot vagy szabályozott parciális szén- vagy nitrogénnyomást használnak a felület integritásának megőrzésére és a mechanikai tulajdonságok optimalizálására. A kemence kialakítása, a hőmérséklet egyenletessége és a gázáramlás dinamikája egyaránt hozzájárul az egyenletes hőkezelési eredményekhez. Az olyan alkatrészek, mint az ötvözött acélok, rozsdamentes acélok és titánötvözetek, gondosan ellenőrzött légkört igényelnek a kívánt keménység, szívósság és korrózióállóság eléréséhez.
Fejlett hőkezelési technikák
A hőkezelés modern fejlesztései közé tartozik az indukciós edzés, a lézeres felületedzés és a termomechanikus feldolgozás, amelyek kombinálják a termikus és mechanikai hatásokat a mikrostruktúra és a teljesítmény optimalizálása érdekében. Az indukciós edzés elektromágneses indukciót használ az alkatrész lokalizált tartományainak gyors felmelegítésére, majd ezt követi a kioltás, kemény, kopásálló felületeket hozva létre, miközben megtartja a kemény magot. A lézeres felületedzés lehetővé teszi a kritikus területek precíz kezelését anélkül, hogy az általános geometriát befolyásolná. A termomechanikus feldolgozás egyetlen lépésben integrálja a szabályozott alakváltozást és hőkezelést, tovább finomítva a szemcseszerkezetet és javítva a mechanikai tulajdonságokat.
A hőkezelés integrációja a minőségbiztosítással
A hőkezelési és feldolgozási technikák szorosan kapcsolódnak a melegen kovácsolt alkatrészek minőségbiztosítási gyakorlatához. A hőkezelés előtt és után a belső és felületi hibák kimutatására roncsolásmentes vizsgálati (NDT) módszereket alkalmaznak, mint például az ultrahangos vizsgálat, a mágneses részecskék vizsgálata és a festékbehatoló vizsgálat. A mechanikai vizsgálatok, beleértve a keménységi, szakító- és kifáradási vizsgálatokat, biztosítják, hogy a hőkezelt alkatrészek megfeleljenek a meghatározott műszaki követelményeknek. A folyamatfigyelés és -vezérlés, beleértve a hőmérséklet-követést, a hűtési sebesség mérését és a kemence kalibrálását, kritikus fontosságú a gyártási tételek konzisztenciájának és megbízhatóságának megőrzéséhez.
A hőkezelés hatása az alkalmazás-specifikus teljesítményre
A hőkezelési eljárások kiválasztása és végrehajtása közvetlenül befolyásolja a melegen kovácsolt alkatrészek alkalmasságát bizonyos alkalmazásokhoz. Az autóipari alkatrészekhez a keménység, a szívósság és a fáradtságállóság pontos kombinációira van szükség ahhoz, hogy ellenálljanak a ciklikus terheléseknek és a magas hőmérsékleteknek. Az űrrepülőgép-alkatrészek nagy szilárdságú anyagokat igényelnek, amelyek kiváló méretstabilitással és ütés- és rezgésállósággal rendelkeznek. Az ipari gépek alkatrészeinek kopásálló felületekre van szükségük képlékeny magokkal a nehéz terhelések és a dinamikus feszültségek kezelésére. A hőkezelési folyamatok sokoldalúsága lehetővé teszi a mérnökök számára, hogy személyre szabják a mikroszerkezetet, a keménységet és a maradékfeszültség-profilokat, hogy megfeleljenek ezeknek a különféle működési igényeknek.
Kihívások a melegen kovácsolt alkatrészek hőkezelésében
A melegen kovácsolt alkatrészek hőkezelése során számos kihívás merül fel, különösen az összetett geometriájú vagy nagy méretű alkatrészek esetében. Az egyenetlen melegítés termikus gradiensekhez vezethet, ami maradék feszültségeket, torzulást vagy eltérő keménységet eredményezhet az alkatrészen. A hűtési sebesség szabályozása kritikus fontosságú a repedések, vetemedések vagy nemkívánatos mikrostruktúrák kialakulásának elkerülése érdekében. A vastag szakaszok gondos megfigyelést igényelnek, hogy biztosítsák a hő egyenletes behatolását és a megfelelő fázisátalakulást. A felület oxidációját, szénmentesítését és szennyeződését védőatmoszférával vagy bevonatokkal kell kezelni. A folyamatok optimalizálása, beleértve a szimulációt és a pontos hőmérséklet-szabályozást, elengedhetetlen ezeknek a kihívásoknak a hatékony kezeléséhez.
Hivatkozások / Források
-
Poloczek, Ł., Rauch, Ł., Wilkus, M., et al. (2020). Zárt szerszámos melegkovácsolás és kovácsolt alkatrészek hőkezelésének fizikai és numerikus szimulációi. Anyagok, 14. (1), 15.
-
Turek, J. és mtsai. (2019). Módszerek a melegkovácsoló szerszámok tartósságának növelésére. Anyagok (Bázel).
-
Springer szerzők. (2020). Új előmelegítési módszerek kidolgozása melegkovácsoló szerszámokhoz. Kohászati és anyagforgalmi tranzakciók A, 51, 4753–4764.
-
Springer kutatás. (2020). A többlépcsős hőkezelés hatása a 18CrNiMo7-6 acélra. Kohászati és anyagi tranzakciók A.