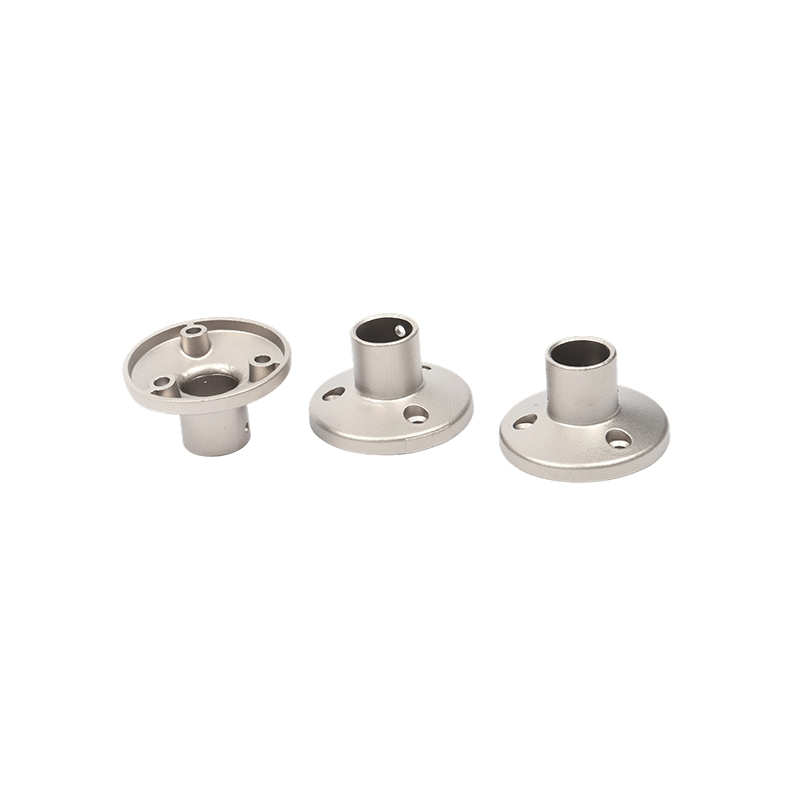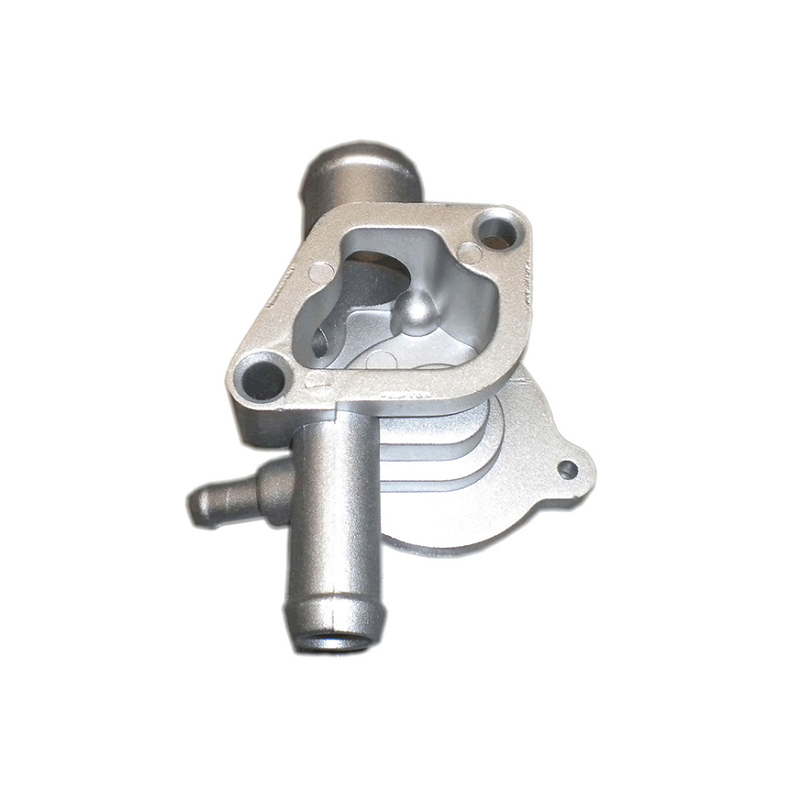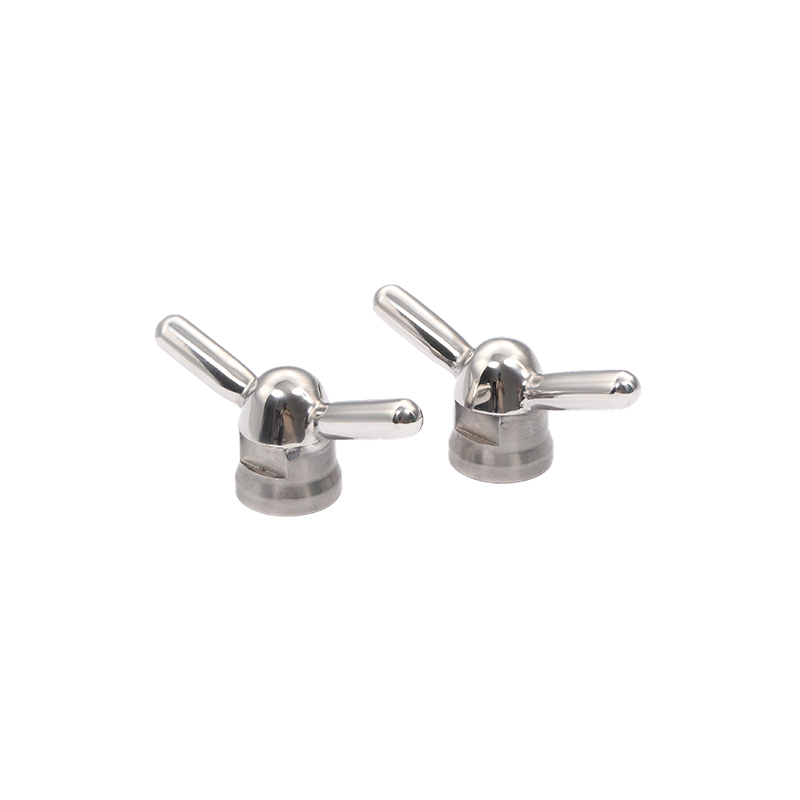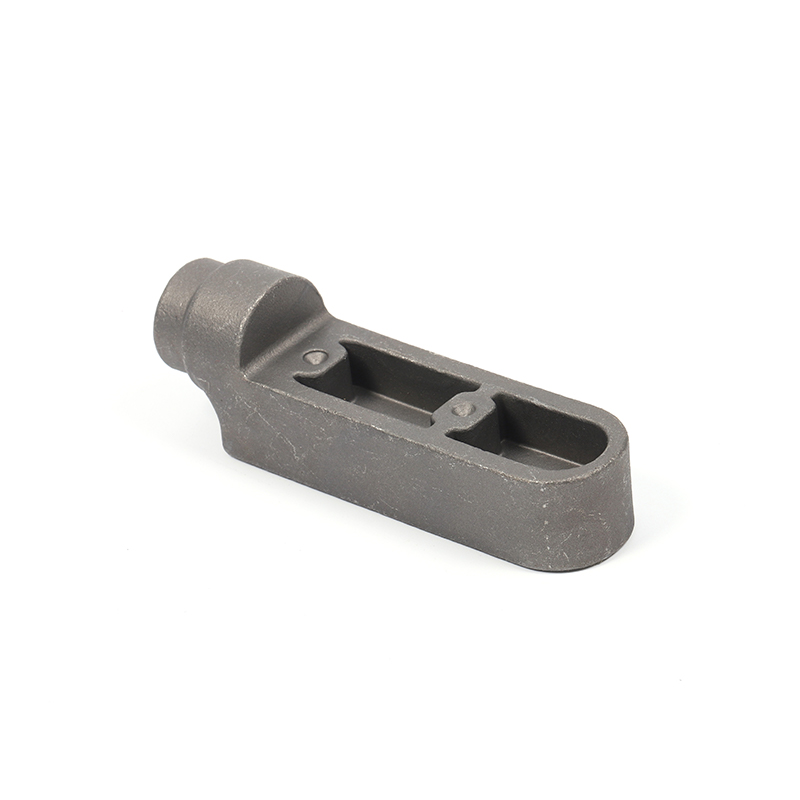
Könnyű precíziós öntés az anyagtudomány, a szerszámgépészet és a méretszabályozás konvergenciája. Lehetővé teszi a repülési, autóipari, orvosi és védelmi ágazatok gyártói számára, hogy összetett, hálószerű fémalkatrészeket állítsanak elő, amelyek minimális tömeget és szűk tűréshatárokat ötvöznek – ezek a tulajdonságok a teljesítményvezérelt alkalmazásokban egyre inkább megkérdőjelezhetetlenek.
Mi az a könnyű precíziós öntés
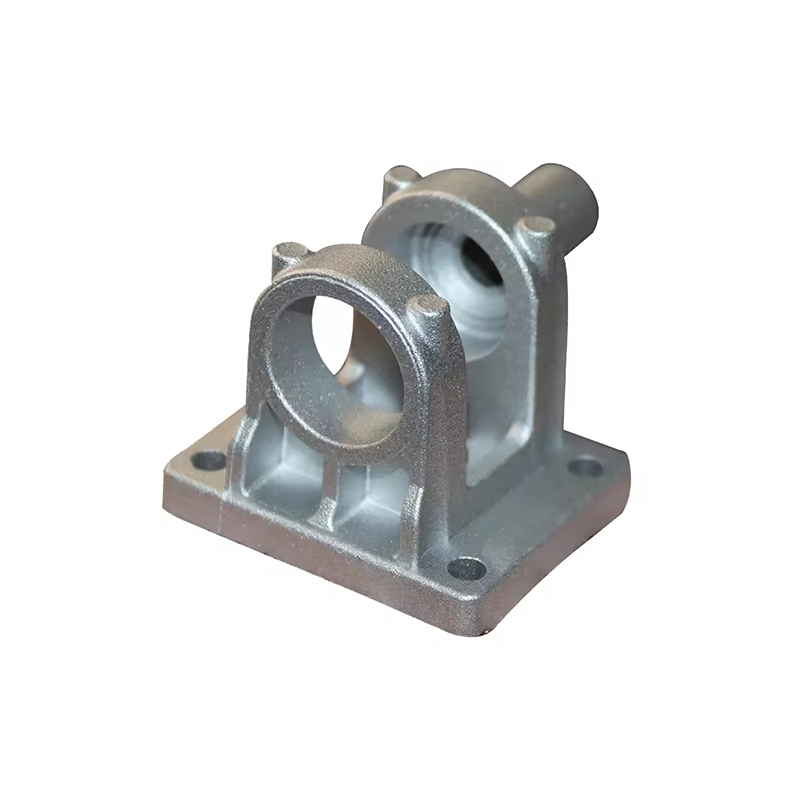
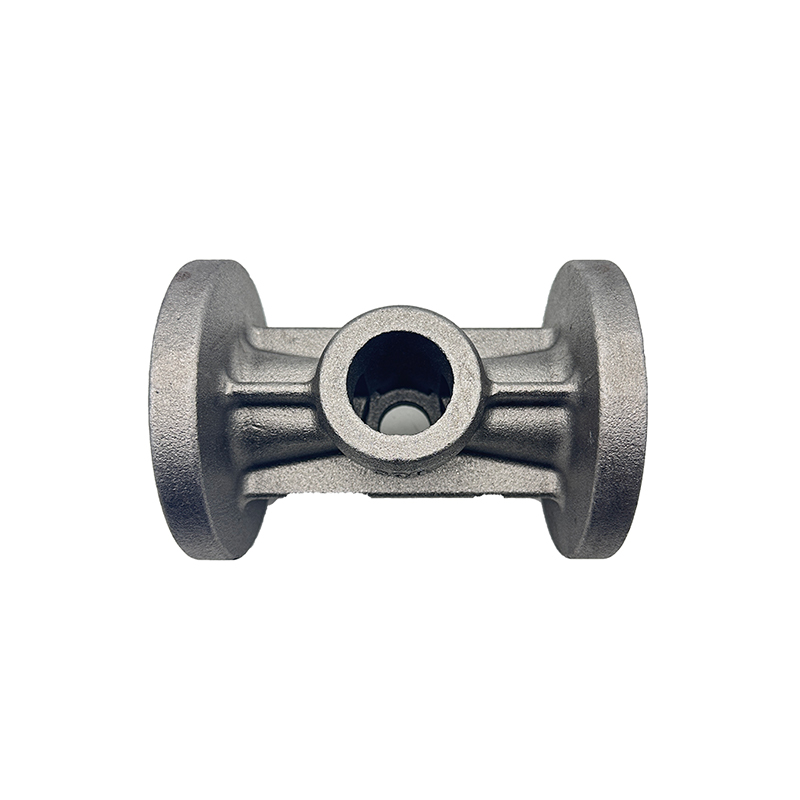
A könnyűsúlyú precíziós öntés a fémalakítási eljárások azon családjára vonatkozik, amelyeket úgy terveztek, hogy nagy méretpontosságú alkatrészeket állítsanak elő olyan ötvözetek felhasználásával, amelyek minimálisra csökkentik a teljes alkatrésztömeget. Ellentétben a hagyományos öntési módszerekkel, ahol a felesleges anyagot várják és eltávolítják a megmunkálás során, a precíziós öntés célja a hálóhoz közeli alakzat – az öntött alkatrész szorosan illeszkedik a végső geometriához, csökkentve az utófeldolgozást és az anyagpazarlást.
A kifejezés több különböző technológiát is magában foglal, beleértve a befektetett öntést (viaszveszteség), a könnyű ötvözetekkel történő fröccsöntést, a présöntést és a félszilárd fémöntést. Ami egyesíti őket, az a kettős mandátum: megismételhető geometriai precizitás elérése és olyan anyagok használata, amelyek sűrűség/szilárdság aránya jelentős súlymegtakarítást eredményez. Az alumíniumötvözetek, a magnéziumötvözetek és a titánötvözetek a legszélesebb körben alkalmazott anyagcsaládok ezen a téren.
Magöntési módszerek és jellemzőik
Befektetési öntés
A befektetési öntés, amelyet történelmileg viaszveszteség-eljárásként ismertek, továbbra is a mérföldkő a precíziós öntés geometriai összetettsége tekintetében. A viaszmintát kerámia iszap rétegei vonják be, amely héjává keményedik. Ezután a viaszt kiolvasztják, és az olvadt fémet a kerámia formába öntik. Könnyű ötvözetekre, például A356 alumíniumra vagy Ti-6Al-4V titánra alkalmazva a befektetett öntvény 0,8 mm-es vékony falvastagságot és 0,1 mm-en belüli tűrést 25 mm-enként érhet el.
Az eljárás különösen alkalmas repülőgép-turbina-alkatrészek, sebészeti implantátumvázak és vékonyfalú szerkezeti konzolok esetében, ahol a geometriai bonyolultság és a kis tömeg egyaránt kötelező. Fő korlátja a ciklusidő: minden kerámiahéj több szárítási szakaszt igényel, így kevésbé alkalmas rendkívül nagy mennyiségű gyártásra.
Alumínium présöntvény
A nagynyomású alumínium présöntés a könnyű precíziós öntés igáslója az autóipari és fogyasztói elektronikai gyártásban. Az olvadt alumíniumot edzett acélszerszámokba fecskendezik 10 és 175 MPa közötti nyomáson. A ciklusidőket órák helyett másodpercekben mérik, és a folyamat stabil gyártási körülmények között megbízhatóan tartja a plusz-mínusz 0,05 mm-es tűréshatárokat.
Az olyan ötvözetek, mint az ADC12, A380 és Silafont-36, kifejezetten présöntéshez készültek, jó folyékonyságot, alacsony zsugorodást és korrózióállóságot kínálnak. A vákuum-rásegítéssel végzett présöntés tovább csökkenti a gáz porozitását, lehetővé téve az alkatrészek hőkezelését és hegesztését – ami a hagyományos présöntvényekből gyakran hiányzik.
Magnézium öntés
A magnézium a legkönnyebb szerkezeti fém a széles körben elterjedt mérnöki felhasználásban, sűrűsége körülbelül 1,74 g/cm3, szemben az alumínium 2,7 g/cm3-ével. A magnéziumötvözetek, például az AZ91D és az AM60B tixomoldása és forrókamrás présöntése lehetővé teszi vékony falú, könnyű burkolatok és szerkezeti elemek gyártását. A magnéziumöntvény különösen szembetűnő a laptop vázában, a kormányoszlop alkatrészeiben és a repülőgépek belső szerkezeteiben, ahol minden gramm csökkenés jelentős költség- vagy teljesítményvonzattal jár.
Összenyomott öntés és félszilárd feldolgozás
A préses öntés hidraulikus nyomást fejt ki a megszilárdulás során, elnyomja a porozitást és javítja a mechanikai tulajdonságokat a hagyományos présöntéssel elért eredményeken túl. A félszilárd fémöntvény, beleértve a reocast és thixocast változatokat is, az ötvözetet részben szilárd állapotban dolgozza fel, finom, gömbölyű mikroszerkezetet hozva létre, amely ellenáll a forró szakadásnak. Mindkét módszer egyre inkább elterjedt a biztonság szempontjából kritikus szerkezeti elemeknél, mint például a vezérlőkarok, a csuklók és a motortartók, ahol a könnyű alumíniumnak meg kell felelnie a szigorú fáradási és ütési követelményeknek is.
Anyagválasztás súlykritikus alkalmazásokhoz
A kiválasztott ötvözet alapvetően meghatározza, hogy az öntési folyamat mit érhet el a minimális szelvényvastagság, a felületi minőség, a hőkezelés és az öntés utáni megmunkálhatóság tekintetében. Az alábbi táblázat összehasonlítja a könnyű precíziós öntvényeknél használt leggyakoribb ötvözetcsaládokat.
| Ötvözet család | Sűrűség (g/cm3) | Tipikus UTS (MPa) | Elsődleges folyamat | Kulcselőny |
|---|---|---|---|---|
| Alumínium A356-T6 | 2.68 | 262 | Befektetés / Gravitációs die | Kiváló önthetőség és hegeszthetőség |
| Alumínium A380 | 2.71 | 317 | Nagynyomású présöntés | Magas folyékonyság vékony falakhoz |
| Magnézium AZ91D | 1.81 | 230 | Melegkamrás présöntés | A legkisebb sűrűségű szerkezeti lehetőség |
| Titán Ti-6Al-4V | 4.43 | 950 | Vákuumos befektetési öntés | A legmagasabb szilárdság/tömeg arány |
| Alumínium-Szilícium Silafont-36 | 2.65 | 340 | Vákuumos matrica / présöntvény | Hőkezelhető, hegeszthető |
A titánöntvények speciális szegmenst foglalnak el. Bár sűrűbb, mint az alumínium és a magnézium, a titán fajlagos szilárdsága meghaladja mindkettőt, így ez a választott anyag, amikor a szerkezeti igények szélsőségesek, és a súlyok még mindig szűkösek – ez a helyzet gyakori a katonai repülőgépvázak és az orvosi implantátumok esetében.
Méretszabályozás és tolerancia szabványok
Az öntés pontosságát a tűréshatárokon, a felületi minőségen és a porozitási határokon keresztül mérik. Az olyan iparági szabványok, mint az ISO 8062, az ASTM B85 és az AMS 2175, az eljárástól, az ötvözettől és a tervezett üzemi körülményektől függően elfogadható méretváltozási sávokat határoznak meg az öntött alkatrészek számára.
Az alumíniummal és titánnal dolgozó befektetési öntési eljárások általában megfelelnek az ISO 8062 szabvány szerinti CT4-CT6 tűrésosztályoknak, amelyek 50 mm-es méretnél a 0,26 mm és 0,74 mm közötti tűréseknek felelnek meg. A nagynyomású présöntéssel szorosabb CT4-CT5 minőség érhető el a közvetlenül a szerszám által alkotott jellemzőken, bár az elválasztóvonal jellemzői és a kilökő oldali méretei nagyobb eltéréseknek vannak kitéve.
A felületi érdesség sok alkalmazásban ugyanolyan fontos. Az öntött befektetett öntvények általában 1,6 és 3,2 mikrométer közötti Ra értékeket adnak, ami számos repülési és orvosi környezetben szükségtelenné teszi a nem illeszkedő felületeken történő megmunkálást. A présöntvények jellemzően 0,8-2,0 mikrométer Ra-értéket érnek el a présformázott felületeken.
Porozitáskezelés: A rejtett precíziós kihívás
A belső porozitás – a bezárt gáz vagy a megszilárdulási zsugorodás következtében kialakuló üregek – a könnyű öntvények leggyakoribb hibája, és az elsődleges ok, amiért a precíziós öntvények roncsolásmentes értékelést nem végeznek. A vákuumos öntés, az irányított hűtéssel szabályozott szilárdítás és a forró izosztatikus préselés (HIP) utókezelés a három fő stratégia, amellyel a porozitást a specifikáción belül kell elérni. A HIP, amely egyidejűleg hőt és nyomást fejt ki a belső üregek összeomlására, bevett gyakorlat a titán repülőgép-űröntvényeknél, és egyre gyakrabban alkalmazzák az elektromos járművek platformjainak alumínium szerkezeti alkatrészeinél.
Könnyű precíziós öntési folyamat: lépésről lépésre
Az adott módszertől függetlenül a gyártási célú könnyű, precíziós öntvény a lépések logikus sorrendjét követi, amely egyensúlyban tartja a sebességet, a minőséget és a költségeket.
- Tervezés és szimuláció: Az alkatrészek geometriáját az önthetőségre tervezték végeselemes és folyadékáramlás-szimulációs szoftver segítségével. A megszilárdulási modellezés azonosítja a lehetséges forró pontokat, zsugorodási zónákat és kapuhelyeket, mielőtt bármilyen szerszámot levágnának.
- Szerszámok gyártása: A présöntvényeket vagy az öntőöntő szerszámokat megmunkálják, jellemzően H13-as szerszámacélból présöntéshez vagy alumíniumból a prototípus-beruházási mintákhoz. A méretellenőrzést fémöntés előtt kell elvégezni.
- Ötvözet előkészítés: A fémtöltést megolvasztják, gáztalanítják és kémiailag elemzik optikai emissziós spektrometriával, hogy megbizonyosodjanak arról, hogy az összetétel a specifikáción belül van. A gáztalanítás kritikus fontosságú az alumínium és a magnézium számára az oldott hidrogén eltávolításához.
- Casting: A fémet szabályozott hőmérséklet, nyomás és sebesség paraméterek mellett vezetik be a formába vagy a szerszámba. Befektetési öntéshez a héjakat előmelegítik, hogy biztosítsák a teljes kitöltést és az irányított megszilárdulást.
- Hűtés és kidobás: A szabályozott hűtési sebesség szabályozza a mikroszerkezetet. Az öntés utáni gyors kioltást gyakran öregítés vagy oldatos hőkezelés követi a szükséges mechanikai tulajdonságok kialakítása érdekében.
- Befejezés és ellenőrzés: A kapukat és a felszállókat eltávolítják, a felületeket szemcseszórással vagy vegyi kezeléssel kezelik, és az alkatrészeket koordináta mérőgéppel (CMM), röntgen- vagy CT-vizsgálattal, valamint szükség esetén mechanikus kuponvizsgálattal végzik.
Ipari alkalmazások
Repülés és védelem
A könnyűsúlyú, precíziós öntvényt az űrhajózásban a befektetési célra öntött titán és alumínium alkatrészek uralják: turbinaházak, szerkezeti konzolok, repüléselektronikai burkolatok és hidraulikus elosztók. A korábban több megmunkált darabot igénylő összeállítások egyetlen öntvénybe való összevonásának képessége jelentős költség- és súlyhajtó. A korábban öt hegesztett részletből álló szerkezeti konzol gyakran újratervezhető egy öntvényként, azonos vagy kiváló mechanikai teljesítménnyel.
Gépjárművek és elektromos járművek
Az autóipari könnyűsúlyú öntvény gyors változáson megy keresztül a villamosítás hatására. Az akkumulátoros elektromos járművekhez olyan szerkezeti elemekre van szükség, amelyek az acél tömegbüntetése nélkül kezelik az ütközési terhelést, és a több anyagból álló alvázstratégiák egyre inkább a nagy alumínium présöntvényekre támaszkodnak szerkezeti csomópontként. Az úgynevezett gigacasting megközelítés – a teljes hátsó alvázrészek egyedi alumínium présöntvényként történő gyártása – a gyártási méretekben alkalmazott precíziós öntési elvek közvetlen kiterjesztése. Az alváz csomópontok, a motorházak, a hőcserélők és a felfüggesztési csuklók napjaink autóiparának legnagyobb volumenű könnyű precíziós öntvényei közé tartoznak.
Orvosi és beültethető eszközök
A titán öntvény az ortopédiai és gerincimplantátum-gyártást szolgálja, ahol egyszerre szükséges a biokompatibilitás, a korrózióállóság és a pontos méretszabályozás. Az öntött titánötvözetet gerincketrecekhez, csípő- és térdrekonstrukciós alkatrészekhez, valamint traumarögzítő hardverekhez használják. Az implantátumöntvények felületi textúráját tudatosan kezelik: a durva textúrák elősegítik a csontosodást, míg a sima csapágyfelületek minimálisra csökkentik a kopási törmeléket.
Ipari és Energia
Az ipari energetikai berendezések szivattyúházai, szelepházai, kompresszorelemei és turbinalapátjai a könnyű precíziós öntés növekvő szegmensét jelentik. Azokban az alkalmazásokban, ahol a tömegcsökkentés közvetlenül csökkenti az energiafogyasztást – a szivattyúk és kompresszorok forgó alkatrészei –, az alumínium- és magnéziumöntvények kiszorítják a szürkevasat, ami olyan hatékonyságnövekedést eredményez, amely viszonylag rövid gyártási ciklusokon belül megtéríti a szerszámbefektetést.
Minőségbiztosítás és roncsolásmentes értékelés
A könnyű precíziós öntés precizitása az ellenőrzési rendszerre is kiterjed. A biztonság szempontjából kritikus alkatrészek esetében a következő, roncsolásmentes értékelési módszereket általánosan előírják a beszerzési dokumentációban.
A röntgen vagy számítógépes tomográfia segítségével végzett radiográfiai vizsgálat belső porozitást, zárványokat és hidegzárást tár fel. A CT-szkennelés különösen az összetett öntvények aranyszabványává vált, mivel háromdimenziós belső állapottérképet állít elő, amelyet a CAD-modellre lefedve egyszerre ellenőrizhető a geometria és az integritás. A fluoreszcens penetráns vizsgálat észleli a felületet megtörő repedéseket és átlapolásokat. A CMM által végzett méretellenőrzés megerősíti a kritikus interfész méreteit, a csapágyfuratokat és az illeszkedő felület síkságát. Az azonos hőből öntött mechanikai tesztszelvények igazolják a szakítószilárdságot, a folyáshatárt, a nyúlást és a keménységet az anyagspecifikációnak megfelelően.
Tervezési szempontok öntőmérnökök számára
A hatékony könnyű precíziós öntés jóval a fémöntés előtt kezdődik. A tervezési öntéshez (DFC) elvei határozzák meg a geometriai döntéseket, amelyek meghatározzák, hogy egy alkatrész megismételhető-e a tűréshatáron belül. Az egységes falszakaszok megakadályozzák a differenciális megszilárdulást és a zsugorodási porozitást okozó forró pontokat. A függőleges felületeken 1-3 fokos huzatszög lehetővé teszi a szerszámok tiszta kilökését. A metsző falakon található nagyméretű filé elosztja a feszültséget a megszilárdulás és a használat során. A bordák hatékonyabbak, mint a teljes falvastagság növelése a könnyű szerkezetek merevségének elérése érdekében.
A topológiaoptimalizáló szoftver, amely ma már széles körben integrálódik az öntvénytervezési munkafolyamatba, olyan szerves minimális tömeggeometriákat hoz létre, amelyek csak a szerkezeti igényekre irányítják a fémet. Ezeket az optimalizált geometriákat, amelyek egykor csak az additív gyártásban voltak megvalósíthatók, egyre gyakrabban valósulnak meg öntvényberuházás révén, köszönhetően a kerámiahéj-technológia fejlődésének és a 3D-nyomtatott viaszminták használatának, amelyek közvetlenül a topológiaoptimalizálási kimenetből származnak.
Feltörekvő fejlemények a területen
Több technológiai irány is aktívan tágítja a könnyűsúlyú precíziós öntés határait. A kötőanyag-sugaras homoknyomtatás és a sztereolitográfia alapú kerámia szerszámnyomtatás teljes mértékben kiküszöböli a mintaszerszámozást a prototípusok és a kis volumenű gyártás esetében, és hetekről napokra lenyomja a fejlesztési határidőket. A nagy integritású szerkezeti részekre alkalmazott félszilárd alumínium feldolgozás egyre nagyobb volumenű autóipari gyártásba kezd. A szerszámokba beágyazott érzékelőket használó valós idejű folyamatfigyelés, valamint a korábbi hibaadatokra kiképzett gépi tanulási modellekkel kombinálva lehetővé teszi a töltés, a megszilárdulás és a hűtés zárt hurkú vezérlését – csökkentve a selejtezési arányt és szűkebb folyamatablakok kialakítását. Végül az új alumínium-lítium és alumínium-szkandium ötvözet rendszerek 5-10 százalékkal csökkentik a sűrűséget a hagyományos alumíniumötvözetekhez képest, miközben megtartják vagy javítják a mechanikai tulajdonságokat, további tömegcsökkentési lehetőségeket nyitva az öntött repülőgép-szerkezetek számára.
Költséghajtók és gazdasági megfontolások
A könnyű precíziós öntésnél magasabb az egységnyi szerszámköltség, mint a hagyományos öntés vagy az egyszerű geometriák gyártása esetén, de a gazdaságosság mérsékelttől nagyig terjedő mennyiségeknél és a teljes birtoklási költség értékelésekor meggyőzővé válik. A csökkentett öntés utáni megmunkálás csökkenti a gyártási munkaerő- és vágószerszám-költségeket. Az alkatrészek összevonása csökkenti az összeszerelési időt, a rögzítőelemek számát és az ellenőrzési terhet. A súlycsökkentés a repülőgépiparban közvetlenül az üzemanyag-megtakarítást jelenti az évtizedekben mért élettartam alatt. Az elektromos járművekben a tömegcsökkentés megnöveli a hatótávolságot vagy lehetővé teszi az akkumulátor méretének csökkentését, ami költségvonzatokkal jár a jármű teljes élettartama során.
A precíziós öntőszerszámok befektetésének megtérülési határértéke a folyamat és az alkatrész bonyolultságától függően változik. Az alumínium repülőgép-alkatrészek befektetési öntőszerszámait általában több száz alkatrészből állítják elő. Az autóipari alkalmazásokhoz használt alumínium fröccsöntő szerszámok gazdaságilag indokoltak néhány ezer alkatrész éves mennyiségénél, a szerszámköltségtől függően.
Könnyű precíziós öntéspartner kiválasztása
Az öntvényszállítók közötti kapacitásbeli különbség jelentős. A valódi könnyűsúlyú precíziós öntésre felszerelt öntöde szabályozott légköri olvasztást tart fenn a reaktív ötvözetek oxidációjának megelőzése érdekében, kalibrált CMM-berendezést a méretellenőrzéshez, CT-szkennelési képességet a kritikus alkatrészek belső ellenőrzéséhez, és dokumentált kohászati kompetenciát az alkalmazás szempontjából releváns ötvözetcsaládok számára. Az olyan tanúsítványok, mint az AS9100 az űrrepülésre, az ISO 13485 az orvostechnikai eszközökre és az IATF 16949 az autóiparra, megbízható helyettesítői a mögöttes folyamattudománynak, amely a specifikációkon belüli precíziós öntvények következetes előállításához szükséges.
A korai beszállítói elkötelezettség – az öntöde bevonása az alkatrésztervezés során, nem csak az ajánlattételi szakaszban – következetesen jobb eredményeket hoz. Az öntödei mérnökök a szerszámozás előtt azonosíthatják azokat a tervezési jellemzőket, amelyek bonyolítják vagy veszélyeztetik az öntést, és olyan geometriai módosításokat javasolhatnak, amelyek megőrzik a tervezési szándékot, miközben javítják a hozamot, a méretkonzisztenciát és végső soron a költségeket.