Amikor a vevő rajzot küld egy egyedi acél kovácsolt alkatrészről, az első kérdés általában az árra vonatkozik. A hasznosabb kérdés az, hogy az alkatrészt melegen vagy hidegen kovácsolják, mert ez a döntés megváltoztatja az acél minőségét, a szerszám kialakítását, a megmunkálási ráhagyást és a szállítási ütemtervet. Az egyedi acélkovácsolás csak akkor sikeres, ha ezeket a választásokat az alkatrészfunkcióhoz, az éves mennyiséghez és a mechanikai célokhoz igazítják.
Egy megbízható szállítónak korán meg kell mondania, hogy az alkatrésze egyáltalán kovácsolható-e, melyik nyomvonal illik a legjobban, és milyen végső méreteket tud tartani megmunkálás után.
Mit tartalmaznak az egyedi acél kovácsolt alkatrészek
Az egyedi kovácsolás nem egy lépés. Egy valós projektben magában foglalja az anyagválasztást, a kovácsolószerszám tervezését, a melegítést és alakítást, a hőkezelést, a CNC megmunkálást és a végső ellenőrzést. Egy egyedi acél kovácsolt alkatrész rendelés gyakran ezeken keresztül halad, mert a nyers kovácsolt forma általában nem a kész alkatrész.
Például egy melegen kovácsolt ipari alkatrész mindkét oldalon 3-6 mm extra anyaggal hagyja el a szerszámot. Ezután egy megmunkálósor eltávolítja az anyagot, hogy elérje a csapágy illeszkedéseket és a rögzítési felületeket. Annak a beszállítónak, aki csak a kalapács tulajdonosa, de nem rendelkezik megmunkálási képességgel, alvállalkozásba kell adnia a befejező munkát. Ez megosztja a felelősséget, és megnehezíti a dimenziós viták megoldását.
A szerszám kialakítása ugyanolyan fontos, mint a kovácsolási hőmérséklet. Egy szűk rádiuszú vagy mély bemélyedésű egyedi acél kovácsolt alkatrészhez szükség lehet egy előforma szerszámra és egy befejező szerszámra. Ez növeli a szerszámköltséget, de elkerüli az anyagpazarlást és a belső repedéseket az első löket során. Ha a vevő megosztja a várt mennyiséget, a szállító ajánlhatja a megfelelő szerszámacélt és a szerszám élettartamát.
Egy integrált műhely, amely egyesíti a kovácsolást és a megmunkálást, egyetlen minőségbiztosítási rendszerben tudja ellenőrizni az utat a tuskótól a kész alkatrészig. Ez csökkenti a folyamatok közötti időveszteséget, és a vevőnek egyetlen kapcsolati pontot biztosít a toleranciaproblémákkal kapcsolatban.
Meleg kovácsolás vs hideg kovácsolás egyedi acél alkatrészekhez
Két kovácsolási útvonal dominál az egyedi acél alkatrészeken. A melegkovácsolás az acéllal az újrakristályosodási hőmérséklet felett dolgozik, és a legszélesebb alakszabadságot biztosítja. A hidegkovácsolás szobahőmérsékleten történik, és szűkebb méreteket és sima felületeket biztosít. A választás közvetlen hatással van a költségekre és arra, hogy az alkatrész milyen tűréseket képes tartani.
| Tényező | Meleg kovácsolás | Hideg kovácsolás |
|---|---|---|
| Üzemi hőmérséklet | Átkristályosítás felett | Szobahőmérséklet |
| Acél termékcsalád | Szén, ötvözet, rozsdamentes | Alacsony szén- és közepes széntartalmú acélok |
| A forma összetettsége | Összetett, nagy és kis alkatrészek | Egyszerű és közepes formák |
| Megmunkálási ráhagyás | 3-6 mm gyakori | Sok oldalon kevesebb, mint 1 mm |
| Mérettűrés kovácsolás után | /-0,5 mm és /-2 mm között | /-0,05 mm - /-0,2 mm |
| Tipikus alkalmazások | Autóalkatrészek, nehézgépek, szerkezeti részek | Sebességváltó alkatrészek, fogantyúk, szerelvények |
| Erős viselkedés | Rugalmas és szívós | Edzett felület |
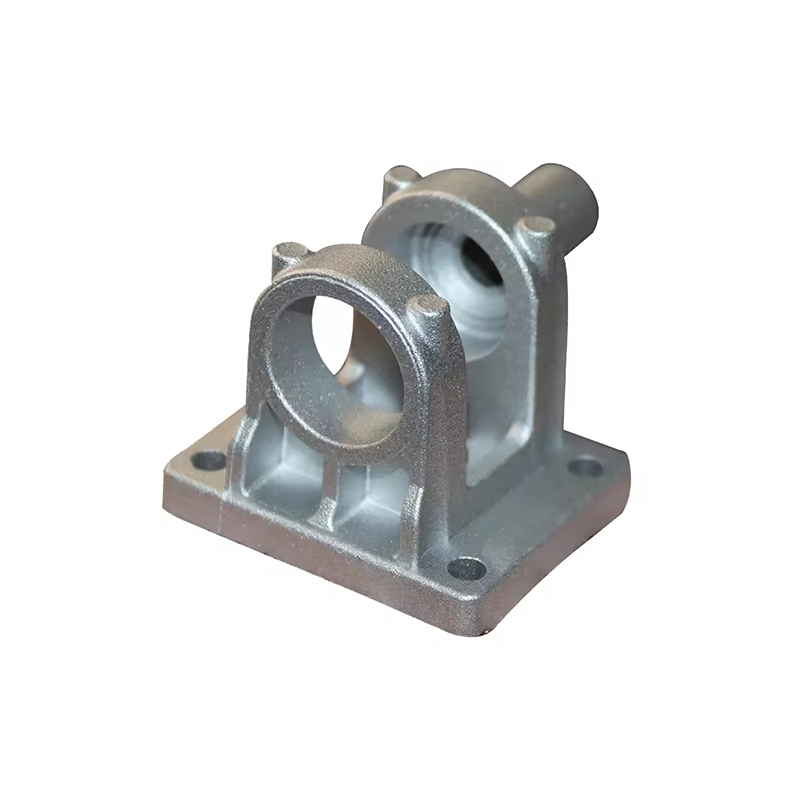
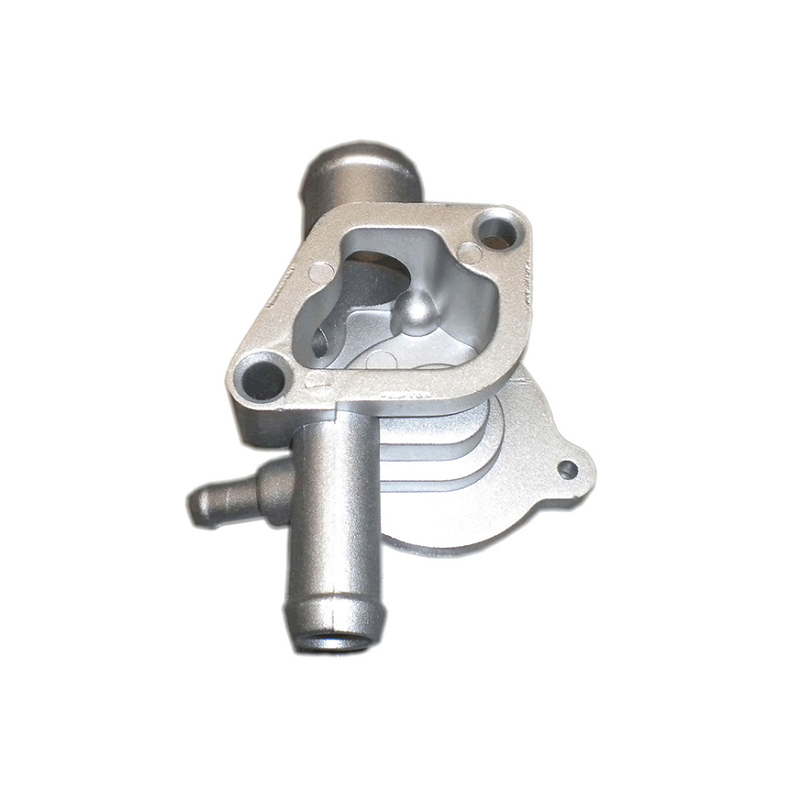
A forró kovácsolás a legbiztonságosabb út a nagy teherhordó alkatrészekhez, mert egyenletes szemcseáramlást biztosít az acélnak, és elkerüli az éles sarkoknál a feszültség-szakadást. Egyedi melegen kovácsolt acél alkatrészt gyakran írnak elő nehézgépekhez, szivattyúházakhoz és autóalkatrészekhez. További technikai részletekért, ezt az iparági cikket elmagyarázza a mélységbeli különbségeket.
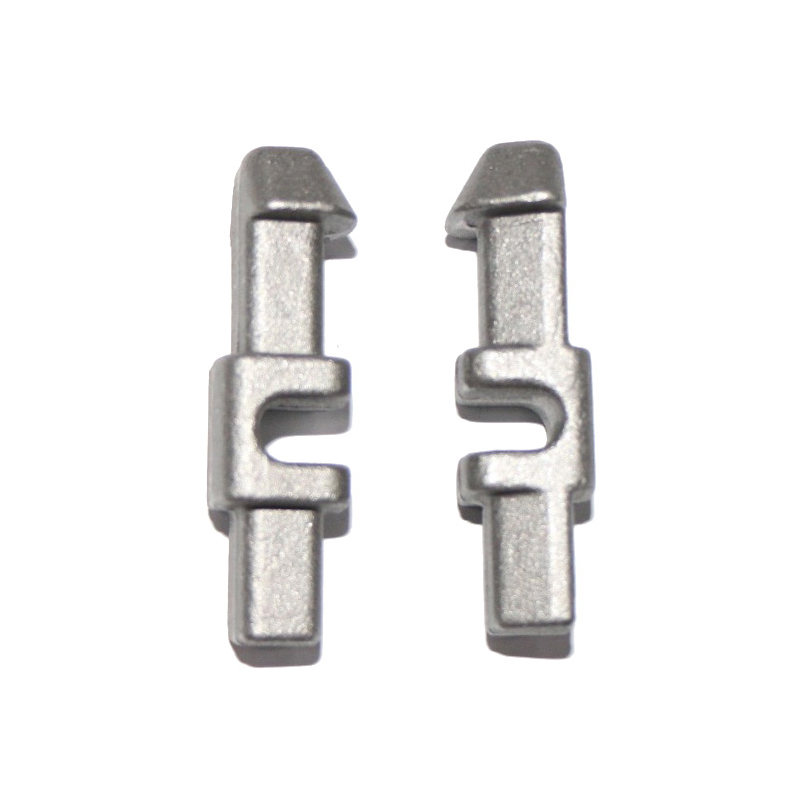 Melegen kovácsolt acél alkatrészek nehézgépekhez és építőipari berendezésekhez Ez a melegkovácsolási megoldás nagy szilárdságú, ütésálló alkatrészeket kínál bányászati, építőipari és energetikai gépekhez. Speciális ötvözött acélokat használ, és 10 000 tonnáig présel, megbízható teljesítményt biztosítva zord körülmények között is. Termék megtekintése →
A hidegkovácsolás olyan kisebb alkatrészekhez illik, ahol a felületkezelés és az ismételt precizitás többet jelent, mint az alakszabadság. Gyakori a fogaskerekes tengelyeknél, szeleppatronoknál, záralkatrészeknél és egyéb olyan alkatrészeknél, amelyeknél a kovácsolt felületek csak kismértékben vagy egyáltalán nem igényelnek kikészítést. A mennyiségi gyártásnál a szerszám anyaga is eltérő. A forró kovácsoló szerszámok kezelik a hősokkot, és több karbantartást igényelnek, míg a hideg kovácsoló szerszámok élesebbek maradnak a kis alkatrészek hosszabb futtatásához. A szerszámköltség és a várható gyártási mennyiség a korai beszélgetéshez tartozik.
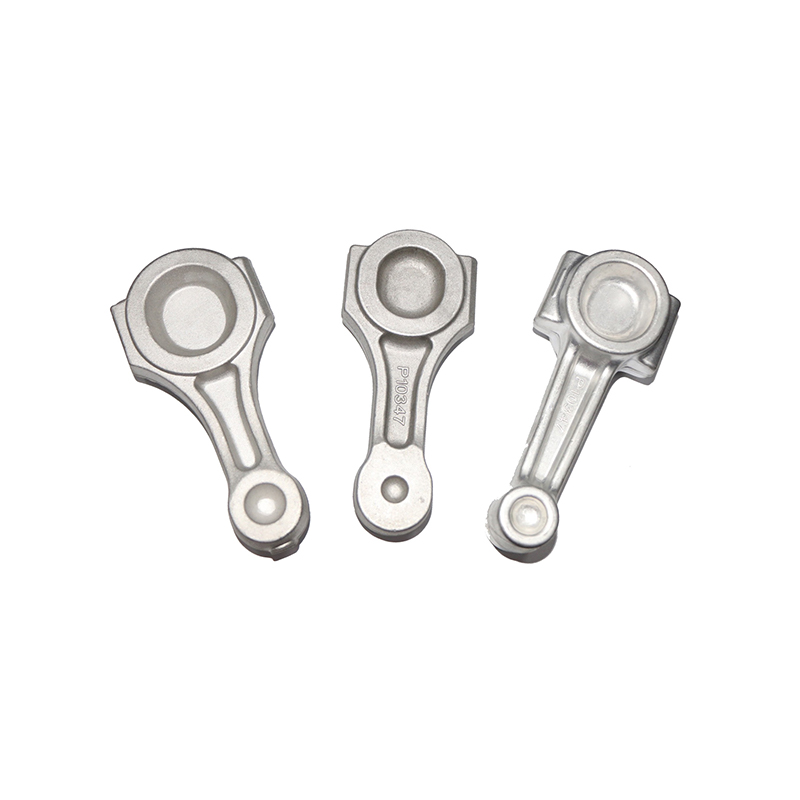 Hidegen kovácsolt precíziós tengelyek és zsanérok nagy terhelésű alkalmazásokhoz A továbbfejlesztett többállomásos hidegkovácsolás folyamatos szemcseáramlású és ±0,01 mm-es tűréssel rendelkező alkatrészeket állít elő. Ideális motortengelyekhez, csuklópántokhoz és sebességváltó-alkatrészekhez, amelyek kiváló fáradtságállóságot és anyaghatékonyságot igényelnek. Termék megtekintése →
Acélminőségek és a mögöttük álló követelmények
Az acélminőség határozza meg a mechanikai eredményt. A rajz kérhet osztályszámot, de a vevőnek meg kell adnia azt a szakítószilárdságot, folyáshatárt és keménységi tartományt, amelyre a kész alkatrésznek szüksége van. Ezek a tulajdonságok nem azonosak a hőkezelés előtt és után, ezért a szállítónak ismernie kell a célt.
- Az 1045 közepes szénacél erős keménységet biztosít az oltás és megeresztés után, amely általános a tengelyeknél és az általános gépelemeknél.
- A 4140 ötvözött acél nagy kifáradási szilárdságot és szívósságot biztosít, gyakran használják fogaskerekekhez, fogaskerekekhez és nagy teherbírású tengelyekhez.
- A 316 rozsdamentes acél ellenáll a korróziónak, és előnyben részesítik tengeri hardverekhez, építészeti szerelvényekhez és élelmiszer-környezeti alkatrészekhez.
A minőség mellett határozza meg a kovácsolási arányt és a szemcseáramlási irányt. A hosszú tengelynek szemcseáramlást kell mutatnia a töltési tengely mentén. A kovácsolt fogaskerekes nyersdarabon a szemnek a fogprofil körül kell áramolnia. Ha ezeket a pontokat megvitatja a rajz áttekintése során, elkerülheti a későbbi költséges próbafuttatásokat.
A hőkezelésnek is a specifikáció részét kell képeznie. Sok egyedi acél kovácsolt alkatrészt normalizálnak, hűtnek és temperálnak, hogy elérjék a kívánt szilárdságot. A megrendelésben fel kell tüntetni a hőkezelési szabványt, például egy adott keménységi tartományt vagy a szakítóvizsgálati követelményt. Az anyagok nyomon követhetősége a hőszámtól a végső szállítmányig segít a vevőnek ellenőrizni az acélminőséget és a folyamat nyilvántartását.
Mit kell ellenőrizni az egyedi kovácsolt acélalkatrész-beszállító értékelésekor
A kilogrammonkénti költség gyenge összehasonlítási módszer. A kovácsolt alkatrészeket a tűrések és a mechanikai tulajdonságok határozzák meg, amelyek a folyamat során változnak. Használja a következő ellenőrzőlistát, amikor egyedi acél kovácsolt alkatrészek beszállítóját értékeli:
- A megmunkálás házilag történik? Ha nem, ki ellenőrzi a kész toleranciát?
- Házon belül vagy auditált alvállalkozón keresztül végez hőkezelést a szállító?
- Mi az első cikkellenőrzési folyamat, és rendelkezésre áll-e méretjelentés?
- Milyen tűréshatárt tarthat be a szállító a megmunkálás után, nem csak a kovácsolás után?
- Kiértékelhető-e a szerszámozás a próbaüzem során egyeztetett módosítási határértékekkel?
- Az árajánlat listában a kovácsszerszám a darab alkatrész árától külön kerül feltüntetésre?
A beszállító értékelésekor kérjen tűrésösszefoglalót az általuk gyártott hasonló kovácsolt alkatrészekről. Egy beszállító valós példákkal meg tudja mutatni, mit tart folyamatosan: metszetméretet a tengelyen, síksági határt a karimás felületen, vagy koncentrikussági tartományt megmunkálás után. A szerszámozás egy másik döntési pont. Tisztázza, hogy ki a kovácsolószerszám tulajdonosa, hogy a költség előzetes díjként jelenik-e meg, vagy a minimális rendelésre oszlik-e el, és mi történik, ha az alkatrész tervezése megváltozik az első futtatás után.
A Ningbo Chengen Machinery egy gyárban egyesíti a kovácsolást és a CNC megmunkálást, dokumentált ellenőrzési folyamattal az egyedi acél kovácsolt alkatrészek kulcsméreteinek ellenőrzésére. Egy dedikált projektmenedzser átnézi a rajzot a megrendelővel, és rámutat arra, hogy a megadott tűrések elérhetők-e a kiválasztott kovácsolási útvonalon. A gyártási beállításokról és a minőség-ellenőrzésről további részletek a következő oldalon érhetők el gyári oldal .
Ahol az egyedi kovácsolt acél alkatrészek praktikus értéket képviselnek
A melegen és hidegen kovácsolt alkatrészek különböző ipari igényeket oldanak meg.
- A gépjárművek hajtásláncai és alvázalkatrészei ismételt terhelés esetén nagy fáradtságállóságot igényelnek.
- Az ipari berendezések kovácsolt tengelyekre, házakra és szeleptestekre támaszkodnak, ahol hirtelen ütközések vagy nagy nyomás lép fel.
- A precíziós erőátviteli alkatrészekhez szoros tűrések és sima kovácsolt felületek szükségesek a csendes működés érdekében.
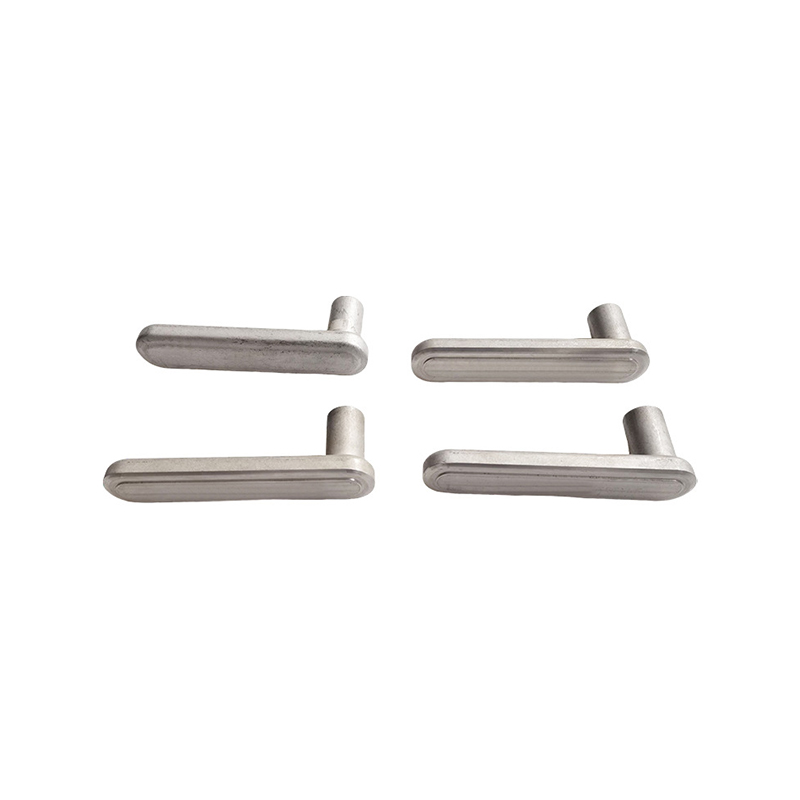
- Az építészeti hardver hidegen kovácsolt acélt használ a tiszta élek és a zárak és fogantyúk egységes méretei érdekében.
A vásárló szempontjából a legnagyobb kockázatot nem maga a kovácsolás jelenti, hanem a kovácsoló üzem és a megmunkáló műhely közötti interfész. Ha olyan beszállítót választ, amely mindkét szakaszt felügyeli, eltávolítja a végtelenített e-maileket a méretek tulajdonjogáról és az anyagok nyomon követhetőségéről. Minden alkalmazás számára előnyös az egyedi tervezés, mivel az alkatrész alakja, az acél minősége és a hőkezelés a valós terheléshez van hangolva, ahelyett, hogy egy raktári katalógusra hagyatkozna.
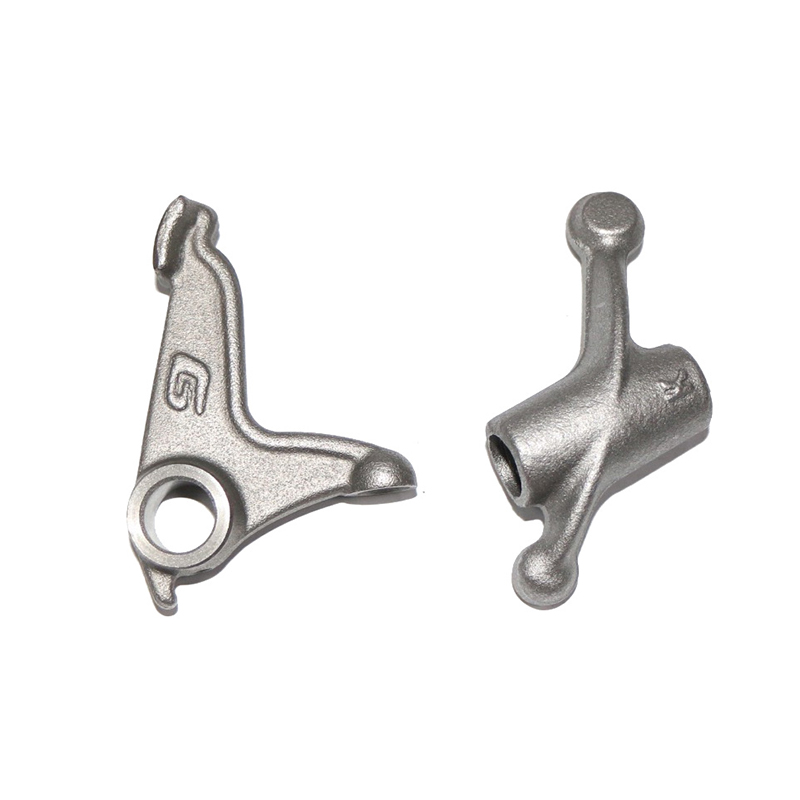 Egyedi melegen kovácsolt autóalkatrészek hajtáslánchoz és alvázhoz A melegkovácsolás 50-100%-kal növeli a szakítószilárdságot az öntvényekhez képest, 10⁷ cikluson túli kifáradási élettartam mellett. Ezek az alkatrészek a motor-, sebességváltó- és felfüggesztési rendszereket foglalják magukban, könnyű kialakítást és megbízható teljesítményt kínálva a járművek számára. Termék megtekintése →
Egy egyedi acél kovácsolt alkatrész csak annyira jó, mint a körülötte lévő tervezés. Ossza meg a rajzot a folyamattal kapcsolatos előzetes adatokkal: térfogat, mechanikai célok és végső tűrések. Hagyja, hogy a szállító segítsen a kovácsolási útvonal kiválasztásában, mielőtt a szerszámot levágják.
Ha olyan acél alkatrésze van, amelynek terhelést kell viselnie, ellenállnia kell a kopásnak, vagy be kell zárnia a kovácsolás és a kész megmunkálás közötti rést, küldje el a rajz- és terhelési követelményeket a Ningbo Chengen Machinery-nek. Egy csomagban tekintjük át az anyagot, a kovácsolási folyamatot, a megmunkálási ráhagyást és a felületkezelést.