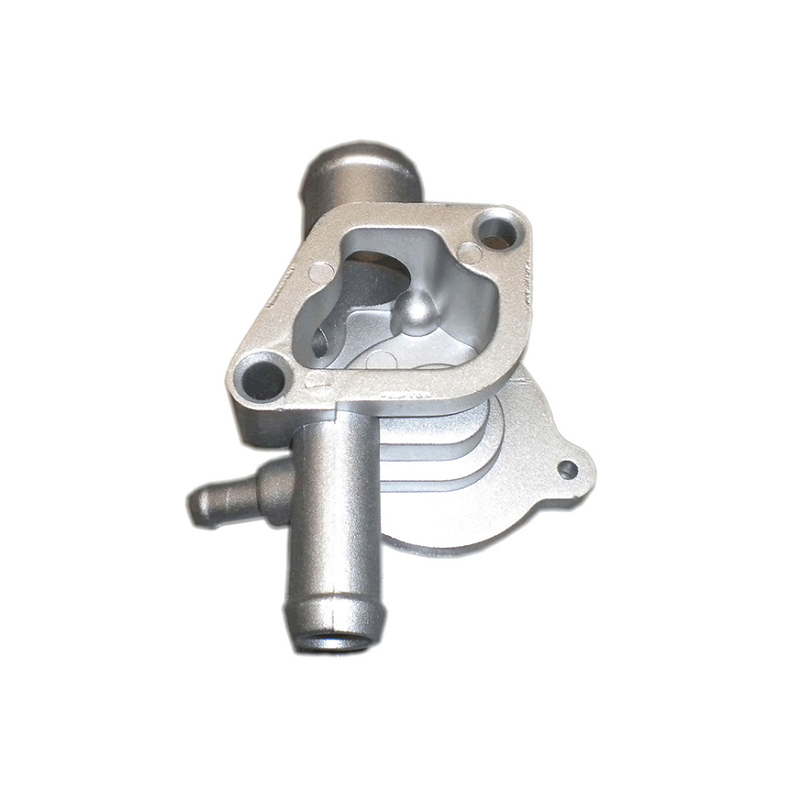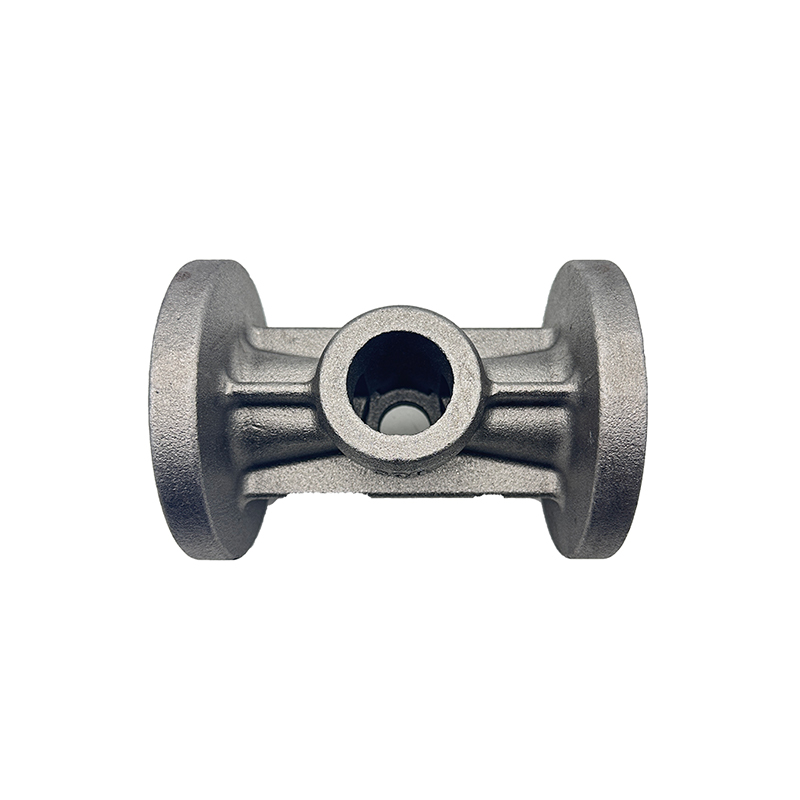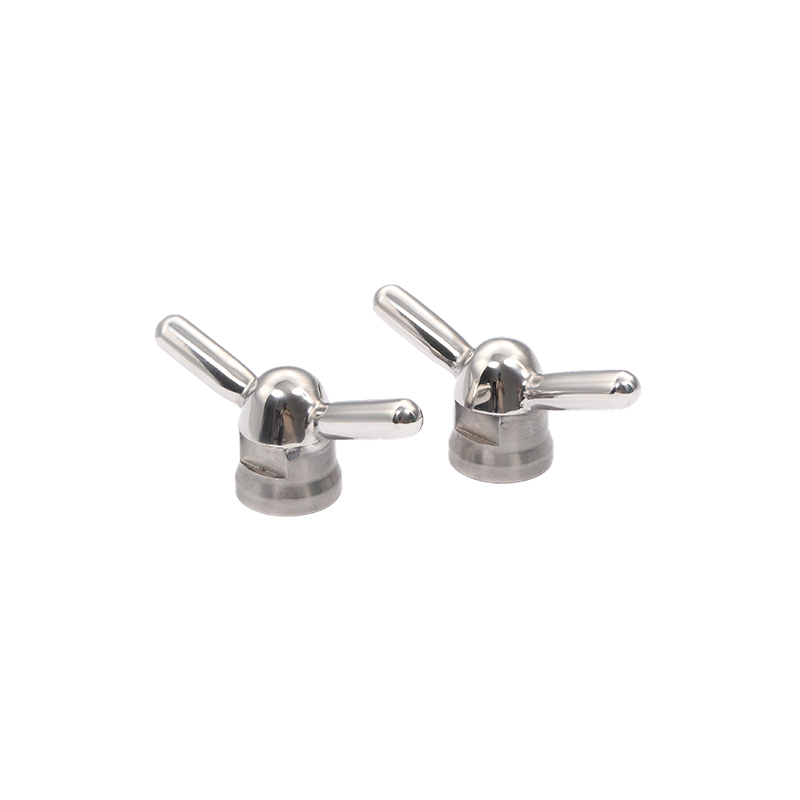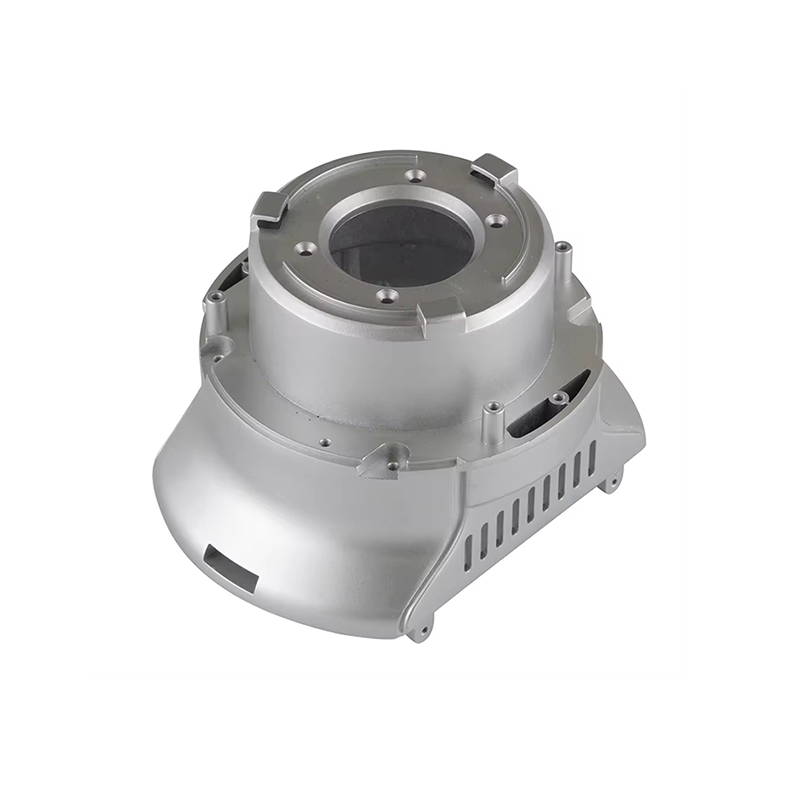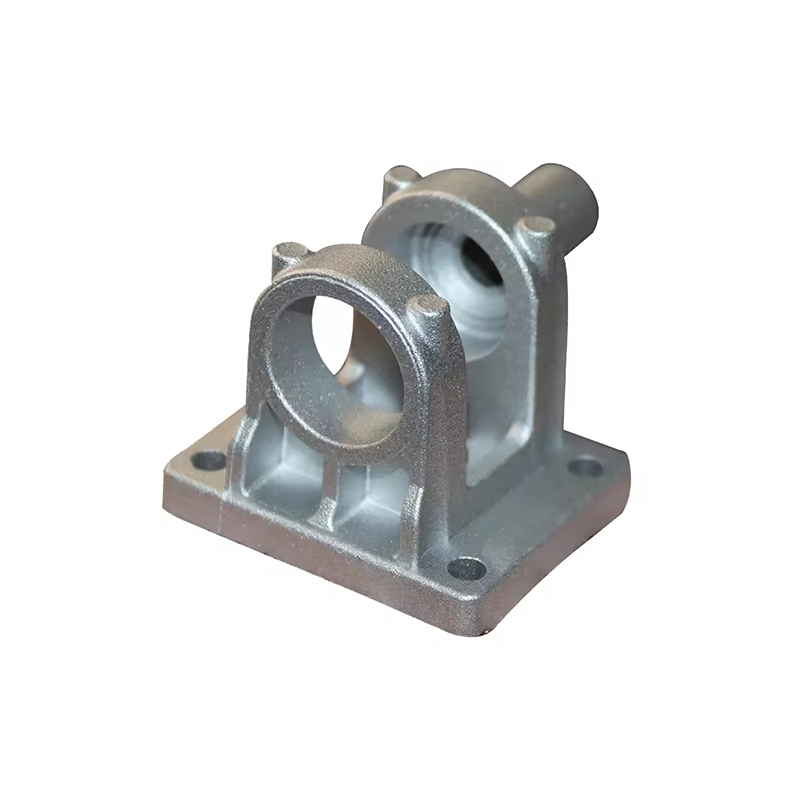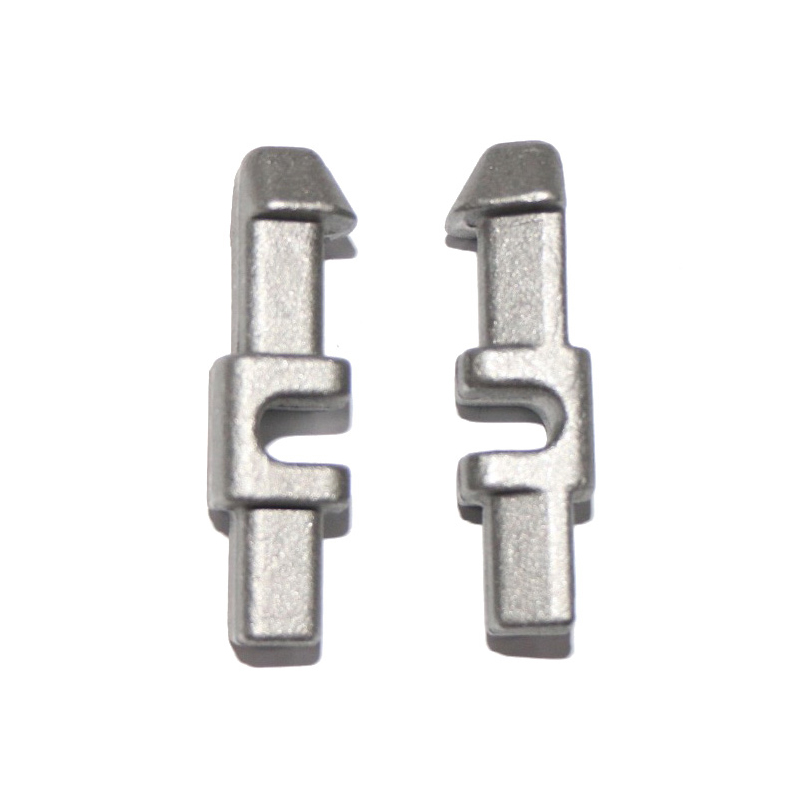
Egy csendes, de következményes forradalom átformálja a világot öntőipar . Az „új termelékenység” – a fejlett anyagtudományt, az intelligens gyártást és a zöld folyamattervezést integráló keretrendszer – elengedhetetlenül szükséges, a nagy teljesítményű rozsdamentes acél és ötvözött acélöntvények újradefiniálják, hogy a precíziós gyártás mit érhet el a csúcskategóriás ipari alkalmazásokban.
Évtizedekig az öntési ágazat paradox pozíciót foglalt el a nehéziparban: szinte minden gyártott termékhez nélkülözhetetlen, ugyanakkor alacsony technológiájú árufolyamatnak tekintik, amely ellenáll az értelmes innovációnak. Ez a felfogás mára elavult. A számítógépes kohászat, a digitálisan vezérelt szilárdítás, a zárt hurkú minőségi rendszerek és az alacsony szén-dioxid-kibocsátású folyamatkémia metszéspontja a precíziós öntést stratégiai technológiai területté emelte – olyanná, amelyet a repülés, az energia, az orvosi berendezések és a fejlett mobilitás csúcskategóriás gyártói egyre inkább versenymegkülönböztetőnek tekintenek, nem pedig az ellátási lánc utólagos elgondolásaként.
Az „új termelékenység” megértése az öntési kontextusban
Az új termelékenység koncepciója a gyártásban túlmutat a hagyományos hatékonysági mérőszámokon. Az ipari szervezetek rendelkezésére álló termelőerők minőségi eltolódását írja le – amelyet a fejlett technológia, a magasan képzett emberi szakértelem és a rendszerszintű gondolkodás egyesítése jellemez a teljes értékláncon keresztül. Az öntőiparban az új termelékenység három egymással összefüggő dimenzióban nyilvánul meg.
A technológiai integráció mint termelőerő
A hagyományos öntés a felhalmozott kézműves tudásra, az empirikusan levezetett folyamatparaméterekre és a feldolgozás utáni ellenőrzésre támaszkodott a minőség kezelésében. Az új termelékenység ezt a reaktív modellt egy proaktív, adatvezérelt modellre cseréli. A szimulációs szoftver megjósolja a megszilárdulási frontokat, a termikus gradienseket és a zsugorodási porozitás kialakulását az első öntés előtt. A formaszerszámokba beágyazott érzékelősorok valós idejű hővisszacsatolást biztosítanak, amely lezárja a hurkot a tervezési szándék és a fizikai eredmény között. Az automatizált, roncsolásmentes kiértékelő rendszerek – számítógépes tomográfia, fázissoros ultrahang, digitális radiográfia – a statisztikai mintavételt a kritikus öntvények 100%-os térfogati vizsgálatával helyettesítik.
Ezek a technológiák együttesen hónapokról hetekre tömörítik a hagyományos öntvényfejlesztési ciklust, ugyanakkor emelik a minőségi padlót. Az eredmény nem pusztán a meglévő tervek gyorsabb elkészítése, hanem a korábban elérhetetlen geometriák, ötvözet-összetételek és mérettűrések gyártásának képessége.
Humán tőke és tudásrendszerek
Az új termelékenység átalakított humántőke-profilt is igényel. Az ötvözetek termodinamikáját értő kohásznak, a megszilárdulási szimuláció kimeneteit értelmezni tudó folyamatmérnöknek és a prediktív minőségi modelleket felépítő adattudósnak integrált csapatként kell dolgoznia, nem pedig szekvenciális szakemberekként. Azok az öntödék, amelyek ezt a szervezeti átállást végrehajtották, arról számolnak be, hogy az új termékek bevezetésének ütemezése 30–50%-kal csökkent, és az első cikkek elutasítási aránya hasonló árréssel csökken.
Rendszerszintű értéklánc-gondolkodás
Talán a legjelentősebb az, hogy a New Productivity az öntvényszállítót társfejlesztő partnerré alakítja át, nem pedig alkatrészszállítóként. Amikor egy turbinalapát-gyártó és öntvényszállítója közös szimulációs modellekkel közösen optimalizálja az ötvözet-összetételt, a hűtőcsatorna-geometriát és a felületkezelési követelményeket, az eredmény olyan alkatrészeket eredményez, amelyek jobban teljesítenek a szolgáltatás során, miközben kevesebb erőforrást fogyasztanak a gyártás során. Ez a rendszerszemléletű megközelítés – a szervezeti határokon átívelő optimalizálás, nem pedig azokon belül – a precíziós öntés új termelékenységének meghatározó jellemzője.
Az öntés új termelékenysége nem egyszerűen a precízebb öntésről szól, hanem arról, hogy magát a precizitást a teljesítmény, a fenntarthatóság és a gazdasági versenyképesség egyidejű fejlődésének platformjává kell tenni.
Kohászati alapok: Rozsdamentes acélöntvények
A rozsdamentes acélöntvények kritikus helyet foglalnak el a csúcskategóriás gyártásban, ahol a korrózióállóságnak, a megemelt hőmérsékleti szilárdságnak és a méretintegritásnak együtt kell léteznie. A precíziós öntés forradalma elmélyítette minden nagyobb rozsdamentes acélcsalád képességeit, és lehetővé tette a korábban csak a kovácsolt vagy kovácsolt termékek által kielégített alkalmazásokat lényegesen magasabb költségek mellett.
Ausztenites fokozatok: A Workhorse újradefiniálva
CF8M (316 liter öntött egyenérték) továbbra is a domináns ausztenites öntvény minősége a vegyipari, gyógyszerészeti és élelmiszeripari alkalmazásokban. A fejlett olvasztási gyakorlat – argon-oxigén dekarbonizációs (AOD) finomítás, majd vákuumos gáztalanítás – most következetesen alacsonyabb széntartalommal rendelkezik 0,03% , amely kiküszöböli az érzékenység kockázatát a hegesztési hő által érintett zónákban, és lehetővé teszi a szolgáltatást agresszív halogenid környezetben, szemcseközi korrózió nélkül. Az ellenőrzött szilícium és mangán adalékok javítják az önthetőséget a korrózióállóság veszélyeztetése nélkül, míg a nitrogén mikroötvözet erősíti az ausztenit mátrixot az intersticiális szilárd oldatos keményítés révén.
Erősen ötvözött ausztenites minőségek – nevezetesen a CN3MN (6Mo szuperausztenites) család – a rozsdamentes öntési teljesítmény határát jelenti. A 45-öt meghaladó lyukállósági egyenértékszámmal (PREN) ezek az ötvözetek ellenállnak a klorid által kiváltott lyukkorróziónak a tengervíz sótalanítása, a tengeri olaj és gáz, valamint a füstgáz-kéntelenítési szolgáltatások során, ahol a hagyományos 316 literes öntvények hónapokon belül tönkremennek.
Duplex és Super-duplex öntvények
A duplex rozsdamentes acélcsalád – amelyet a kiegyensúlyozott ausztenit-ferrit mikrostruktúra jellemez – a korrózióállóság lenyűgöző kombinációját nyújtja, amely megközelíti a magasan ötvözött ausztenites anyagokét, folyáshatára körülbelül kétszerese a stésard ausztenites minőségeknek. CD4MCuN és CD3MN (a 2205 duplex öntött megfelelői) jelentős piaci részesedést szereztek a vegyi, sótalanító és tenger alatti szektort kiszolgáló szivattyúházak, szelepházak és járókerekek terén.
Az ausztenit-ferrit fázisegyensúly precíziós szabályozása – ideális esetben 40% és 60% ferrit között tartva – a központi kohászati kihívás a duplex öntésben. A modern öntödék ezt a szigorúan ellenőrzött nitrogén parciális nyomással érik el az AOD finomítás során, és a megszilárdulás utáni hűtési sebesség precíz szabályozásával a műszeres formatervezés révén. Azok az öntvények, amelyek eltérnek a célfázisegyensúlytól, csökkent szívósságot, csökkent korrózióállóságot és érzékenységet mutatnak a szigmafázis ridegségére a közbenső hőmérsékleteken végzett használat során.
Ausztenites (CF8M / CF3M)
Korrózióállóságra optimalizálva vegyi és gyógyszerészeti környezetben. Az AOD vákuumfinomítása 0,03% alatti C értéket ér el. PREN 25–35.
Szuper-ausztenites (CN3MN)
6Mo minőség extrém halogenid környezetekhez. PREN meghaladja a 45-öt. Tengervíz és füstgáz kéntelenítési szolgáltatás. Öntött folyáshatár 240–310 MPa.
Duplex (CD4MCuN / CD3MN)
Kiegyensúlyozott ausztenit-ferrit. Folyási szilárdság 2x ausztenites fokozat. Szivattyú, szelep és járókerék alkalmazások. N-vezérelt fázisegyensúly kritikus.
Martenzites (CA15 / CA6NM)
Nagy keménység és kopásállóság hidraulikus turbina futóművekhez, szivattyú járókerekekhez. A CA6NM kiváló szívósságot kínál a CA15-höz képest a vízellátásban.
Martenzites minőségek nagy igénybevételű alkalmazásokhoz
Ahol a kopásállóság és a keménység elsőbbséget élvez a korrózióállósággal szemben, ott a martenzites rozsdamentes acélöntvények – különösen CA6NM — dominálnak a vízi turbina- és szivattyú-járókerekes alkalmazásokban. A CA6NM öntvényeken alkalmazott ellenőrzött temperálási kezelés edzett martenzit mikrostruktúrát hoz létre 760–965 MPa szakítószilárdsággal, 100 J-t meghaladó Charpy-ütőszilárdsággal és elegendő rugalmassággal ahhoz, hogy túlélje a folyóvízi és szivattyús áramtermelés ciklikus hidraulikus terheléseit. A 70 tonnát meghaladó, egy darabból készült nagyméretű CA6NM futószalagok a modern ipar egyik legigényesebb precíziós öntési vívmányát jelentik.
Ötvözött acélöntvények: Mérnöki tervezés az extrém teljesítmény érdekében
Míg a rozsdamentes acélöntvények a korrózió által dominált környezeteket szolgálják, az ötvözött acélöntvények egy kiegészítő területet szolgálnak: olyan alkalmazások, amelyek rendkívüli mechanikai teljesítményt – nagy szilárdságot, ütésállóságot, kopásállóságot vagy magas hőmérsékleten való kúszásállóságot – igényelnek, gyakran agresszív korrozív közeg hiányában.
Alacsony ötvözetű, nagy szilárdságú öntvények
A 8630 és 4340 Az egyenértékű öntvényminőségek 1000 MPa-t meghaladó szakítószilárdságot biztosítanak Charpy ütési értékekkel, amelyek alkalmasak sarkvidéki kiszolgálásra –60°C-on, kritikus alkalmazásokhoz tenger alatti kútfejberendezésekben, bányászati gépekben, valamint mobil daruk és emelőberendezések nagyméretű szerkezeti elemeinél. A szén-egyenérték (CE) precíziós szabályozása elengedhetetlen az előmelegítés nélküli hegeszthetőséghez a helyszíni javítási forgatókönyvekben – ez kritikus követelmény azoknál az öntvényeknél, amelyek távoli helyeken karbantartást igényelhetnek.
Króm-molibdén kúszásálló minőségek
A petrolkémiai és energiatermelési alkalmazások az öntvényeket tartós terhelésnek teszik ki 400 °C és 650 °C közötti hőmérsékleten, olyan körülmények között, amelyek között a hagyományos szénacél elfogadhatatlanul kúszik. A WC6 (1,25Kr-0,5Mo) és WC9 (2,25Kr-1Mo) ötvözött acélöntvény-minőségek, és a fejlettebbek C12A A P91 kovácsolt cső specifikációiból származó (9Kr-1Mo-V) minőség biztosítja a gőzturbinák házaihoz, a nagynyomású gőzgyűjtők szeleptesteihez és a reaktor nyomástartó edényeihez szükséges kúszási szilárdságot és oxidációállóságot.
A precision casting of C12A and its variants requires exceptionally tight control of boron, nitrogen, and niobium micro-additions that stabilize the tempered martensitic lath structure responsible for long-term creep strength. Unauthorized substitution with lower-grade Cr-Mo alloys—a historical quality risk in the sector—is now largely mitigated by portable XRF alloy verification integrated into receiving inspection workflows at progressive end-user facilities.
Kopásálló ötvözött acélöntvények
A bányászat, a cement- és a sóderfeldolgozás súlyos koptatást és ütési kopást okoz az öntvényeken. Magas krómtartalmú fehér vas és Hadfield mangán acél (11-14% Mn ausztenites) a tribológiai spektrum ellentétes végét képviselik: a fehérvas maximális kopásállóságot kínál keményfém-erősített mikroszerkezete révén, de korlátozott ütésállósága; A Hadfield ausztenites mangán ütés hatására megkeményedik, így 500 HBW-ot meghaladó felületi keménységet alakít ki, miközben megtartja a mag szívósságát, amely megakadályozza a rideg törést. A precíziós öntvény lehetővé teszi mindkét minőség összetett geometriájú gyártását – zúzóbetétek, maróbetétek, merítőfogak –, amelyek optimalizálják a kopófelület geometriáját, hogy az egyenletes síköntvények által megengedettnél hosszabb élettartamot biztosítsanak.
| Ötvözet minőségű | Kulcs ötvöző elemek | Tipikus alkalmazás | Teljesítményelőny |
|---|---|---|---|
| 8630 egyenértékű | Ni Cr Mo | Tenger alatti kútfejek, daruhorgok | 1000 MPa UTS, sarkvidéki szívósság |
| WC6 (1,25 Cr-0,5 Mo) | Cr Mo | Gőzszeleptestek, turbinaházak | Kúszószilárdság 550°C-ig |
| C12A (9Cr-1Mo-V) | Cr Mo V Nb | Ultra-szuperkritikus gőzturbinák | Kúszási szilárdság 650°C-ig, oxidációálló |
| Hadfield Mn Steel | Mn 11-14% | Zúzóbetétek, malombélések | Ütés hatására 500 HBW-ig keményedik |
| Magas Cr-fehér vas | Cr 15-28% C 2,5–3,5% | Hígtrágya szivattyú bélések, járókerekek | Maximális kopásállóság, HRC 58–65 |
| Csapadék-edzett | Ni Cu Al | Repülőgép szerkezeti öntvények | Nagy szilárdság/súly, méretstabilitás |
Folyamat-innováció: A pontosság tervezése
A kiváló ötvözetkémia szükséges, de nem elegendő a nagy teljesítményű öntési eredményekhez. A folyékony fémet kész öntménnyé alakító folyamatlánc – a formatervezéstől a megszilárdulás szabályozásáig, a hőkezelésig és a kikészítésig – meghatározza, hogy az ötvözet potenciális tulajdonságai megvalósulnak-e a végső komponensben.
- 01
Számítógépes öntés tervezés
A végeselemes megszilárdulási szimuláció (például MAGMASOFT, ProCAST vagy AnyCasting platformok használatával) megjósolja a porozitás kialakulását, a forró szakadásra való érzékenységet és a mikroszerkezeti gradiens eloszlását a szerszámok vágása előtt. A topológiára optimalizált kapu- és emelőrendszerek minimalizálják a hozamveszteséget, miközben biztosítják a stratégiailag elhelyezett adagolók irányába történő szilárdulást. A virtuális DOE (Design of Experiment) felváltja a költséges fizikai kísérleteket a folyamatparaméterek optimalizálásához.
- 02
Speciális olvasztás és finomítás
Az argon-oxigén dekarbonizációs (AOD) konverterek lehetővé teszik a szén, a kén és a nitrogén precíz szabályozását a rozsdamentes és ötvözött acél melegében, miközben minimalizálják a króm oxidációs veszteségeit. A szuperötvözetekhez és a prémium kategóriájú repülőgép-öntvény-ötvözetekhez alkalmazott vákuum-indukciós olvasztási (VIM) és vákuumíves újraolvadási (VAR) szekvenciák közel nulla zárványtartalmat és szabályozott dendrites szemcseszerkezeteket biztosítanak, amelyek elengedhetetlenek a forgó alkatrészek integritásához.
- 03
Penésztechnológia és hőkezelés
Befektetési öntőhéjrendszerek tervezett permeabilitási profilokkal, homoköntő öntőformák termikusan kiegyenlített homlokzati homokkal és állandó szerszámozás konform hűtőcsatornákkal – amelyeket fémadalékos gyártás tesz lehetővé – példátlan szabályozást biztosítanak a helyi megszilárdulási sebesség felett. A szabályozott irányított megszilárdulás kiküszöböli az egyenlő irányú szemcsezónákat a kritikus szakaszokban, oszlopos vagy egykristályos mikrostruktúrákat hozva létre a magas hőmérsékletű ötvözetöntvényekben.
- 04
Folyamat közbeni felügyelet és adaptív vezérlés
Armocouple arrays embedded in mold tooling feed real-time thermal data to process control systems that adjust cooling water flow, mold opening sequences, or localized heating element activation to maintain target solidification profiles. Machine vision systems on shake-out and cleaning lines detect surface anomalies while the casting is still at process temperature, enabling immediate corrective action before downstream operations add value to potentially defective parts.
- 05
Precision Heat Treatment
Digitálisan vezérelt kemenceatmoszférák hőelem-sűrűséggel, amely elegendő ahhoz, hogy a hőmérséklet egyenletes 5°C-on belül elérhető legyen a terhelésen keresztül, átalakítják az öntött mikrostruktúrákat a megcélzott mechanikai tulajdonságok elérése érdekében. A kioltási sebesség szabályozása – polimer, víz vagy kényszerlevegős oltóközeg használatával – szabályozza a martenzit kiindulási hőmérsékletét és a végső keménységi gradienseket az átedzett ötvözött acélöntvényeknél. A rozsdamentes varratjavító zónákra alkalmazott hegesztés utáni hőkezelési ciklusokat keménységi átmenettel és ütésvizsgálattal igazolják a gyártási öntvényekkel együtt feldolgozott szelvénymintákból.
- 06
Roncsolásmentes értékelés és digitális minőségi nyilvántartás
A befektetett öntvények automatizált számítógépes tomográfiás (CT) szkennelése háromdimenziós térfogati vizsgálati rekordokat hoz létre, amelyek szubmilliméteres felbontással azonosítják a belső porozitást, a zárványláncokat és a falvastagság eltéréseit. Az automatikus hibafelismerő (ADR) szoftverrel rendelkező digitális radiográfia a kézi értelmezésnél 10-szer gyorsabban dolgozza fel a homoköntvény röntgenfelvételeit, miközben fenntartja vagy javítja az észlelési megbízhatóságot. Az összes vizsgálati adatot digitális minőségirányítási rendszerek tárolják, amelyek öntvénysorozatszámokhoz kapcsolódnak a teljes életciklus nyomon követhetősége érdekében.
A csúcskategóriás gyártás zöld korszerűsítésének elősegítése
A contribution of high-performance precision castings to green manufacturing operates at two levels: the reduction of environmental impact within the casting process itself, and the enabling role that superior castings play in the energy transition and decarbonization of downstream industries.
Az öntödei folyamat dekarbonizálása
A hagyományos öntödei műveletek – kupolakemencés olvasztás, homok-előkészítés, szemcseszórás és köszörülés – a történelem során energiaigényesek és nagy károsanyag-kibocsátásúak voltak. Az új termelékenységi modell minden szakaszra szisztematikus nyomást gyakorol. A fosszilis tüzelésű kupolákat felváltó elektromos indukciós kemencék 40-60%-kal csökkentik a közvetlen szén-dioxid-kibocsátást, és javítják az olvadékhőmérséklet szabályozását az égetőrendszerekben elérhetetlen szabványokra. A homokmagok kötőanyagrendszerei áttérnek a fenol-formaldehid gyantákról a szervetlen szilikátokra és a biomasszából származó szerves alternatívákra, kiküszöbölve a magsütési és öntési műveletekből származó illékony szerves vegyületek (VOC) kibocsátását. Az oldószerbázisú formabevonatokat felváltó vízbázisú bevonatok tovább csökkentik a VOC-terhelést.
A közel hálóformájú öntési filozófia közvetlenül foglalkozik az anyaghatékonysággal – ez a legnagyobb környezetvédelmi tényező a fémöntésben. Minden kilogramm acél, amely az olvasztókemencébe kerül, de nem éri el a kész öntvényt, elvesztegetett energiát, nyersanyagot és feldolgozási erőforrásokat jelent. A fejlett kapuzat-kialakítás, az optimalizált felszálló geometria és a precíziós méretszabályozás csökkenti az öntött tömeg és a kész öntvény tömegének arányát (repülési terminológiában a vétel/repülés arányát) a 3:1-es vagy magasabb történelmi értékekről az 1,3:1-hez közelítő arányokra a kiforrott beruházási öntési műveleteknél. A környezeti előny – kevesebb olvasztás, kevesebb őrlés, kevesebb hulladék újrahasznosítása – azonnali és jelentős.
Green Casting Metrics — Vezető iparági gyakorlat
- Elektromos indukciós olvasztás megújuló villamosenergia-beszerzéssel: A 2. hatókör kibocsátása a nullához közelít
- Szervetlen kötőanyag-magrendszerek: a VOC-kibocsátás 95%-kal csökkent a fenolos cold-boxhoz képest
- Zárt hurkú homok-visszanyerés: a teljes homokfelhasználás 3%-a alatti szűzhomok hozzáadásával
- Közel-nettó befektetési formák: 1,4 alatti vétel/repülés arány összetett repülőgép-geometriák esetén
- Hővisszanyerés öntőforma hűtővízből: 60%-ot meghaladó hőenergia-visszanyerés
- A selejt mennyiségének csökkentése szimuláció által vezérelt tervezéssel: 95% feletti első menetben történő átvételi arány
Az energiaátmenet engedélyezése kritikus öntvényeken keresztül
A clean energy infrastructure being constructed globally—wind turbines, nuclear power plants, green hydrogen production equipment, pumped hydro storage facilities, and carbon capture systems—is materially dependent on high-performance precision castings that meet specifications no conventional casting approach can satisfy.
Nagy szélturbinák főtengelyei és agyöntvényei a következővel egyenértékű minőségben EN-GJS-400-18-LT a gömbgrafitos öntöttvasnak vagy a nagy szilárdságú ötvözött acélnak 20 évnyi ciklikus kifáradásos terhelést kell kibírnia tengeri tengeri környezetben, megkövetelve az anyagtulajdonságok konzisztenciáját a 20-80 tonna súlyú öntvényeken. A primer hűtőközeg szivattyúházához és a reaktor hűtőközeg szeleptestéhez nukleáris minőségű rozsdamentes acél öntvények megkövetelik a ASME Section III nukleáris minőségi szabványok – minden iparágban a legigényesebb öntési előírások közé tartoznak. A hidrogénszolgáltatás ausztenites rozsdamentes acélöntvényeket igényel, szabályozott ferrittartalommal és bizonyított hidrogén ridegséggel szembeni ellenállással, amelyet lassú alakváltozási sebességű szakítóvizsgálatok igazolnak.
Ezen alkalmazások mindegyikében a precíziós öntés hozzájárulása a zöldenergia-infrastruktúrához inkább lehetővé tevő feltétel, mintsem fokozatos fejlesztés. Az idő előtt meghibásodott szélturbina-agy nem pusztán gyártási veszteséget jelent, hanem egy tiszta energiatermelő eszközt von ki a forgalomból a történelem azon a pontján, amikor a megújuló energiatermelés minden gigawattórája maximális környezeti értéket képvisel.
Életciklus-szénlábnyom előnyei
Ha a termék teljes életciklusa során értékelik, nem pedig a gyártás helyén, a precíziós öntvények gyakran jobb környezeti profilt mutatnak, mint az alternatív gyártási módok. Az egyetlen precíziós öntvényként előállított összetett szivattyúház kiküszöböli a több megmunkált lemez, hegesztett kötések és szerelvények összeszerelését – amelyek mindegyike hordozza a saját megtestesült szenet a nyersanyag-kitermelésből, -feldolgozásból és -illesztésből. Az öntvény magasabb kezdeti anyag- és folyamatminőségi befektetése többszörösen megtérül a meghosszabbított élettartam, a csökkentett karbantartási beavatkozások és a nem tervezett leállások elkerülése révén, amelyek a gyártási zavarok során saját szénköltségeket okoznak.
Stratégiai alkalmazások a csúcskategóriás gyártási ágazatokban
A sectors driving demand for high-performance stainless steel and alloy steel castings share a common characteristic: they operate at the performance frontier of their respective industries, where material limitations directly constrain what is achievable. Precision casting, enabled by New Productivity, is progressively removing those constraints.
Repülés és védelem
Az űrrepüléshez használt szerkezeti és motoröntvények megkövetelik a tervezési szabadság, a súlyhatékonyság és a megbízhatóság legmagasabb szintű integrációját. A nikkel alapú szuperötvözetek befektetési öntése turbina melegszelvényű alkatrészeihez – irányítottan megszilárdított vagy egykristályos megszilárdítási technológiával – továbbra is a létező egyik műszakilag legigényesebb gyártási művelet. A rozsdamentes acél befektetési öntvények szerkezeti repülőgépváz-konzolokat, hidraulikus elosztókat és motorgondola rögzítőszerelvényeket szolgálnak ki, ahol a korrózióállóság, a szilárdság-tömeg arány és a geometriai összetettség kombinációja kiküszöböli az alternatív gyártási lehetőségeket.
Olaj, gáz és petrolkémia
A tenger alatti termelő berendezéseknek megbízhatóan kell működniük 3000 métert meghaladó vízmélységben, fagypont közeli hőmérsékleten, 1000 bar feletti nyomáson, valamint hidrogén-szulfid és szén-dioxid jelenlétében – olyan körülmények között, amelyek egyidejűleg megkövetelik a maximális mechanikai integritást és a korrózióállóságot. A magasan ötvözött duplex és szuperduplex rozsdamentes acélöntvények karácsonyfa testekhez, elosztótömbökhöz és csővezeték-csatlakozó hardverekhez az olaj- és gázipari alkalmazások precíziós öntvénypiacának legnagyobb értékszegmensét képviselik. Compliance with NACE MR0175 / ISO 15156 A szulfidfeszültségre vonatkozó repedési követelmények kötelezőek, és a gyártási hőkezelt öntvényekre alkalmazott szabványosított vizsgálati protokollokkal ellenőrzik.
Áramtermelés és energiatárolás
Az ultra-szuperkritikus körülmények között (600°C, 300 bar) működő gőzturbina belső burkolata az ötvözött acélöntvények teljesítménykövetelményeinek csúcsát képviseli. A C12A (9Cr-1Mo-V) ötvözetrendszer, amelyet az erőművi csövekkel kapcsolatos tapasztalatok alapján alakítottak ki, olyan gőzhőmérsékletet és nyomást tesz lehetővé, amely 38%-ról 45% fölé növeli a Rankine-ciklus hatékonyságát – ez közvetlen termodinamikai hozzájárulás az üzemanyag-fogyasztás és a megtermelt villamos energia kilowattórájánkénti CO2-kibocsátásának csökkentéséhez. A szubkritikusról az ultra-szuperkritikus gőzkörülményekre való átállás, amelyet részben a fejlett öntési kohászat tesz lehetővé, a precíziós öntés egyik legtisztább példája, amely lehetővé teszi a zöld energia hatékonyságát.
Orvosi berendezések és élettudományok
A sebészeti műszerek sterilizáló berendezései, a gyógyszerészeti reaktortartályok és a diagnosztikai képalkotó rendszerek szerkezetei rozsdamentes acélöntvényeket igényelnek, amelyek kombinálják a biokompatibilitást, a tisztíthatóságot, a méretpontosságot és a korrózióállóságot olyan környezetben, ahol gőzzel végzett autoklávozás, agresszív tisztítószerek és folyamatos használati ciklusok szükségesek. Investment casting of 316L és 17-4PH A rozsdamentes acél az endoszkópos berendezések házaihoz, az implantátumgyártó szerszámokhoz és a radiopatika burkolatokhoz olyan nagy értékű rést képvisel, ahol az új termelékenységhez igazodó öntödék minőségi követelményei döntő versenybeli megkülönböztetést biztosítanak.
Új termelékenységi öntési képesség felépítése: Stratégiai ütemterv
Azon gyártók számára, akik a nagy teljesítményű precíziós öntvényeket stratégiai erőforrásként kívánják kihasználni – akár öntvénygyártóként, akár öntvényeket specifikáló és beszerző mérnöki szervezetként – a strukturált képességfejlesztési megközelítés megakadályozza a széttagolt technológiai átvétel és az elromlott beszállítói kapcsolatok közös buktatóit.
Értékelje az ötvözet és a folyamat érettségét
Végezze el a jelenlegi öntési specifikációk szisztematikus felülvizsgálatát az alkalmazási követelményekhez képest. Azonosítsa azokat a hiányosságokat, ahol a hagyományos minőségek vagy eljárások korlátozzák a teljesítményt, és számszerűsített teljesítménykülönbségek segítségével térképezze fel a rendelkezésre álló prémium ötvözet- és eljárásalternatívákat.
Végezze el a szimuláció első tervezését
A megszilárdulási szimulációt az új öntvényfejlesztés szabványos lépéseként írja elő a szerszámok kiadása előtt. Fektessen be DoE-képes szimulációs platformokba, vagy szerezzen hozzáférést azokhoz, és építsen belső szakértelmet a szimulációs kimenetek értelmezéséhez és az azokon való cselekvéshez.
A beszállítói képesség szigorú minősítése
Lépjen túl a termékspecifikációnak való megfelelőségen a beszállítói folyamatok képességének értékeléséhez: olvasztási gyakorlat, hőkezelési kemence egységességének dokumentációja, NDT-rendszer minősítési nyilvántartásai és minőségbiztosítási rendszer érettsége az olyan szabványok szerint, mint az AS9100 vagy az ISO 9001, IATF-fedőkkel.
A digitális minőség nyomon követhetőségének megteremtése
Követelje meg az öntvényszállítóktól, hogy az öntvény sorozatszámaihoz kapcsolódó strukturált formátumban biztosítsanak digitális ellenőrzési rekordokat – CT-vizsgálati adatok, UT C-szkennelések, dimenziós CMM-jelentések. Hozzon létre bejövő minőségbiztosítási rendszereket, amelyek feldolgozzák és archiválják ezeket a rekordokat az életciklus-kezeléshez.
Integrálja a fenntarthatósági mutatókat
Az öntödei környezeti teljesítményt – energiaforrást, kibocsátási intenzitást, vízfogyasztást, hulladék-újrahasznosítási arányt – szerepeltesse a beszállítói értékelési pontozókártyákon. Kérjen termék szénlábnyomról (PCF) szóló nyilatkozatot az ISO 14067 szabványnak megfelelően a Scope 3 kibocsátási jelentések alapjaként.
Közös fejlesztés az öntvényszállítókkal
Állítsa át a legkritikusabb casting kapcsolatokat a tranzakciós beszerzésről a közös fejlesztési partnerségekre. Ossza meg az alkalmazások teljesítményére vonatkozó követelményeket, a szolgáltatási környezeti adatokat és a hibaelemzési eredményeket az öntvénymérnökökkel, akik ezeket ötvözet- és folyamatoptimalizálási lehetőségekké tudják lefordítani.
A precíziós öntés, mint az ipari átalakulás stratégiai pillére
A precision casting revolution, driven by New Productivity principles, is not an incremental improvement to an established process—it is a comprehensive redefinition of what casting as a manufacturing technology can accomplish. High-performance stainless steel and alloy steel castings, produced by foundries that have fully internalized the capabilities of computational metallurgy, intelligent process control, and systematic quality engineering, are today indistinguishable in structural reliability and dimensional precision from the wrought and forged alternatives that historically commanded a performance premium.
Még ennél is fontosabb, hogy ezek a fejlett öntvények nem csupán részt vesznek a csúcsgyártás környezetbarát fejlesztésében. Ezek alkotják a megújuló energiát villamos energiává alakító szélturbinák szerkezeti gerincét, a fosszilis tüzelőanyag-fogyasztást csökkentő ultrahatékony gőzturbinák nyomástartó elemeit, a zöld hidrogén elektrolizáló rendszerek korrózióálló házait, valamint az alacsony szén-dioxid-kibocsátású alapterhelést biztosító atomerőművek nagy integritású alkatrészeit. Gyártásuk egyre inkább megfelel a zöld eljárási szabványoknak – elektromos olvasztás, szervetlen kötőanyagok, közel hálóforma-hatékonyság, zárt hurkú erőforrás-ciklus –, amelyek összehangolják a gyártási folyamatot az általuk kiszolgált fenntartható végfelhasználói alkalmazásokkal.
A csúcskategóriás gyártók számára, akik a technológiai teljesítmény vezető szerepének és a környezeti felelősségvállalásnak kettős követelménye szerint navigálnak, a precíziós öntési képességekbe történő befektetés – akár gyártóként, akár kifinomult, egyedi megrendelőként – az egyik legmagasabb megtérülési kötelezettségvállalást jelenti a jelenlegi ipari környezetben.