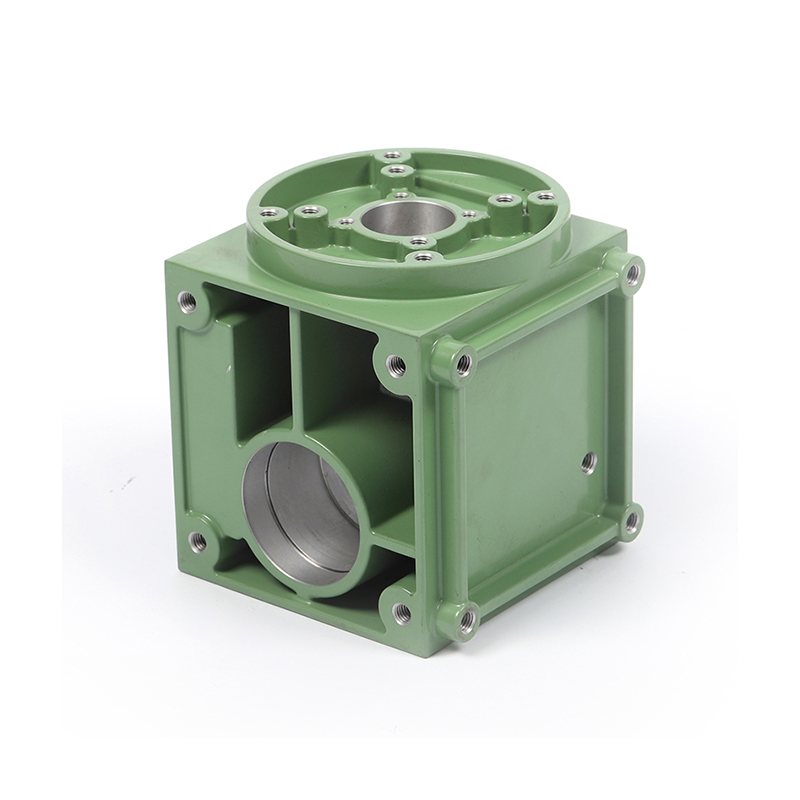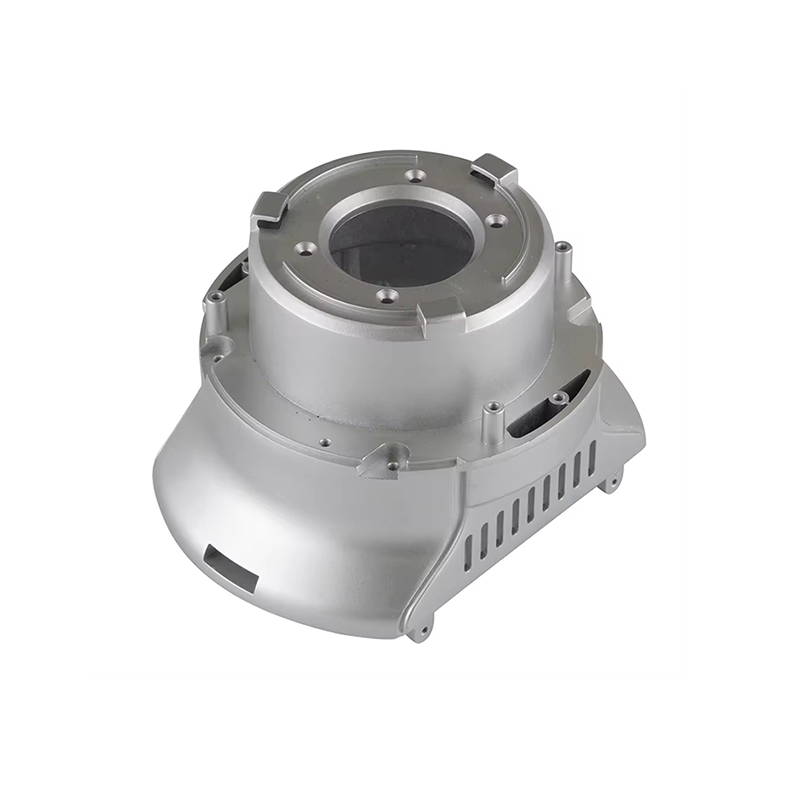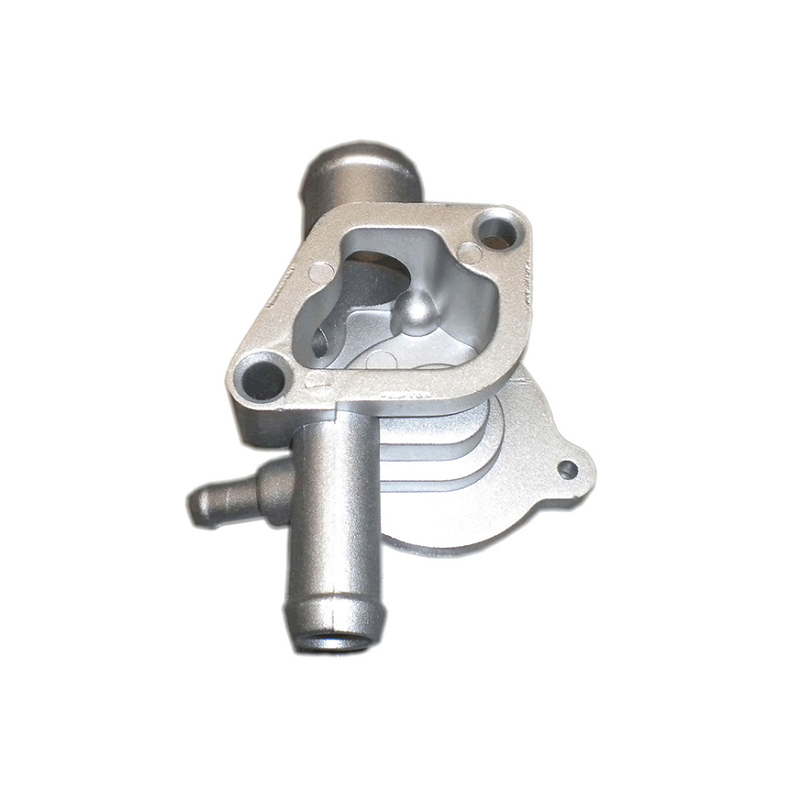
A fröccsöntés A hűtőborda egy hőkezelési alkatrész, amelyet úgy állítanak elő, hogy olvadt fémet – leggyakrabban alumíniumötvözetet – fecskendeznek be egy precíziós tervezésű acélformába nagy nyomás alatt. Az öntőforma meghatározza a kész alkatrész minden geometriai jellemzőjét: az alapot, a bordák tömbjét, a szerelési kiemelkedéseket és az integrált szerkezeti vagy elektromos jellemzőket. Miután a fém megszilárdul és a forma kinyílik, az így létrejövő hűtőborda geometriailag közel van a végső formához, és használat előtt alig vagy egyáltalán nem igényel másodlagos megmunkálást.
A hűtőbordák általában úgy működnek, hogy elvonják a hőenergiát egy hőtermelő komponenstől – teljesítménytranzisztortól, CPU-tól, LED-modultól vagy motorvezérlőtől –, és ezt az energiát a környező levegőbe vagy hűtőfolyadékba disszipálják. A présöntéses hűtőborda ezt a fémötvözet belső hővezető képességén és a bordaszerkezetek által létrehozott nagy felületen keresztül éri el, amely maximalizálja az alkatrész és a környezeti hűtőközeg közötti érintkezést.
A présöntés egyike a hűtőbordák gyártására használt számos gyártási módszernek – többek között az extrudálás, a hasítás, a kovácsolás és a ragasztott bordás konstrukció –, de megkülönböztető pozíciót foglal el, mivel képes összetett háromdimenziós geometriákat előállítani nagy mennyiségben és kiváló rész-rész konzisztenciával. Ahol az extrudálás egységes, kétdimenziós keresztmetszetre korlátozódik, a présöntéssel olyan bordákat hozhatunk létre, amelyek magassága, dőlésszöge és tájolása egyetlen alkatrészen belül változó, rögzítőkarok és belső csatornák integrálhatók, valamint olyan alámetszések és üreges elemek, amelyeket lehetetlen extrudálni.
A hűtőbordák présöntési eljárása
A présöntés működésének megértése segít megérteni az így előállított hűtőbordák képességeit és korlátait. A folyamat több jól meghatározott szakaszban bontakozik ki.
Formatervezés és -készítés
Minden présöntéses hűtőborda alapja az acélforma, amelyet matricának is neveznek. Két részből áll: a fedőszerszám fél , amely a komponens egyik oldalát képezi, és a ejektor meghal fél , amely a másikat alkotja és tartalmazza a kész öntvény megszilárdulás utáni kilökésére szolgáló kilökőcsapokat. Azt a vonalat, ahol a két fél találkozik, elválasztóvonalnak nevezzük, és ennek helyét a szerszámtervezőnek gondosan meg kell választania, hogy az elkészült öntvény tisztán lecsússzon a fedőfélről, és a forma nyitásakor a kilökőfélben maradjon.
Maga a szerszám általában edzett H13-ból vagy hasonló szerszámacélból készül, amely képes ellenállni több ezer nagynyomású, magas hőmérsékletű befecskendezési ciklusnak. Komplex hűtőbordákhoz – sok vékony bordával, szoros tűréssel és integrált jellemzőkkel rendelkező – szerszám tervezése jelentős mérnöki vállalkozás. A szerszám kialakításánál figyelembe kell venni a fém áramlási utakat, a hűtőcsatornák helyzetét a szerszámon belül, a kapu és a csúszólécek helyét, valamint a szellőztető elrendezéseket, hogy lehetővé tegyék a rekedt levegő távozását az injektálás során.
Fémolvasztás és befecskendezés
Miután a szerszámot előkészítették és nagy hidraulikus nyomás alatt lezárták, olvadt alumíniumötvözetet – amelyet az ötvözettől függően jellemzően 620 °C és 700 °C közötti hőmérsékleten tartanak – fecskendeznek be a szerszámüregbe, körülbelül 10–175 MPa (1500–25 000 psi) nyomáson alumíniumra vonatkoztatva. Ez a nagy befecskendezési nyomás arra kényszeríti az olvadt fémet, hogy kitöltse a szerszámüreg minden részletét, beleértve a vékony bordákat és az apró elemeket is, még mielőtt ideje megszilárdulna.
A présöntési folyamatnak két fő változata van a hűtőborda gyártása szempontjából:
- Melegkamrás présöntés: A befecskendező mechanizmus az olvadt fém tartályba merül. Ez a módszer gyorsabb és alkalmas alacsonyabb olvadáspontú ötvözetekhez, például cinkhez. Alumíniumhoz nem alkalmas, mert ez károsítaná az elmerült alkatrészeket.
- Hidegkamrás présöntés: Alumíniumhoz és más magasabb olvadáspontú ötvözetekhez használják. Az olvadt fémet minden egyes lövésnél külön öntik az injekciós kamrába. Bár kissé lassabb, mint a forró kamra, eléri az alumínium fröccsöntéshez szükséges nagy nyomást, és az alumínium hűtőbordák szabványos eljárása.
Megszilárdítás, kilökődés és vágás
A befecskendezést követően a fém gyorsan megszilárdul – másodperceken belül –, miközben hőt ad át a lehűtött acélszerszámnak. Ezután a szerszámot kinyitják, és a kilökőcsaplemez egyidejűleg, azonos erővel hajtja meg az összes kivetőcsapot, így az öntvényt torzítás nélkül, tisztán kinyomja a kilökőfélből. A kidobócsapok gondos elhelyezése elengedhetetlen: a nem megfelelően elhelyezett csapok tanúnyomokat hagyhatnak a hűtőborda felületén, vagy helyi feszültséget okozhatnak, amely a kilökődés során deformálja a vékony bordákat.
A kilökött rész továbbra is hordozza a csapot (a megszilárdult fémet a befecskendező kapuban), a csúszósíneket és a szellőzőrendszerből származó túlfolyó anyagot. Ezeket vágással távolítják el – akár egy speciális trimmelő préssel, akár kézzel – mielőtt a hűtőbordát bármilyen másodlagos művelethez kezdené. Néhány villanás (vékony fémbordák az elválási vonalnál) szintén eltávolítást igényelhet.
Másodlagos műveletek
Az alkalmazás követelményeitől függően a fröccsöntött hűtőbordák másodlagos megmunkálási műveleteken eshetnek át, hogy nagyobb tűréseket érjenek el a kritikus méreteknél – például az elektronikus komponenssel érintkező rögzítési felület síksága –, amelyeket öntött állapotban nem lehet megbízhatóan tartani. A fúrás, menetfúrás és marás gyakori másodlagos műveletek. A nagy volumenű gyártás során ezeket a másodlagos lépéseket gyakran CNC megmunkálóközpontokon hajtják végre a présöntő cellával egy vonalban, így a ciklusidők rövidek.
Présöntéses hűtőbordákban használt anyagok
Az ötvözet kiválasztása az egyik legkövetkezményesebb döntés a fröccsöntéses hűtőbordák tervezésében, mivel közvetlenül szabályozza a hővezető képességet, az önthetőséget, a mechanikai szilárdságot és a súlyt.
Alumíniumötvözetek: a domináns választás
Az alumíniumötvözetek teszik ki a fröccsöntött hűtőbordák túlnyomó részét, több okból is: az alumínium belső hővezető képessége, alacsony sűrűsége (az acélénak nagyjából egyharmada), a korróziónak ellenálló természetes oxidréteg, a kereskedelemben elérhető hőmérsékleteken kiváló önthetőség, valamint könnyen hozzáférhető és újrahasznosítható. A fröccsöntött hűtőbordákhoz leggyakrabban megadott két alumíniumötvözet a következő:
| Ötvözet | Hővezetőképesség | Főbb jellemzők | A legalkalmasabb |
|---|---|---|---|
| A380 | ~96 W/m·K | Általános célú fröccsöntő ötvözet; kiváló folyékonyság, méretstabilitás és megmunkálhatóság; jó korrózióállóság; elfogadja az eloxálást és a porfestést | Szórakoztató elektronika, LED házak, autóipari alkatrészek, telekommunikációs berendezések |
| ADC12 (A383) | ~92–96 W/m·K | A magas szilíciumtartalom kiváló folyékonyságot biztosít vékonyfalú és összetett geometriák esetén; valamivel kisebb mechanikai szilárdság, mint A380; népszerű a japán és ázsiai ellátási láncokban | Komplex vékonyfalú hűtőbordák, fogyasztói elektronika, számítógép-perifériák |
| A356 / A357 | ~151–160 W/m·K | Az A380-nál lényegesen nagyobb hővezető képesség; alacsony nyomású vagy gravitációs öntést igényel a nagynyomású présöntés helyett; hőkezelhető | Nagy teljesítményű termikus alkalmazások, ahol a vezetőképesség az elsődleges |
| Cinkötvözetek (Zamak) | ~110 W/m·K | Nagyobb sűrűség, mint az alumíniumé; nagyon jó felületminőség és méretpontosság; alacsonyabb olvadáspont megfelel a melegkamrás présöntvénynek; nehezebb, mint az alumínium megfelelői | Kicsi, nagyon részletes alkatrészek; olyan alkalmazásokhoz, ahol a súly kevésbé kritikus |
Érdemes megjegyezni, hogy az alumíniumöntvény-ötvözetekben rejlő kompromisszum: a szilíciumtartalom, amely az A380 és az ADC12 kiváló önthetőségét és folyékonyságát biztosítja, csökkenti a hővezető képességüket a kovácsolt vagy gravitációs öntött ötvözetekhez képest. A tiszta alumínium hővezető képessége körülbelül 237 W/m·K; az A380 fröccsöntő ötvözet mindössze 96 W/m·K körüli teljesítményt ér el. A nagyobb vezetőképességet igénylő mérnökök időnként az alacsony nyomású présöntéssel vagy gravitációs öntéssel előállított A356.0-t írnak elő, amely lassabb és valamivel drágább eljárást fogad el a kiváló hőteljesítményért cserébe.
Feltörekvő anyagok
A folyamatban lévő anyagkutatások kibővítik a hűtőborda-tervezők rendelkezésére álló lehetőségeket. A kerámia részecskéket vagy szénszálakat tartalmazó kompozit anyagokat vizsgálják olyan alkalmazásokhoz, amelyek nagy hővezető képességet és alacsony tömeget igényelnek, mint amit a szabványos alumíniumötvözetek biztosítanak. A grafénnel feljavított nanokompozitok hosszabb távú kutatási irányt képviselnek, ahol a hővezetőképesség drámai javulásának lehetősége van, ha sikeresen integrálhatók a kereskedelmileg méretezhető présöntési folyamatokba.
Tervezési szempontok fröccsöntéses hűtőbordákhoz
A présöntés geometriai szabadsága jelentős az extrudáláshoz képest, de nem korlátlan. A fröccsöntés hatékony hűtőbordája megköveteli a hőteljesítmény, a gyárthatóság és a mechanikai integritás gondos egyidejű figyelembevételét.
Finom geometria és sűrűség
Az uszonyok az elsődleges mechanizmus, amellyel a hűtőborda növeli effektív felületét. A fröccsöntött hűtőbordákban a bordák több irányba állíthatók, az alkatrész magasságában és vastagságában változtathatók, és csapos, egyenes, keresztmetszetű vagy sugárirányú elrendezésben helyezhetők el, amelyeket lehetetlen extrudálni. A legfontosabb geometriai paraméterek a következők:
- Uszony magassága: A magasabb bordák növelik a felületet, de növelik a szerszámüreg mélységét is, ami nehezebbé teszi a vékony bordák megolvadt fémmel való megtöltését, és növeli a hidegzáródás (hiányos kitöltések) vagy a porozitás kockázatát.
- Uszony vastagsága: A vékonyabb bordák egységnyi szélességben több bordát (nagyobb bordasűrűséget) és így nagyobb felületet biztosítanak, de vannak gyakorlati alsó határok – jellemzően 1,0–1,5 mm alumínium présöntvénynél –, amelyek alatt nem garantálható a megbízható töltés.
- Uszony osztás (távköz): A közelebbi hajlású bordák növelik a felületet, de korlátozzák a légáramlást a bordák között, ami potenciálisan csökkenti a konvektív hőátadást. Az optimális emelkedés attól függ, hogy a hűtés természetes konvekciós vagy kényszerlevegő-áramlás, valamint a légáramlás sebességétől.
- Uszony alakja: A csapszegek (hengeres vagy négyzet alakú oszlopok) jól teljesítenek a közvetlenül szerelt ventilátorból érkező légáram alatt. Az egyenes párhuzamos bordák akkor teljesítenek a legjobban, ha a légáramlást a hosszuk mentén vezetik. A sugárirányú bordák elrendezése gyakori a kerek LED-es hűtőbordákban, ahol a természetes konvekció dominál.
Alapvastagság és simaság
A hűtőborda alaplemezének – a szilárd résznek, amely érintkezik a hőfejlesztő komponenssel – elég vastagnak kell lennie ahhoz, hogy a hőt oldalirányban elterjessze az érintkezési ponttól a teljes bordasoron, de nem olyan vastag, hogy szükségtelen súlyt és anyagköltséget okozzon. Az alapvastagságot a szükséges hőterjedési ellenállás és az a merevség határozza meg, amely a présöntési folyamat és az üzem közbeni vetemedés megakadályozásához szükséges. Az alapfelület síksága kritikus: a hőforrás és a hűtőborda közötti kis hézagok is jelentős plusz hőállóságot eredményeznek. A szerelési felület öntés utáni CNC megmunkálását gyakran előírják, hogy biztosítsák a 0,05–0,1 mm-es síkságot.
Huzatszögek
A húzószögek – a szerszámüreg minden függőleges felületén alkalmazott enyhe kúposodás – a présöntési folyamat alapvető követelményei. Huzat nélkül az öntvény megszilárdul és összehúzódik a szerszám falaihoz, ami lehetetlenné teszi a kilökődést vagy az alkatrész elszakadását. A szabványos huzatszög az alumínium présöntvényeknél általában 0,5° és 2° között van a külső felületeknél és 1° és 3° között a belső felületeknél (magoknál). A hűtőbordák bordáinál a huzatszögek azt jelentik, hogy a bordák az alapjuknál valamivel vastagabbak, mint a hegyüknél, ami szerkezetileg mindenképpen előnyös.
Falvastagság Egyenletesség
A falvastagság hirtelen változásai egyenetlen megszilárdulási sebességet okoznak, ami porozitáshoz, zsugorodási üregekhez és maradék feszültségekhez vezethet az öntvényben. A tervezők a lehető legegyenletesebb falvastagságra törekednek az alkatrészen, nagy sugarakat alkalmazva a vastagság átmeneteknél, és elkerülve az elszigetelt vastag szakaszokat (amelyek utoljára szilárdulnak meg, és így a leginkább hajlamosak a zsugorodásra). Hűtőbordák esetében ez azt jelenti, hogy az uszony és az alap közötti csatlakozást, valamint az összes integrált kiemelkedést vagy rögzítőbetétet óvatosan kell sugározni.
Elválasztó vonal és kilökőcsap elhelyezése
Az elválasztó vonal elhelyezkedése a kész hűtőborda megjelenését és méretpontosságát egyaránt befolyásolja. Az elválási vonalnál elkerülhetetlenek a villanás- és tanúnyomok, és helyüket úgy kell megválasztani, hogy a minimálisra csökkentsék a funkcionális felületekre gyakorolt hatást. Hasonlóképpen elkerülhetetlenek a hűtőborda felületén lévő kilökőcsapok nyomai, amelyek helyzetét úgy kell megtervezni, hogy ne befolyásolják az alkatrész rögzítési felületét vagy a végtermékben látható bármely felületet.
Felületkezelések fröccsöntéses hűtőbordákhoz
Az öntött alumínium felületek funkcionálisak, de hőteljesítményük és tartósságuk is javítható számos felületkezelési lehetőség révén.
Eloxálás
Eloxálás is an electrochemical process that converts the natural aluminium oxide layer on the surface into a thicker, harder, and more uniform anodic oxide coating. For heat sinks, anodising offers several benefits: the anodic oxide surface has a higher emissivity than bare aluminium (typically 0.8–0.9 versus 0.05–0.2 for polished aluminium), which increases radiant heat dissipation; the hard coating improves scratch and abrasion resistance; and the anodised surface provides corrosion protection in humid or chemically aggressive environments. However, it is important to note that the anodic oxide layer has very low thermal conductivity, so anodising slightly increases the thermal contact resistance at the component-to-heat-sink interface. For this reason, anodised heat sinks used with thermal interface materials (TIMs) should have the anodising thickness controlled carefully, or the mounting surface masked during anodising.
Megjegyzés: A szabványos A380 alumíniumötvözet nem ideális eloxáláshoz a magas szilícium- és réztartalma miatt, ami egyenetlen, sötét vagy foltos eloxált felületet eredményez. A jó minőségű eloxált megjelenést igénylő alkalmazásokhoz alacsonyabb szilíciumtartalmú ötvözetet, például A360-at vagy ADC1-et kell megadni.
Porbevonat
A porbevonat száraz polimer port visz fel elektrosztatikusan a hűtőborda felületére, amelyet azután kemencében kikeményítenek, hogy tartós, egyenletes filmet képezzenek. Jó korrózióvédelmet biztosít, és széles színválasztékot tesz lehetővé. Az eloxáláshoz hasonlóan a polimer bevonat is alacsony hővezető képességgel rendelkezik, ezért a vastagságát minimálisra kell csökkenteni (jellemzően 60-100 µm) a hőkritikus felületeken. A porbevonat kompatibilis az A380-zal és a legtöbb egyéb alumínium présöntvény-ötvözettel.
Sörétszórás és zuhanás
Az öntött felület szemcseszórása vagy szemcseszórása eltávolítja a maradék villanást, javítja a felület egyenletességét és növeli a felület érdességét – ami kis mértékben növeli a hőátadás effektív felületét. A dörzsölés hasonló eredményeket ér el a tételesen feldolgozott kisebb alkatrészeknél. Ezeket a kezeléseket gyakran előkészítő lépésként alkalmazzák az eloxálás vagy festés előtt.
Galvanizálás
A fokozott felületi keménységet, elektromos vezetőképességet vagy különleges esztétikai tulajdonságokat igénylő alkalmazásokban választható a nikkellel, krómmal vagy más fémekkel történő galvanizálás. A nikkelezés különösen kiváló korrózióállóságot és sima felületkezelést biztosít, és bizonyos távközlési és katonai elektronikai alkalmazásokban használatos.
A fröccsöntéses hűtőbordák előnyei
A présöntés számos előnyt kínál, amelyek számos alkalmazási környezetben a hűtőbordák előnyben részesített gyártási módjává teszik:
- Komplex háromdimenziós geometria: A présöntéssel egyetlen műveletben különböző tájolású bordatömbök, integrált rögzítési jellemzők, csatornák és kiemelkedések hozhatók létre – olyan geometriák, amelyek bármilyen más módszerrel lehetetlenek vagy megfizethetetlenül drágák.
- Magas termelési sebesség: A hidegkamrás fröccsöntőgépek lövésenként 1-3 perc ciklusidőt tudnak elérni tipikus hűtőborda-méreteknél, ami nagyon nagy áteresztőképességet tesz lehetővé a szerszámok kialakítása után. Ez a fröccsöntést rendkívül költségessé teszi nagy gyártási mennyiségek esetén.
- Kiváló méretkonzisztencia: Egy adott szerszámból származó minden öntvény rendkívül közeli méretű, ami fontos az elektronikai összeszereléshez, ahol a hűtőbordáknak pontosan illeszkedniük kell a szabványos alkatrészcsomagokhoz és burkolatokhoz.
- Szerkezeti integritás: A fröccsöntött hűtőbordák mechanikailag robusztusak, ellenállnak a rezgéseknek, ütéseknek és az összeszerelés során fellépő mechanikai terheléseknek. Ez különösen értékessé teszi őket autóipari és ipari környezetben.
- Nettó alakú gyártás: Az öntött alkatrész szorosan közelíti végső geometriáját, csökkentve a másodlagos megmunkálás mértékét és az anyagpazarlás mértékét a hűtőborda tömör tuskóból történő megmunkálásához képest.
- Több funkció integrálása: A rögzítőkonzolok, a kábelkezelési funkciók, a burkolat falai és a hűtőborda bordái mind egyetlen fröccsöntött alkatrészbe építhetők be, csökkentve a különálló alkatrészek, az összeszerelési műveletek és a potenciális termikus interfész csatlakozások számát a végtermékben.
A fröccsöntéses hűtőbordák korlátai és kihívásai
Erősségei ellenére a présöntés nem minden helyzetben az optimális megoldás. A mérnököknek tisztában kell lenniük a fő korlátaival:
- Magas szerszámköltség: Az alumínium fröccsöntéshez használt acélöntvények drágák – jellemzően több ezer és több tízezer font között mozognak a bonyolultságtól függően –, ami miatt a présöntés gazdaságtalanná válik kis gyártási mennyiségek esetén. A megtérülési pont a szilárd vagy más folyamatokból származó megmunkálással szemben az alkatrész összetettségétől és térfogatától függ, de a fröccsöntés általában évente néhány ezer alkatrész felett válik vonzóvá.
- Porozitás: A nagynyomású fröccsöntés levegőt csaphat be a szerszámüregbe, ami porozitást okozhat az öntvényen belül. Ez különösen problémás hűtőbordák esetében, amelyek nyomásnak vannak kitéve (például folyadékhűtéses hideglemezes kiviteleknél), vagy olyan alkatrészeknél, amelyek az öntés után hőkezelést igényelnek. A félszilárd présöntés és a vákuummal segített présöntés olyan eljárásváltozatok, amelyek jelentősen csökkentik a porozitást, megnövelt eljárási költségek mellett.
- Alacsonyabb hővezető képesség, mint más alumíniumformáknál: Amint azt fentebb megjegyeztük, a szilíciumban gazdag ötvözetek, amelyek az alumínium fröccsöntésnek kiváló folyékonyságát biztosítják, szintén csökkentik a hővezető képességet a kovácsolt ötvözetekhez vagy az alacsonyabb szilíciumtartalmú öntvényötvözetekhez képest. Extrém hőigényű alkalmazásoknál ez korlátozó tényező lehet.
- Fin képarány korlátozások: A nagyon vékony, nagyon magas bordákat nehéz megbízhatóan megtölteni nagynyomású présöntéssel. Ha az alkalmazás rendkívül nagy bordasűrűséget vagy méretarányt kíván meg annál, amit a présöntéssel megbízhatóan el lehet érni, a bontott vagy ragasztott bordás hűtőbordák megfelelőbbek lehetnek.
- A tervezési változtatások költségesek: A szerszám gyártás utáni módosítása költséges. Ellentétben az extrudált hűtőbordákkal – ahol egy új extrudáló szerszám viszonylag olcsó – a fröccsöntött hűtőborda kialakításának megváltoztatása jelentős átdolgozást vagy teljesen új szerszámot igényelhet.
Présöntés és egyéb hűtőborda gyártási módszerek
| módszer | Tervezési komplexitás | Hővezetőképesség | Szerszámköltség | Egységköltség (nagy mennyiség) | Legjobb For |
|---|---|---|---|---|---|
| Die Casting | Nagyon magas (3D) | Közepes (~96 W/m·K) | Magas | Alacsony | Összetett formák, nagy hangerő, integrált funkciók |
| Extrudálás | Mérsékelt (2D profil) | Jó (~150–200 W/m·K) | Alacsony | Nagyon alacsony | Egyszerű egységes keresztmetszetek, közepes térfogatú |
| Síelés | Magas (thin dense fins) | Nagyon jó | Mérsékelt | Mérsékelt | Magas fin density, high performance, moderate volume |
| Kovácsolás | Mérsékelt | Kiváló | Mérsékelt–High | Mérsékelt | Magas strength, high thermal performance |
| Bonded Fin | Nagyon magas | Kiváló (copper fins) | Alacsony–Moderate | Magas | Rendkívül nagy teljesítmény, egyedi tervezés, alacsony hangerő |
| CNC megmunkálás | Nagyon magas | Kiváló | Alacsony (no tooling) | Nagyon magas | Prototípusok, nagyon alacsony hangerő, legnagyobb pontosság |
Présöntéses hűtőbordák alkalmazásai
A geometriai szabadság, a mechanikai robusztusság és a gyártási hatékonyság kombinációja a fröccsöntött hűtőbordákat a választott megoldássá teszi az iparágak és termékkategóriák széles körében.
LED világítás
A LED-es lámpatestek – különösen a magasba épített ipari lámpák, az utcai lámpák és a kertészeti lámpák – a fröccsöntött hűtőbordák egyik legnagyobb és leggyorsabban növekvő alkalmazási területei. Számos LED-tömb körkörös vagy sokszögű geometriája, valamint az optikai ház, a rögzítési pontok és a bordatömb egyetlen kompakt és esztétikusan megfontolt alkatrészbe való integrálásának igénye, ideálisan alkalmas présöntésre. A jól megtervezett, fröccsöntött LED-es hűtőbordák akár 20%-kal is csökkenthetik a hőellenállást az egyenértékű extrudált kivitelekhez képest, közvetlenül javítva a LED csatlakozási hőmérsékletét, hatékonyságát és élettartamát.
Autóelektronika
A járművek – elektromos motorok, inverterek, fedélzeti töltők, akkumulátor-kezelő rendszerek és fejlett vezetőt segítő elektronika – villamosítása drámaian megnövelte az autóipari alkatrészek hőkezelési követelményeit. Az öntött alumínium hűtőbordákat széles körben használják ezekben az alkalmazásokban, mert egyesítik a nagy mechanikai szilárdságot (rezgés és mechanikai terhelések ellen), a jó hőteljesítményt, az autóipari felületkezelésekkel való kompatibilitást, valamint az összetett szerelési és tömítési funkciók integrálását. Az elektromos járművek inverterei különösen az egyedi fröccsöntött hűtőbordákra vagy hideglemezekre támaszkodnak, mint kulcsfontosságú szerkezeti és hőkezelési elemre.
Távközlési és hálózati infrastruktúra
A bázisállomási berendezések, az RF teljesítményerősítők és a hálózati kapcsolók jelentős hőt termelnek a sűrűn csomagolt házakban. A fröccsöntött hűtőbordák lehetővé teszik, hogy a hőszabályozást közvetlenül a berendezés házába integrálják, így nincs szükség külön hűtőborda-alkatrészekre, és csökkenti a hőpályán lévő termikus interfészek számát. A présöntéssel elérhető kompakt, összetett geometriák jól illeszkednek a modern távközlési berendezések térbeli korlátaihoz.
Ipari teljesítményelektronika
A frekvenciaváltók, a teljesítményátalakítók, a hegesztőberendezések és az ipari motorvezérlők mind robusztus, hosszú élettartamú hűtőbordákat igényelnek, amelyek képesek megbízhatóan működni olyan környezetben, ahol előfordulhat rezgés, szennyeződés és hőciklus. Az ezekben az alkalmazásokban használt présöntvény hűtőbordák gyakran közvetlenül az öntvénybe integrálják a teljesítménymodulok (IGBT-k, tirisztorok, MOSFET-ek) rögzítési jellemzőit, csökkentve az összeszerelés bonyolultságát és biztosítva az ismételhető, jól meghatározott érintkezést az alkatrész és a hűtőborda között.
Szórakoztató elektronika
A játékkonzoloktól és set-top boxoktól kezdve a tápegységekig és az audioerősítőkig a fogyasztói elektronikai termékek előnyt jelentenek a fröccsöntött hűtőbordákban, ha formai követelményeik – körkörös, L-alakú vagy egyéb módon nem prizmatikusak – az extrudálást nem teszik lehetővé. A nagy volumenű fröccsöntés költséghatékonysága a fogyasztói elektronika tömegpiaci gyártási környezetéhez is megfelel.
Minőség-ellenőrzés a présöntvény-hűtőborda-gyártásban
A présöntvény hűtőbordák állandó minőségének biztosítása szisztematikus ellenőrzést igényel a gyártási folyamat több szakaszában. A legfontosabb minőség-ellenőrzési intézkedések a következők:
- Beérkező anyagok ellenőrzése: Minden egyes olvadéktöltés ötvözet-összetételének megerősítése spektrográfiai elemzéssel az öntés megkezdése előtt.
- Folyamatparaméterek figyelése: A befecskendezési nyomás, a fémhőmérséklet, a szerszámhőmérséklet és a ciklusidő rögzítése és vezérlése minden lövésnél, hogy észlelje a folyamat eltolódását, mielőtt az hibás alkatrészeket gyártana.
- Méretvizsgálat: Koordináta mérőgépek (CMM) vagy mérőberendezések használata a kritikus méretek – különösen a szerelési felület síkságának és a bordák osztásának – statisztikai minta alapján történő ellenőrzésére.
- Porozitás érzékelés: Röntgenvizsgálat vagy CT-vizsgálat olyan alkalmazásokhoz, ahol a belső porozitás elfogadhatatlan, például nyomásálló folyadékhűtő alkatrészek.
- A hőteljesítmény ellenőrzése: Hőállósági vizsgálat kalibrált tesztbeállításokkal annak igazolására, hogy a hűtőbordák megfelelnek-e meghatározott hőteljesítményüknek a gyártásba bocsátás előtt.
Következtetés
A fröccsöntéses hűtőbordák nagy teljesítményű és széles körben elfogadott megoldást jelentenek az elektronikai és energiarendszerek hőkezelésére az iparágakban, a fogyasztói elektronikától és a LED-es világítástól az autóipari villamosításig és az ipari áramátalakításig. Az a képességük, hogy összetett háromdimenziós bordageometriákat állítanak elő, több funkcionális jellemzőt egyetlen komponensbe integrálnak, és állandó minőséget biztosítanak nagy gyártási mennyiség mellett, olyan előnyöket biztosít számukra, amelyeket egyetlen más gyártási folyamat sem képes megismételni.
A présöntéses hűtőbordák meghatározására vonatkozó mérnöki döntés megköveteli a hővezetőképességi követelmények, a geometriai összetettség, a gyártási mennyiség, a szerszámberuházás és a felületkezelési igények gondos egyensúlyozását. Ha ezek a tényezők egybeesnek – különösen akkor, ha nagy a gyártási mennyiség, a geometria összetett, és a mechanikai robusztusság a hőteljesítmény mellett számít – a présöntés következetesen a leghatékonyabb és leggazdaságosabb választás. Mivel az elektronika teljesítménysűrűsége tovább növekszik, és a hőkezelés egyre kritikusabbá válik a termék megbízhatósága szempontjából, a fröccsöntéses hűtőbordák a hőmérnöki eszköztár egyik sarokköve marad.