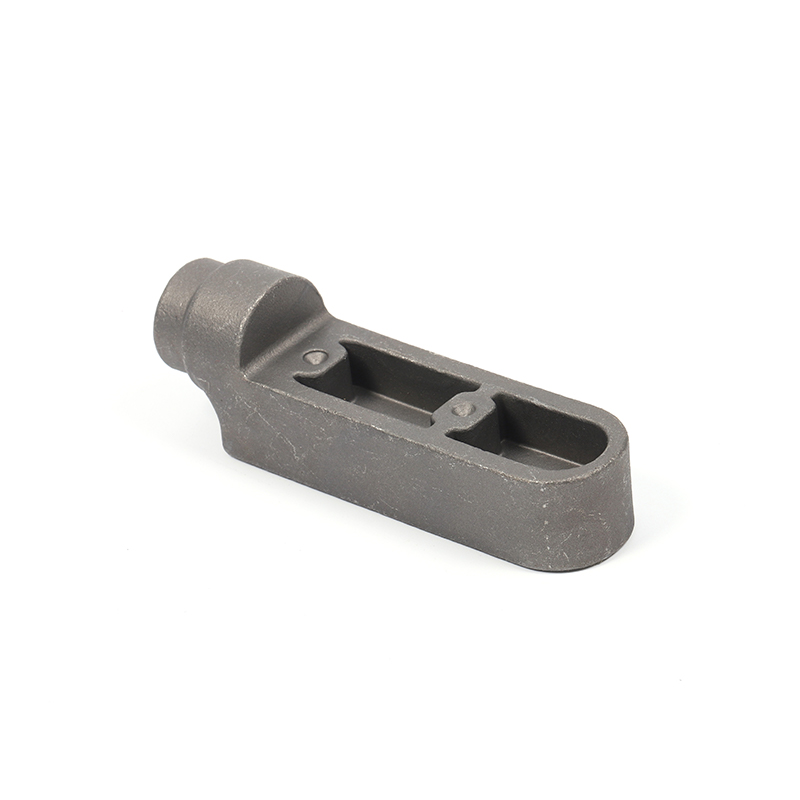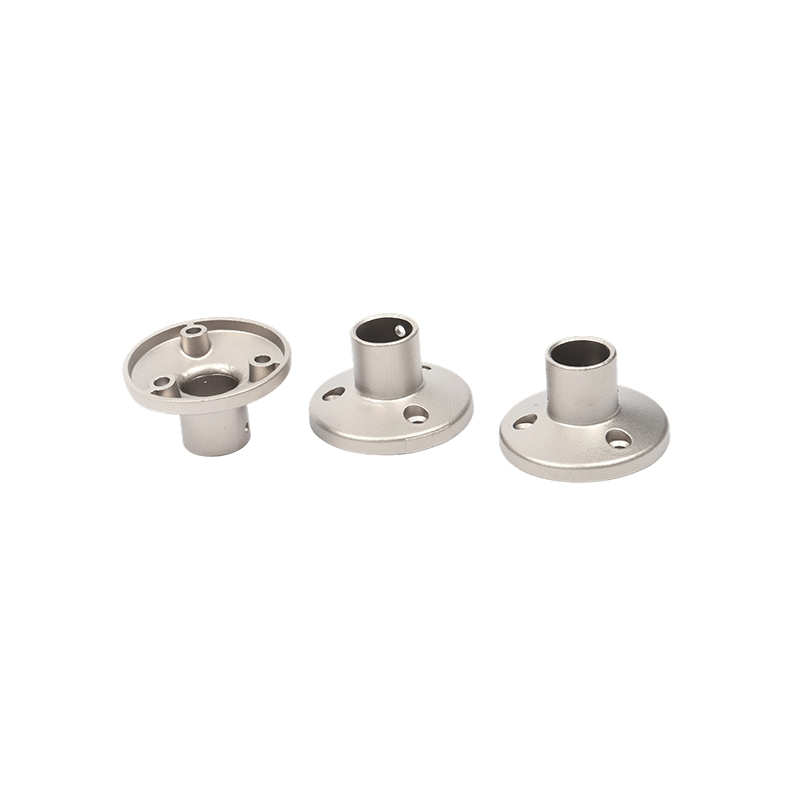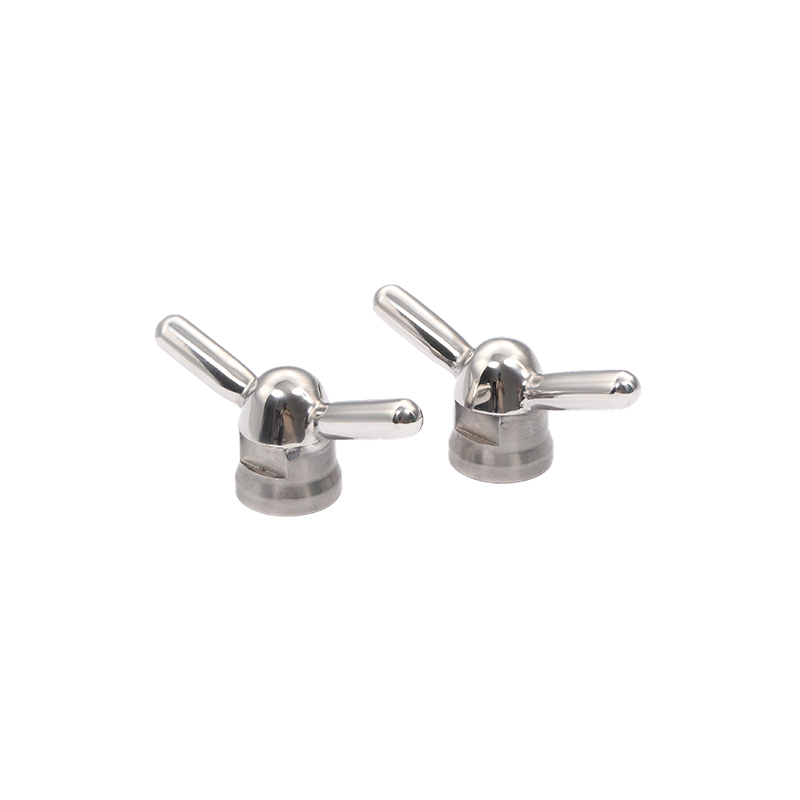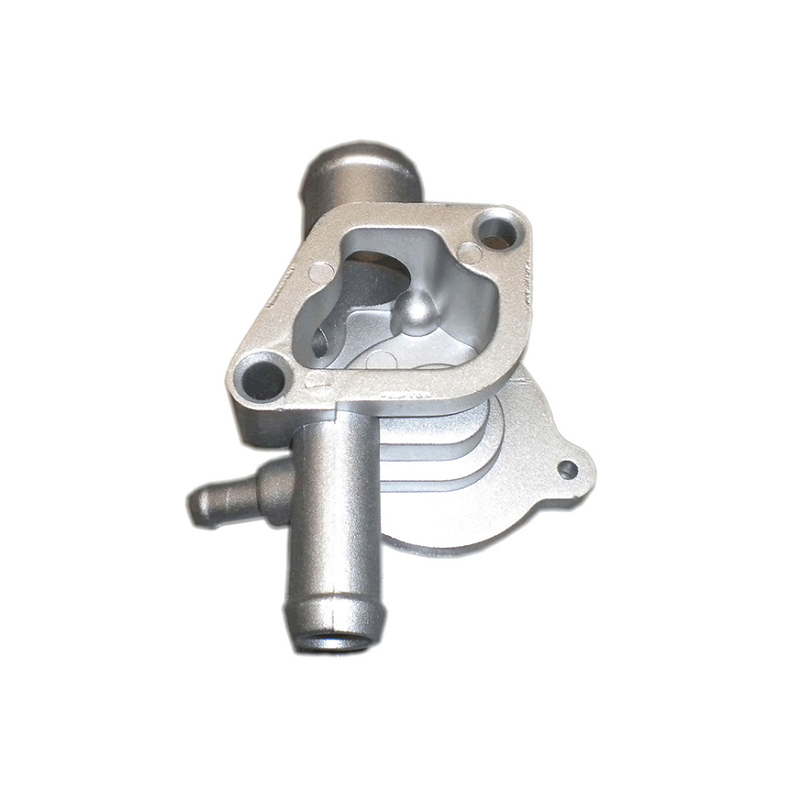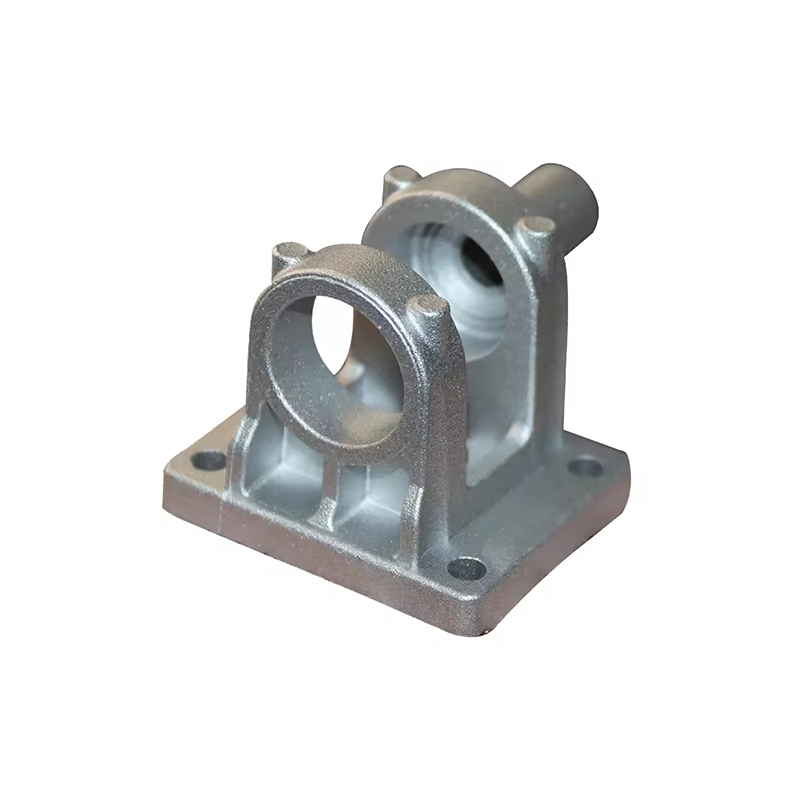
A cink présöntés a nagynyomású fémöntési módszer amelyben az olvadt cinkötvözetet egy edzett acél formaüregbe (a "matrica") kényszerítik tipikusan 1000-30 000 psi nyomáson. Az ötvözet gyorsan megszilárdul a szerszám belsejében, és egy méretstabil, közel háló alakú alkatrészt hoz létre, amely gyakran alig vagy egyáltalán nem igényel másodlagos megmunkálást.
Más présöntvény-fémekhez, például alumíniumhoz, magnéziumhoz vagy rézhez képest a cink a tulajdonságok egyedülálló kombinációját kínálja: alacsony olvadáspont (~420 °C / 788 °F) , nagy folyékonyság, kiváló önthetőség és kiváló mechanikai szilárdság. Ezek a jellemzők a cinket a legmegfelelőbb választássá teszik a bonyolult vékonyfalú alkatrészekhez és a nagy pontosságú részleteket igénylő alkatrészekhez.
Két elsődleges gépkonfigurációt használnak a cink présöntési eljárás : a melegkamra gép (a cink esetében a leggyakoribb) és a ritkábban használt hidegkamrás gép. A forrókamrás gépekben az injektáló mechanizmust az olvadt fémtartályba merítik, ami nagyon gyors ciklusidőket tesz lehetővé – jellemzően 400–900 lövést óránként.
Lépésről lépésre a cink présöntési folyamatának áttekintése
A cink présöntési folyamat szigorúan ellenőrzött műveletsort követ. Mindegyik szakasz közvetlenül befolyásolja a végső alkatrész méretpontosságát, felületi minőségét és szerkezeti integritását.
A szerszámfeleket megtisztítják, és lefújószerrel (alakú kenőanyaggal) permetezik. Ez megakadályozza a ragadást, szabályozza a termikus gradienst, és meghosszabbítja a szerszám élettartamát.
A fedél és a kidobó szerszám hidraulikusan zárva van, és nagy szorítóerő hatására reteszelve van – elég ahhoz, hogy ellenálljon a befecskendezési nyomásnak a töltés során.
A ~430–450 °C-os olvadt cinket a hattyúnyak és a fúvókán keresztül (forrókamra) pontosan szabályozott sebességgel és nyomással fecskendezik a szerszámüregbe.
Az ötvözet ezredmásodperctől másodpercig lefagy. A szerszám hőmérséklete, a hűtőcsatornák és az ötvözet összetétele szabályozza a megszilárdulási sebességet és a mikroszerkezetet.
Miután megszilárdult, a szerszám kinyílik, és a kilökőcsapok kinyomják az öntvényt a szerszám üregéből. A megfelelő kidobó kialakítás megakadályozza a vékony elemek torzulását.
A kapukat, a futószalagokat és a vakukat levágják (gyakran automatizált vágószerszámmal). Az utófeldolgozás magában foglalhatja a szemcseszórást, a bevonatot, a porfestést vagy a CNC megmunkálást.
A teljes ciklus – az injekciótól a kilökődésig – általában tart 5-40 másodperc , az alkatrész összetettségétől és falvastagságától függően. Ez a gyors ciklusidő a cink présöntési eljárás egyik elsődleges gazdasági előnye.
Présöntésben használt általános cinkötvözetek
A cinkötvözet kiválasztása nagymértékben befolyásolja az öntött alkatrész mechanikai tulajdonságait, korrózióállóságát és méretstabilitását. A ZAMAK család (a fémeket alkotó német szavakból származó mozaikszó: cink, alumínium, magnézium, réz) a cink-öntvény ötvözetek legszélesebb körben használt csoportja világszerte.
| Ötvözet | Al % | Cu % | Mg % | Szakítószilárdság | Főbb jellemzők |
|---|---|---|---|---|---|
| ZAMAK 2 (2. ötvözet) | 4.0 | 3.0 | 0.04 | ~359 MPa | A ZAMAK család legnagyobb szilárdsága és keménysége; jó kúszásállóság |
| ZAMAK 3 (3. ötvözet) | 4.0 | 0.10 | 0.04 | ~283 MPa | Leggyakrabban használt; kiváló öntési tulajdonságok; méretstabilitás |
| ZAMAK 5 (5. ötvözet) | 4.0 | 1.0 | 0.04 | ~328 MPa | Nagyobb szilárdság, mint #3; jobb kúszásállóság; gyakori Európában |
| ZAMAK 7 (7. ötvözet) | 4.0 | 0.01 | 0.005 | ~283 MPa | Módosítva #3 alacsonyabb Mg-vel; kiváló folyékonyság; vékonyabb falak is lehetségesek |
| ZA-8 | 8.4 | 1.0 | 0.02 | ~374 MPa | Magasabb alumínium; melegkamrás önthető; jó csapágytulajdonságok |
| ZA-27 | 27.0 | 2.2 | 0.015 | ~426 MPa | Legnagyobb szilárdságú cinkötvözet; könnyűsúlyú; csak gravitációs/hidegkamra |
ZAMAK 3 az összes Észak-Amerikában gyártott cink présöntvény körülbelül 70%-át teszi ki az önthetőség, a mechanikai tulajdonságok és a költséghatékonyság kivételes egyensúlya miatt. Ha nagyobb szilárdságra van szükség a méretpontosság feláldozása nélkül, ZAMAK 5 ez a tipikus frissítés.
A cink présöntvény előnyei
A cink présöntési eljárás az előnyök olyan lenyűgöző kombinációját kínálja, amelyet kevés alternatív gyártási módszer tud egyszerre elérni. Ezen előnyök megértése segít a mérnököknek és a beszerzési szakembereknek megalapozott anyagkiválasztási döntések meghozatalában
A cink présöntvények rutinszerűen ±0,025 mm tűrést érnek el a kritikus jellemzőknél, csökkentve vagy kiküszöbölve a költséges másodlagos megmunkálási műveleteket.
A forrókamrás cink présöntőgépek óránként több száz lövést tudnak készíteni, így támogatják a nagy volumenű gyártást alacsonyabb egységköltség mellett, mint sok konkurens eljárás.
Az olvadt cink nagy folyékonysága lehetővé teszi vékony falak (akár 0,3 mm-es), alámetszések, menetek és bonyolult belső járatok kitöltését egyetlen öntési műveletben.
A cink présöntéshez használt acélöntvények lényegesen tovább tartanak, mint az alumíniumhoz használtak – gyakran több mint 1 000 000 lövés –, ami csökkenti az alkatrészenkénti amortizált szerszámköltséget.
Az öntött horganyfelületek kellően simaak a közvetlen bevonatoláshoz, festéshez vagy porfestéshez, alapos felület-előkészítés nélkül, csökkentve ezzel a befejezési költségeket.
A cink természetesen védő patinát képez, és a cink fröccsöntvények nagyon fogékonyak a galvanizálásra, az eloxálásra és a kromát konverziós bevonatokra a fokozott védelem érdekében.
A cink présöntvények ipari alkalmazásai
A cink fröccsöntési eljárás sokoldalúsága az iparágak rendkívül széles spektrumában nélkülözhetetlenné tette. A fogyasztói elektronikától a nehéz gépjármű-alkatrészekig a cink présöntvény alkatrészek mindenhol megtalálhatók, ahol a nagy pontosság, szilárdság és kozmetikai minőség metszi a költséghatékony, nagy volumenű gyártás szükségességét.
Főbb végfelhasználói iparágak
A autóipar , a cink présöntvények megjelennek a karburátorokban, az üzemanyagrendszer-alkatrészekben, az ajtókilincsekben, a biztonsági öv-mechanizmusokban, a kormányoszlop alkatrészekben, és egyre gyakrabban az elektromágneses árnyékolást igénylő elektromos járművek (EV) alkatrészekben. A több funkció egyetlen öntvénybe integrálásának képessége csökkenti az összeszerelési lépéseket és a járműrendszerek súlyát.
A fogyasztói elektronika A szektor nagymértékben támaszkodik a laptop zsanérok, kameratestek, csatlakozóházak és hűtőbordák cink présöntvényére, ahol az EMI-árnyékolás, a hővezető képesség és a pontos méretszabályozás kombinációja kritikus fontosságú a termék teljesítménye szempontjából.
Főbb tervezési szempontok a cink présöntéshez
A sikeres cink présöntés azzal kezdődik gyárthatósági tervezés (DFM) . Azok a mérnökök, akik már a tervezési fázisban megértik a folyamat korlátait és képességeit, jobb alkatrészminőséget, alacsonyabb szerszámköltséget és gyorsabb piacra kerülést érnek el.
Falvastagság
Az egyenletes falvastagság elősegíti az egyenletes megszilárdulást és minimalizálja a zsugorodási hibákat. A cink présöntvények javasolt névleges falvastagsága a 1,0-3,5 mm , bár a ZAMAK 7-tel akár 0,3 mm-es falak is elérhetők.
Huzatszögek
Huzatszögek 0,5° és 2° között az elválasztási vonal irányával párhuzamos felületeken tiszta kilökést tesz lehetővé az alkatrész torzítása nélkül. A belső falak és a mély zsebek nagyobb húzási szöget igényelnek, hogy kompenzálják a fém magokra zsugorodását.
Bordák és főnökök
A bordáknak a szomszédos falvastagság 50–70%-ában kell lenniük, és úgy kell elhelyezni, hogy a besüllyedések vagy porozitások nélkül merevítsék. A tömszelencéknek (a rögzítőknél megemelt hengeres elemek) magcsapokkal kell rendelkezniük a falak konzisztenciájának szabályozására, és a szilárdság érdekében betétekkel kell alátámasztani.
Alávágások és mellékakciók
Az alámetszések oldalirányú műveleteket (csúszó magokat) igényelnek a szerszámban, ami növeli a szerszámok bonyolultságát és költségét. Ahol a tervezés megengedi, a külső alávágások átalakítása egyenértékű, mellékhatások nélkül elérhető jellemzőkre jelentősen csökkenti a szerszámköltséget és javítja a gyártás megbízhatóságát.
Tűrések és zsugorodás
A ZAMAK 3 lineáris zsugorodása körülbelül 1,17%. A szerszámtervezők az üreg megfelelő méretezésével kompenzálják. A gyártás során ±0,076 mm/25 mm-es általános tűrés érhető el; a kritikus jellemzők ±0,025 mm-re tarthatók megfelelő kapuzással és folyamatszabályozással.
Gyakori hibák és minőség-ellenőrzés a cink présöntvényben
Még a cink, mint öntőfém rejlő előnyei mellett is előfordulhat, hogy a folyamat változékonysága olyan hibákat okozhat, amelyek veszélyeztetik az alkatrészek integritását vagy megjelenését. A gyakori hibák kiváltó okainak megértése lehetővé teszi a folyamatmérnökök számára, hogy megelőző intézkedéseket hajtsanak végre, és fenntartsák az egyenletes kimeneti minőséget.
- Porozitás Gáz vagy zsugorodási üregek az öntvényen belül. Beszorult levegő, túlzott befecskendezési sebesség vagy elégtelen légtelenítés okozza. A kapu/futó kialakításának optimalizálásával, vákuum-rásegítő hozzáadásával vagy a befecskendezési paraméterek módosításával orvosolható.
- Hidegzárak Látható varratvonalak, ahol két fém áramlási front találkozik teljes összeolvadás nélkül. Az elégtelen fémhőmérséklet, lassú befecskendezés vagy a kapu rossz elhelyezkedése okozza. Fémhőmérséklet emelésével vagy a kapurendszer újratervezésével korrigálva.
- Flash Vékony fémbordák az elválasztó vonalnál vagy a kilökőcsapok körül. A kopott matricák, az elégtelen szorítóerő vagy a túlzott befecskendezési nyomás okozza. Megköveteli a szerszám karbantartását, a szorítóerő beállítását vagy a befecskendezési paraméterek hangolását.
- Misrun A szerszámüreg hiányos kitöltése. Jellemzően az alacsony fémhőmérséklet, az elégtelen befecskendezési nyomás vagy a vékony falak, amelyek lefagynak, mielőtt az üreg megtelne. Hőmérséklet-beállítással és a kapu újratervezésével oldották meg.
- Interdendrites zsugorodás Felszín alatti porozitás a vastag szakaszok közepén a megszilárdulási zsugorodás miatt. Az egységes falkialakítás, az erősítő nyomás és a megfelelő szerszámhűtés révén minimalizálható.
- Hólyagosodás A bevonat vagy festés után megjelenő felszíni buborékok, amelyeket a felszín alatti porozitás okoz, amely hő hatására kitágul. Megakadályozva a porozitás szabályozásával az öntési szakaszban a folyamat optimalizálásával.
A modern cink présöntési műveletek átfogó minőségirányítási megközelítést alkalmaznak Statisztikai folyamatvezérlés (SPC) , röntgenvizsgálat, CMM méretellenőrzés és automatizált látórendszerek a hibák valós idejű észlelésére és kezelésére.
Fenntarthatóság és a cink présöntési eljárás
Mivel a gyártó iparágakra egyre nagyobb nyomás nehezedik a környezeti hatások csökkentésére, a cink-sajtolóöntési eljárás olyan eredendő fenntarthatósági előnyöket kínál, amelyek elismerést érdemelnek. A cink az egyik legtöbbet újrahasznosított fém a Földön, és a fröccsöntés zárt hurkú jellege minimálisra csökkenti az anyagpazarlást.
A alacsonyabb olvadási hőmérséklet A cinkötvözetek felhasználása az alumínium- vagy rézötvözetekhez képest közvetlenül az öntött fém kilogrammonkénti alacsonyabb energiafogyasztását jelenti. A szerszám élettartama is hosszabb, ami csökkenti az energiaigényes szerszámacél fogyasztását az alkatrész gyártási élettartama alatt.
Továbbá a termelési képesség közel háló alakú alkatrészek minimális utómegmunkálással csökkenti a forgácsképződést és a másodlagos műveletekhez kapcsolódó energiát. Mivel a gyártók az ISO 14001 környezetvédelmi tanúsítványt és a szénlábnyom csökkentését célzó célokat követik, a cink-sajtolóöntvényben rejlő körkörös gazdaságossági profil egyre fontosabb kiválasztási kritériummá válik.
A cink présöntési technológia jövőbeli trendjei
A zinc die casting industry continues to evolve in response to demands for tighter tolerances, higher complexity, lower weight, and improved sustainability. Several emerging trends are reshaping the technological landscape of this process.
Cink tixformálása
A tixocasting folyamatok a cinket félig szilárd, tixotróp állapotban fecskendezik be, csökkentve a porozitást és javítva a mechanikai tulajdonságokat a hagyományos teljesen folyékony injektáláshoz képest. Though more complex, thixomolded zinc components can approach wrought material properties in critical applications.
Integrált szimuláció és AI folyamatvezérlés
A fejlett szerszámkitöltés-szimulációs eszközöket (mint például a MAGMASOFT és a Flow-3D) ma már rutinszerűen használják a kapu és a csúszósín kialakításának optimalizálására, a zsugorodás előrejelzésére és a forró pontok azonosítására az acél vágása előtt. Egyre inkább gépi tanulási algoritmusok fröccsöntőgépeken alkalmazzák a folyamatparaméterek dinamikus beállításához az érzékelőadatok alapján, csökkentve a selejt arányát és javítva a folyamatok konzisztenciáját.
Több anyagból és betétből készült öntés
A zinc die casting process is well-suited to overmolding around inserts of other materials — steel pins, copper conductors, polymers, or ceramics. This capability supports the production of complex multi-functional components that combine the properties of zinc with other materials in a single manufacturing step.
Miniatürizálás és mikroöntés
Advances in die manufacturing and injection control have enabled mikro présöntvény of zinc components weighing less than 1 gram with features measured in hundredths of a millimeter. A mikroelektronikában, az orvosi eszközökben és a precíziós műszerekben történő alkalmazások továbbra is kiterjesztik a cink-présöntéssel elérhető határokat.
A zinc die casting process remains one of the most technically mature yet continuously advancing manufacturing technologies available to product engineers and designers. Its unique combination of high dimensional accuracy, excellent surface finish, fast cycle times, long die life, design flexibility, and inherent recyclability positions zinc die casting as an enduring cornerstone of precision metal manufacturing.
Akár a ZAMAK 3-at választja nagy mennyiségű fogyasztói elektronikai házhoz, a ZAMAK 5-öt autóipari szerkezeti konzolhoz, vagy a ZA-27-et nagy szilárdságú csapágyalkatrészhez, a cink présöntési eljárás utat kínál összetett, kiváló minőségű fém alkatrészekhez olyan költség- és teljesítményszinten, amelyet az alternatívák nehezen tudnak összehozni. Azon mérnökök számára, akik hajlandóak részt venni a folyamatban a tervezési ciklus elején, a cink présöntés továbbra is új lehetőségeket nyit meg a termékinnovációban.